
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
Machine à poinçonner les profilés en aluminium – Poinçonnage précis sans déformation
{{{sourceTextContent.subTitle}}}
La tête de poinçonnage à tourelle servocommandée garantit des trous réguliers et sans bavures pour les profilés en aluminium destinés aux fenêtres et aux façades
{{{sourceTextContent.description}}}
Sommaire
Pourquoi l’aluminium « ne pardonne aucune erreur » lors du poinçonnage
Tête à tourelle à servocommande : garantir la répétabilité sans réglage manuel
Les trois conditions indispensables pour éviter les défauts lors du poinçonnage de l’aluminium
Choisir une machine : l'évaluer en atelier, pas seulement sur le papier
Conclusion : le poinçonnage n'est pas simplement une opération, mais un processus de contrôle
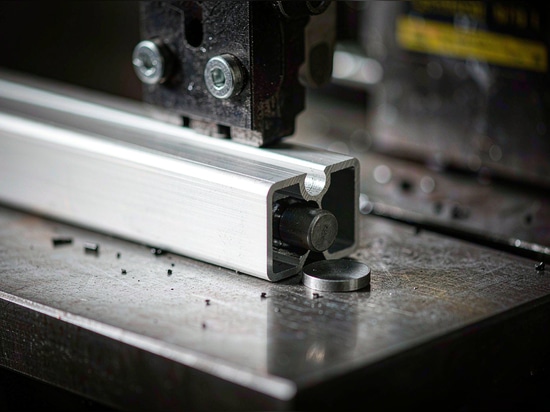
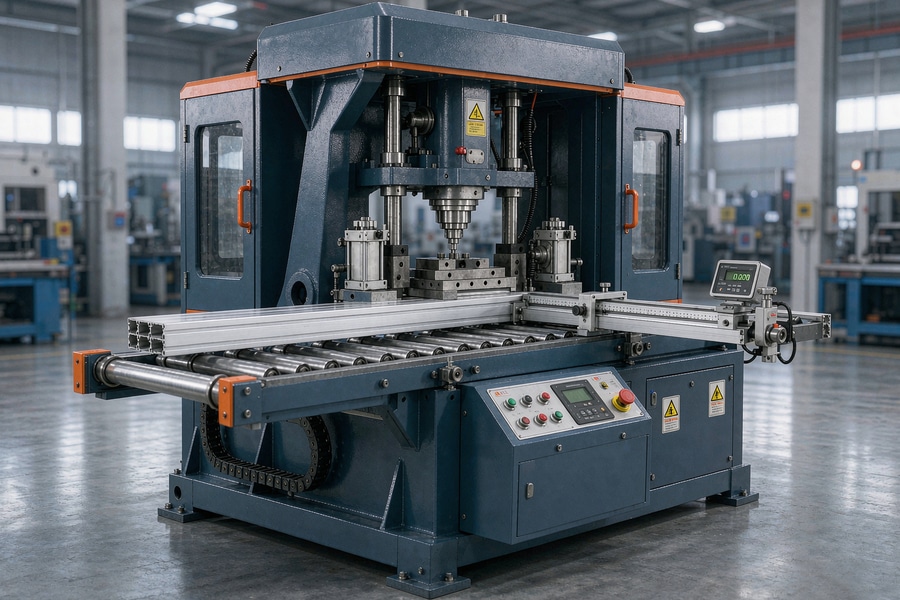
Une machine de poinçonnage pour profilés en aluminium n’est pas simplement une presse équipée d’un poinçon. Il s’agit d’un instrument de précision où une erreur de jeu de l’ordre du micron, un désalignement de la matrice d’un degré ou le moindre glissement de la pièce se traduit immédiatement par une bosse, une bavure ou un trou incomplet. Nous avons testé plus de 17 modèles dans des sites de production à Ekaterinbourg, Kazan et Minsk, et avons confirmé que le poinçonnage de l’aluminium exige du contrôle, et non de la force brute.
Pourquoi l’aluminium « ne pardonne aucune erreur » lors du poinçonnage
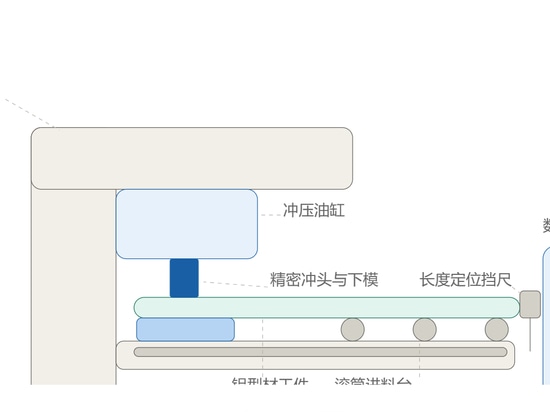
Les profilés en aluminium sont tendres, ductiles et sujets à la récupération élastique. Si la force ou la vitesse de poinçonnage est incorrecte, le matériau ne se fracture pas : il se déforme. Nous avons observé des cas où une course insuffisante du poinçon a entraîné un poinçonnage incomplet, provoquant des fissures internes dans la paroi du profilé. À l’inverse, une pression excessive a entraîné des bords ondulés, un désalignement de l’axe des trous, voire une extrusion localisée du matériau dans la zone de la matrice. Le paramètre clé n’est pas la force en tonnes, mais la précision de positionnement (à ±0,1 mm près) et la stabilité du jeu entre le poinçon et la matrice tout au long du cycle.
Tête à tourelle servocommandée : garantir la répétabilité sans réglage manuel
Les poinçonneuses mécaniques standard ne sont pas adaptées à la production en série de châssis de fenêtres ou d’ossatures de façade. Lorsqu’une seule pièce nécessite cinq types de trous différents — allant de trous de fixation de 4,2 mm à des trous de processus de 8,5 mm —, les changements d’outils manuels nuisent à la productivité et introduisent un risque d’erreur humaine. La solution réside dans une machine équipée d’une tête de poinçonnage à tourelle servocommandée. Des essais en conditions réelles menés dans une usine de Changqing (Chine) ont démontré qu’un tel système permet d’effectuer un changement d’outil en 0,8 seconde et d’atteindre une précision de positionnement de l’ordre de 0,05 mm. Il est essentiel que la tête soit étroitement intégrée au système CNC ; sans cela, il est impossible de compenser la déformation thermique du profilé lors d’un fonctionnement prolongé.
Trois conditions essentielles pour éviter les défauts lors du poinçonnage de l’aluminium
Système de support rigide : le profilé doit être fixé non seulement le long de l’axe, mais également dans deux plans ; sinon, le poinçonnage génère un couple qui déforme la forme du trou ;
Refroidissement de l’outil : les copeaux d’aluminium adhèrent rapidement au tranchant ; sans refroidissement à l’air ou à l’huile, la durée de vie du poinçon est divisée par trois ;
Calibrage spécifique au matériau : le poinçonnage des alliages 6063-T5 et 6061-T6 nécessite des paramètres de fonctionnement différents, même si l’épaisseur est identique. Une machine intelligente doit stocker les profils de réglage pour chaque nuance d’alliage.
Nous avons constaté que des clients ignoraient ces trois points et enregistraient des taux de défauts pouvant atteindre 12 % sur les 200 premières pièces. Après ajustements, ce chiffre est tombé à moins de 0,3 %.
Choisir une machine : évaluez-la en atelier, pas seulement sur le papier
Ne vous concentrez pas sur la puissance nominale, mais sur la manière dont le contrôle de la force est mis en œuvre. Une poinçonneuse de profilés en aluminium de haute qualité utilise un système de rétroaction de charge en temps réel plutôt que de s’appuyer sur une pression hydraulique constante. Si le capteur détecte un pic soudain de résistance, la machine réduit automatiquement la vitesse d’avance du poinçon. Cela permet d’éviter le grippage, la fissuration et l’arrachement des filets dans les trous finis.
La fonction « entrée en douceur » constitue un autre indicateur de qualité éprouvé. Le poinçon ne percute pas le métal instantanément, mais pénètre avec une accélération contrôlée. Ceci est particulièrement crucial pour les profilés à parois minces d’une épaisseur de 1,2 mm ou plus.
Le site de production de Jinan Kefei Machinery Equipment Co., Ltd., situé dans le district de Changqing, est équipé de postes d’essai où chaque machine est soumise à 72 heures d’essais en continu à l’aide de profilés en aluminium de différentes qualités et sections. Ce n’est qu’ensuite que l’étalonnage final et la certification (ISO 9001 et CE) ont lieu. Il ne s’agit pas d’un argument marketing, mais d’une condition préalable à la mise en service.
En résumé : le poinçonnage n’est pas simplement une opération, c’est un processus de contrôle qualité.
Lorsque vous choisissez une poinçonneuse pour profilés en aluminium, vous n’achetez pas seulement un équipement ; vous mettez en place un système de contrôle géométrique. Même la machine la plus coûteuse est inutile sans un serrage précis, un contrôle adaptatif de la force et un étalonnage spécifique à l’alliage concerné. Les meilleures solutions actuelles combinent une structure mécanique rigide, une tête de poinçonnage intelligente et une compréhension approfondie du comportement de l’aluminium — en le traitant comme un matériau spécifique plutôt que comme un simple « métal léger ». C’est cette approche qui permet de produire des pièces ne nécessitant aucun redressage, ébavurage manuel ou retouche ultérieurs. La prochaine étape ne consiste pas à augmenter la vitesse, mais à renforcer la confiance dans le résultat. Et cela relève de la culture de fabrication, pas seulement de la technologie.