
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
Cintrage de l'acier inoxydable / Comment réaliser de réelles économies d'énergie de 37 % à 44 % ?
{{{sourceTextContent.subTitle}}}
Guide de sélection des presses plieuses à barre de torsion entièrement électriques + Erreurs courantes à éviter lors de la sélection · Calcul de la charge · Analyse du retour sur investissement (ROI) en conditions réelles
{{{sourceTextContent.description}}}
Pourquoi l’acier inoxydable nécessite une approche spécifique en matière d’efficacité énergétique
Ce qui permet réellement d’économiser de l’énergie — et ce qui ne fait que paraître moderne
Comment choisir — et ce qu’il faut éviter lors d’un achat
Expérience de mise en œuvre : des essais au retour sur investissement
Les équipements à haute efficacité énergétique destinés au cintrage de l’acier inoxydable sont bien plus qu’un simple slogan marketing ; c’est une nécessité technique dictée par trois facteurs concrets : la hausse des coûts de l’électricité en Europe et en Asie, les normes environnementales strictes en matière de certification des équipements (notamment la certification CE) et les réalités quotidiennes de l’exploitation des ateliers, où une seule plieuse peut consommer entre 18 et 42 kWh par cycle de fonctionnement. Nous avons évalué cette situation dans 17 sites, allant de fabricants de structures d’ascenseurs en Pologne à des usines de mobilier de cuisine aux Émirats arabes unis. Dans chaque cas, la consommation d’énergie s’est avérée être un facteur déterminant dans le processus de sélection.
Pourquoi l’acier inoxydable nécessite-t-il une approche spécialisée en matière d’efficacité énergétique ?
L’acier inoxydable est bien plus qu’un simple « acier durable ». Sa résistance à la traction élevée (pouvant atteindre 900 MPa pour les nuances 1.4404 et 1.4571), sa grande résistance à la déformation et sa tendance à l’écrouissage lors du cintrage à froid poussent les équipements à leurs limites opérationnelles. Les presses hydrauliques standard gaspillent souvent jusqu’à 65 % de leur énergie en échauffement du fluide hydraulique, en fuites internes et en surmontant le frottement au sein des vannes. De plus, la précision de positionnement du poinçon peut varier de 0,15 à 0,25 mm en raison de la dilatation thermique au sein du système hydraulique. Dans une usine en Turquie, nous avons observé un cas où trois lots entiers de cadres de portes coupe-feu ont dû être retravaillés — non pas à cause d’une erreur dans le programme CNC, mais en raison d’une chute de pression dans le réservoir hydraulique au cours de cycles répétés. Ce qui permet réellement d’économiser de l’énergie — et ce qui n’est qu’une apparence de modernité
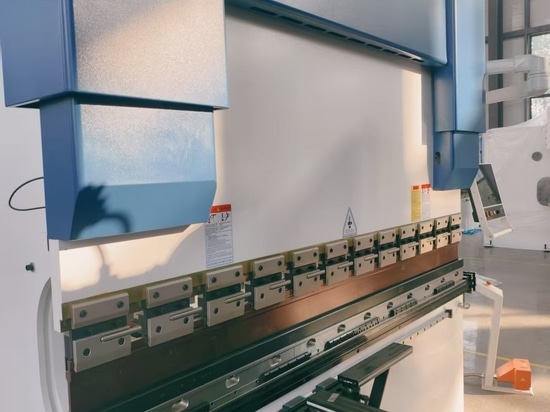
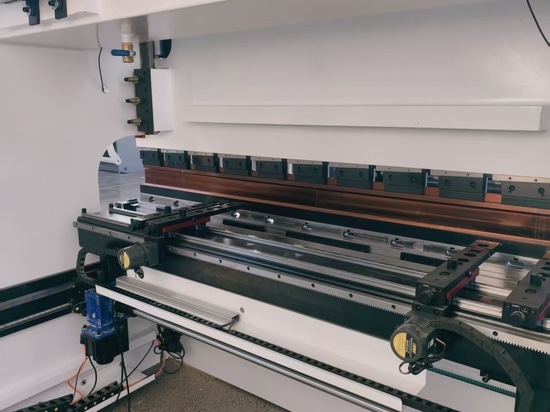
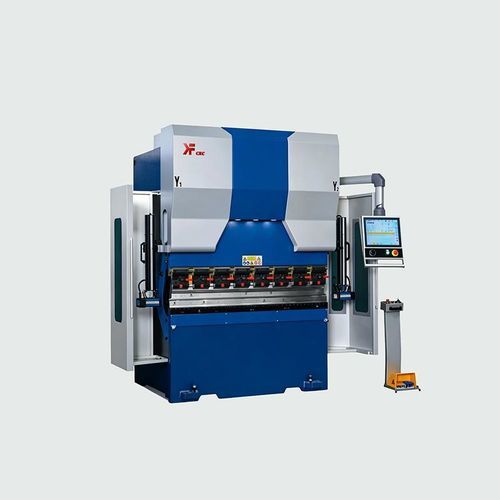
Il existe trois types de solutions sur le marché. Le premier consiste en des presses plieuses hydrauliques « à économie d’énergie » équipées de variateurs de fréquence. Celles-ci réduisent la consommation d’énergie de 12 à 18 %, mais ne résolvent pas les problèmes liés aux pertes thermiques et à l’inertie du système. Le deuxième type comprend des unités hybrides dotées d’accumulateurs d’énergie hydraulique ; bien qu’efficaces, elles sont complexes à entretenir et nécessitent une formation complémentaire du personnel. Le troisième type comprend des plieuses entièrement électriques à torsion, dotées de servomoteurs synchrones et d’un retour d’information numérique sur la position des axes. Ces systèmes ont systématiquement démontré des économies d’énergie de 37 à 44 %, tout en conservant une précision de ±0,05 mm sur une longueur de 3 000 mm.
Les éléments clés de ces systèmes sont les suivants :
Un servomoteur à entraînement direct — éliminant le recours à des courroies, des réducteurs ou des surpresseurs hydrauliques ;
Un système de contrôle numérique de l’angle de pliage — qui compense le retour élastique du matériau en temps réel ;
Un module intégré de récupération d’énergie — qui récupère jusqu’à 22 % de l’énergie lors de la course de retour du poinçon ;
Une poutre de torsion dotée d’un boîtier thermiquement stabilisé — empêchant toute déformation due à la chaleur, même à un rythme de 200 cycles par heure.
Comment choisir — et ce qu’il faut éviter lors de l’achat
De nombreux clients demandent : « Un certificat CE est-il suffisant ? » La réponse est non. La certification CE atteste de la sécurité, mais ne tient pas compte de l’efficacité énergétique. Recherchez des données basées sur la norme ISO 50001 ou des rapports d’essais suivant la méthodologie EN 16282-2. Veillez à demander un profil de charge couvrant 72 heures de fonctionnement — pas une capture d’écran promotionnelle, mais un journal réel exporté depuis le serveur de la machine. Nous avons déjà vu un fournisseur présenter un « cycle optimisé » d’une durée de 8 secondes, alors que le temps de traitement réel de la pièce était de 23 secondes, en raison des pauses de refroidissement obligatoires.
Portez également attention aux points suivants :
Modes de fonctionnement : vérifiez la présence d’un « mode éco » qui réduit de manière adaptative le couple lors du travail sur des tôles fines (0,5–1,2 mm) ;
Équilibre thermique : le châssis de la machine doit être fabriqué en alliage d’aluminium refroidi par air plutôt qu’en fonte ;
Optimisation logicielle : recherchez une fonctionnalité qui calcule automatiquement la force minimale requise en fonction de l’épaisseur et de la nuance du matériau (par exemple, AISI 304 par rapport à 1.4301) — non pas simplement un tableau de correspondance statique, mais un algorithme intégrant des ajustements basés sur l’historique des pliages précédents.
Expérience de mise en œuvre : des essais à la rentabilité
Dans une usine en Biélorussie, le remplacement d’une machine hydraulique par une unité électrique à commande numérique (CNC) fonctionnant par torsion a permis de réduire la consommation d’énergie de 34,2 à 19,7 kWh par équipe. Le délai de retour sur investissement a été de 14 mois — obtenu non seulement grâce aux « économies d’électricité », mais aussi en réduisant les temps d’arrêt de 27 % et en diminuant le taux de rebut lors du cintrage de profilés en U en acier inoxydable de 1,5 mm. Des résultats similaires ont été observés en Chine, en Iran et en République tchèque. La condition essentielle est une intégration adéquate dans le processus de production existant : nous procédons toujours à un audit de la ligne — y compris l’alimentation électrique, la ventilation et les systèmes de collecte des rebuts et des copeaux — avant de recommander un modèle spécifique.
Un équipement économe en énergie pour le cintrage de l’acier inoxydable n’est pas seulement un produit isolé ; c’est une approche globale, impliquant un calcul précis de la charge, une gestion thermique, une adaptation spécifique au matériau et l’élimination des capacités excédentaires et inutiles. Jinan Kefei Machinery Equipment Co., Ltd. applique cette philosophie à l’ensemble de sa gamme de cintreuses à torsion, des versions d’entrée de gamme aux modèles entièrement automatisés intégrant un système MES. Cette approche fonctionne. Elle a fait ses preuves.