
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
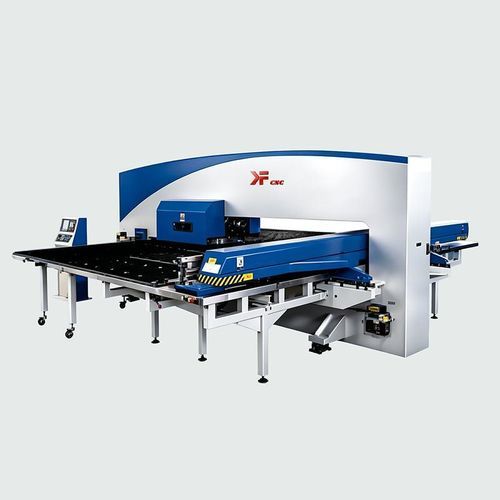
Poinçonneuse CNC pour un usinage précis et rapide
{{{sourceTextContent.subTitle}}}
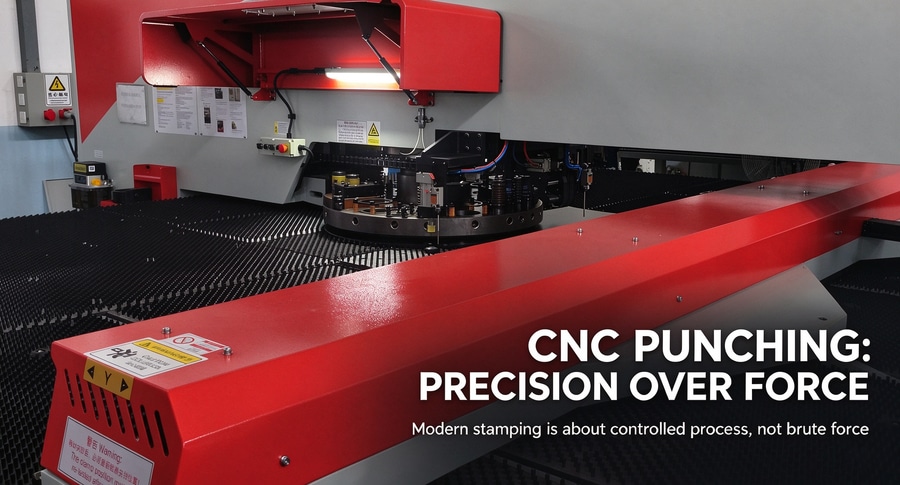
L'estampage moderne privilégie la précision à la force brute — les critères d'achat essentiels et les caractéristiques techniques cachées à connaître
{{{sourceTextContent.description}}}
Pourquoi le terme « emboutissage » est de plus en plus synonyme de technologie « CNC » (commande numérique par ordinateur), plutôt que de presses mécaniques traditionnelles.
Quels facteurs prendre en compte lors de l’achat d’équipements — et les informations essentielles qui font défaut dans 70 % des fiches techniques.
Comment l’intégration redéfinit la logique de production, allant bien au-delà d’une simple accumulation de fonctions.
Le point essentiel à retenir : les procédés modernes d’emboutissage reposent sur un « contrôle précis » plutôt que sur la force brute.
Une presse d’emboutissage CNC n’est pas seulement un outil ; c’est une unité technique sophistiquée. Sa précision se mesure en microns, tandis que sa vitesse d’usinage s’évalue au nombre de trous poinçonnés par minute. Par exemple, une usine au Mexique a remplacé une presse hydraulique vieillissante par une presse à emboutir CNC moderne, réduisant ainsi le cycle de fabrication des panneaux d’armoires électriques de 42 secondes à seulement 9 secondes — tout en maintenant la qualité du produit, en éliminant la nécessité de changements fréquents de matrices et en évitant les erreurs humaines lors du processus de positionnement.
Pourquoi le terme « estampage » est-il de plus en plus synonyme de technologie « CNC » (commande numérique par ordinateur), plutôt que de presses mécaniques traditionnelles ?
Les presses d’estampage traditionnelles fonctionnent selon le principe de « l’impact et du rebond ». Bien que rapides, elles manquent de flexibilité : un jeu de matrices est généralement limité à une opération spécifique. Si une pièce nécessite cinq types de perçages différents, un procédé traditionnel impliquerait cinq changements de matrices, cinq réglages distincts de la machine et cinq cycles de contrôle qualité — la préparation à elle seule pouvant prendre entre 15 et 20 minutes. En revanche, les presses d’estampage modernes équipées de tourelles à servocommande offrent une solution complète : une seule tourelle peut accueillir jusqu’à 36 outils différents — allant des petits poinçons aux grandes matrices de découpage —, le changement d’outil prenant moins de 0,8 seconde. L’équipement atteint une précision de positionnement de ±0,05 mm, toutes les opérations étant contrôlées via des fichiers en code G importés depuis une clé USB ou une connexion réseau.
Le point essentiel est le suivant : les capacités de l’estampage CNC vont bien au-delà du simple « poinçonnage ». Elles englobent également une variété de procédés, notamment le chanfreinage, le gaufrage, le nervurage, le découpage localisé et le formage des bords. Une seule séquence d’usinage peut remplacer des tâches qui nécessiteraient autrement trois machines distinctes. Cela revêt une importance particulière pour les composants où une utilisation optimale de la matière est essentielle — tels que les châssis de racks de serveurs ou les composants de cages d’ascenseur — où même une économie de 3 % de matière peut générer des avantages économiques substantiels sur la production annuelle totale. Que devez-vous rechercher lors de l’achat d’un équipement — et quelles informations essentielles manquent dans 70 % des fiches techniques ?
Lorsqu’ils se renseignent sur un équipement, de nombreux clients demandent d’abord : « Quelle est la puissance nominale de la machine ? » En réalité, ce n’est pas l’indicateur le plus important. Les performances réelles d’une machine dépendent des trois paramètres essentiels suivants :
Rigidité du bâti et des glissières : Si le banc de la machine se déforme sous une charge de 600 kN, même le système CNC le plus avancé ne peut garantir la précision d’usinage. Privilégiez les équipements dotés d’un banc moulé monolithique et de glissières linéaires de « classe H » (haute précision), plutôt que les machines équipées uniquement de composants de qualité standard.
Vitesse de déplacement de la table de travail : elle ne doit pas être confondue avec la « vitesse d’avance maximale ». Pour les opérations d’estampage à grand volume, la vitesse de « déplacement à vide » (mouvement entre les positions des trous) est essentielle. Les équipements modernes peuvent généralement atteindre des vitesses de déplacement de 120 à 200 mètres par minute ; des vitesses plus faibles entraînent une perte de temps inutile à chaque mouvement de repositionnement.
Système de compensation de l’usure des outils : le tranchant d’un poinçon s’use après des milliers de coups. Si le système ne peut pas ajuster automatiquement les coordonnées de l’axe Z, la précision d’usinage peut se dégrader de 0,15 à 0,2 mm en seulement deux à trois équipes — une marge suffisante pour transformer une pièce en tôle de 1,2 mm d’épaisseur en rebut.
Une autre négligence courante consiste à ne pas tenir compte de l’environnement d’exploitation. Les machines d’estampage CNC ont des exigences environnementales strictes ; elles ne supportent pas les vibrations provenant de presses voisines, ni les variations de température supérieures à 2 °C par heure. L’installation de ces équipements nécessite une infrastructure dédiée et des environnements à température contrôlée. Dans une usine au Brésil, nous avons un jour été confrontés à une situation où l’absence de fondations adéquates lors de l’installation a entraîné des variations de la précision de positionnement pouvant atteindre 0,3 mm. La résolution de ce problème a pris 11 jours et a coûté trois fois plus cher que les économies réalisées en « rognant sur les coûts » lors de la mise en place initiale de l’infrastructure.
Comment l’intégration des systèmes redéfinit (plutôt que de simplement compliquer) la logique de production
Les machines-outils ne fonctionnent pas de manière isolée. Leur véritable valeur se révèle lorsqu’elles sont intégrées dans un écosystème complet : CAO (conception assistée par ordinateur) → Imbrication → Usinage CNC → Suivi des stocks → Rapports. Les solutions modernes — telles que celles proposées par Jinan Kefei Machinery Equipment Co., Ltd. — prennent en charge l’importation directe de fichiers DXF et STEP, intègrent des bibliothèques d’outils et permettent l’exportation des journaux d’usinage vers Excel ou des systèmes ERP. De plus, ces systèmes ne nécessitent pas de programmeurs spécialisés pour fonctionner. Grâce à des fonctionnalités telles qu’une interface en russe, une visualisation intuitive des trajectoires d’usinage et des conseils pour la sélection des paramètres d’usinage en fonction de l’épaisseur et de la nuance de l’acier, le seuil d’accès à l’utilisation de ces systèmes est considérablement abaissé.
Remarque importante : une poinçonneuse CNC pour métaux ne remplace pas une machine de découpe laser ; au contraire, les deux forment un duo complémentaire très efficace. Les machines de découpe laser sont utilisées pour découper les contours extérieurs, tandis que les poinçonneuses CNC sont employées pour réaliser des trous, des inserts filetés, des rainures de montage et divers marquages techniques. Parmi les entreprises qui fabriquent des boîtiers automatisés et des châssis d’équipements, 83 % ont recours à cette approche combinée. Elle permet non seulement de réduire le nombre d’étapes d’usinage nécessaires, mais aussi d’éliminer les serrages répétés et d’améliorer la cohérence de l’assemblage.
En résumé : le poinçonnage moderne n’est pas une question de force brute, mais de contrôle.
Lorsque vous choisissez une poinçonneuse CNC pour métaux, vous n’achetez pas simplement « un équipement de plus » ; vous investissez dans la prévisibilité des processus, une qualité constante et la flexibilité nécessaire au lancement de nouveaux produits. Ces machines sont conçues pour répondre aux exigences du marché actuel : des lots plus petits, une gamme de produits plus large et des exigences de plus en plus strictes en matière de précision et de délais d’exécution. Jinan Kefei Machinery Equipment Co., Ltd. se concentre précisément sur cet aspect, en proposant des solutions système complètes plutôt que de simples machines autonomes. Leurs machines sont soumises à des essais finaux non seulement en usine, mais aussi dans des conditions reproduisant celles d’une exploitation réelle : avec des tôles et des outils standard, dans la plage de température prévue. Il ne s’agit pas simplement d’un argument marketing ; c’est une exigence obligatoire pour l’obtention des certifications ISO 9001 et CE.
Si votre objectif va au-delà du simple poinçonnage d’un trou — si vous devez vous assurer que chacun des 1 200 trous d’un panneau est parfaitement positionné, à la bonne profondeur et exempt de bavures —, alors il est temps de cesser de raisonner en termes de « presse » et de commencer à raisonner en termes de processus contrôlé. Et ce processus commence par le choix d’une poinçonneuse CNC qui ne se contente pas d’exécuter une commande, mais qui en comprend le contexte.