
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
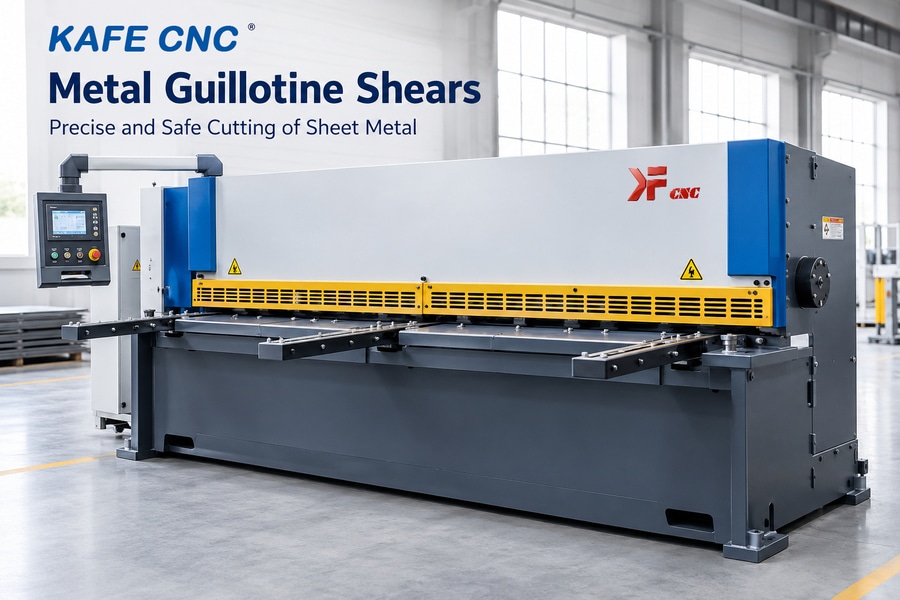
Cisailles à guillotine pour métaux — découpe précise et sûre des tôles
{{{sourceTextContent.subTitle}}}
Cisailles à guillotine hydrauliques CNC KAFE pour une découpe nette et sans bavures de la tôle dans les ateliers de tôlerie
{{{sourceTextContent.description}}}
Ce qui fait la véritable précision d’une guillotine : la physique, pas le marketing
Pourquoi une guillotine « universelle » s’avère souvent être une erreur coûteuse
Comment vérifier la fiabilité — tant avant l’achat qu’après l’installation
Les guillotines de découpe des métaux : pas seulement la fin de la chaîne de production, mais son cœur
Une guillotine de découpe de métaux est bien plus qu’une simple machine ; c’est un instrument de précision conçu pour résoudre l’une des tâches les plus courantes dans un atelier : découper rapidement et proprement une tôle en flans de la taille requise sans provoquer de déformation. Nous avons souvent vu des clients nous apporter des échantillons présentant des bavures, des bords ondulés ou des angles de travers, en nous demandant : « Pourquoi cela se produit-il ? » La réponse implique presque toujours trois facteurs : le choix de la guillotine adaptée à la tâche, un réglage correct et la stabilité intrinsèque de l’équipement lui-même. C’est précisément là que réside la différence entre « ça fonctionne » et « ça fonctionne parfaitement ».
Ce qui rend une guillotine véritablement précise : la physique, pas le marketing
La précision de coupe ne dépend pas de la puissance du moteur, mais de la rigidité du châssis, du parallélisme des guides et de la répétabilité de la course de la lame. En conditions réelles, nous avons mesuré des écarts de coupe pouvant atteindre 0,8 mm par mètre sur des modèles d’entrée de gamme. À l’inverse, les machines dotées de châssis soudés renforcés et d’une synchronisation hydraulique ne présentent pas d’écarts supérieurs à 0,15 mm. Une caractéristique essentielle réside dans le fait que l’angle de coupe n’est pas réglé «à l’œil», mais via un système de positionnement numérique avec un pas de 0,01°. Cela permet de couper de l’acier inoxydable de 6 mm d’épaisseur à un angle de 92° sans glissement de la lame ni formation d’«ondulations» le long du bord.
Ici, la sécurité ne se résume pas à des panneaux d’avertissement : elle est intégrée à la conception même de la machine. Les guillotines modernes sont équipées de double photocellules de classe 4 (conformes à la norme EN ISO 13857) qui arrêtent le mouvement de la lame dès qu’un objet pénètre dans la zone de coupe. Plus important encore, elles disposent d’un système de réglage automatique de la pression : si la lame rencontre un obstacle — tel qu’un rivet dans une tôle —, elle s’arrête instantanément et se rétracte. De telles fonctionnalités ne sont plus facultatives ; elles constituent la norme pour les équipements conformes aux exigences CE.
Pourquoi une guillotine « universelle » s’avère souvent être une erreur coûteuse
Certains pourraient se dire : « Achetons une machine d’une capacité de 12 mm — elle pourra tout aussi bien traiter des tôles de 2 mm. » Dans la pratique, cela entraîne une usure rapide de la lame, des vibrations du châssis et un écart instable entre les lames supérieure et inférieure. Nous avons déjà rencontré un cas où un client utilisait une guillotine d’une capacité de 10 mm pour découper quotidiennement de l’aluminium de 1,5 mm ; en l’espace de quatre mois, les guides ont dû être entièrement remplacés en raison d’un jeu excessif (jeu de roulement).
La bonne approche consiste à choisir une machine en fonction de l’épaisseur et du type de matériau principal :
Jusqu’à 3 mm (acier au carbone) — modèles CNC électromécaniques avec un temps de cycle allant jusqu’à 4 secondes.
4 à 8 mm — guillotines hydrauliques avec synchronisation par barre de torsion et compensation numérique de la déformation du banc.
Plus de 8 mm — machines à usage intensif dotées de châssis renforcés, d’une lubrification forcée des lames et de systèmes de contrôle de la température de l’huile.
Important : l’épaisseur maximale indiquée s’applique à l’acier doux. Pour l’acier inoxydable ou l’aluminium, cette valeur doit être réduite de 30 à 40 %. Ne pas tenir compte de cette recommandation revient à endommager les lames et à surcharger le système hydraulique.
Comment vérifier la fiabilité — avant l’achat et après l’installation
Avant d’effectuer un achat, ne vous contentez pas de demander : « Dispose-t-elle d’un certificat CE ? » Demandez plutôt : « Quel est le numéro du certificat, et où peut-on le trouver dans la base de données de l’organisme notifié ? » Un document authentique comporte une référence au laboratoire d’essais ainsi que la date à laquelle les essais ont été réalisés. Pour Jinan Kafecnc Machinery Equipment Co., Ltd., toutes les certifications — y compris ISO 9001, CE et la gestion de la propriété intellectuelle — sont valides et accessibles au public sur le site web kafecnc.com.
Dans l’usine de production de l’entreprise, située dans le district de Changqing (Jinan), chaque cisaille guillotine est soumise à 72 heures d’essais de résistance : 2 000 cycles de coupe à charge nominale, vérification de la précision de positionnement des lames, ainsi que des contrôles d’étanchéité du système hydraulique et de stabilité de la pression. Ce n’est qu’après avoir réussi ces tests que la machine est estampillée « Prête à l’emploi » et expédiée au client.
Lors de l’installation, nous recommandons d’effectuer trois vérifications simples :
Mesurez le parallélisme des bords de coupe sur une tôle de 2 × 1 m : la tolérance ne doit pas dépasser 0,2 mm.
Vérifier la profondeur des bavures sur la face inférieure : elle doit être inférieure à 0,05 mm lors de la découpe d’acier de 4 mm d’épaisseur.
Évaluer le niveau sonore de fonctionnement : un niveau inférieur à 78 dB(A) indique que l’ensemble lame est bien équilibré.
Les cisailles à guillotine ne constituent pas simplement le maillon final d’une chaîne de production ; elles en sont le cœur.
Une cisaille à guillotine moderne fonctionne rarement de manière isolée. Elle est généralement intégrée à une ligne de production, précédée d’un dérouleur de bobines et suivie d’un convoyeur de tri et d’une presse plieuse à commande numérique. Par conséquent, la compatibilité des interfaces est cruciale : cela inclut la prise en charge du protocole Modbus TCP, la présence d’E/S numériques pour la communication avec les automates programmables (PLC) et la capacité d’intégration avec les systèmes d’exécution de la fabrication (MES). Les équipements de Jinan Kafecnc intègrent d’emblée ces fonctionnalités, sans frais supplémentaires pour les adaptateurs ou les licences.
Aujourd’hui, lorsque vous choisissez une cisaille guillotine, vous n’investissez pas seulement dans une machine ; vous investissez dans la prévisibilité de la production. Chaque millimètre de précision signifie moins de défauts. Chaque seconde gagnée dans un cycle de production signifie plus de pièces par équipe. Chaque arrêt fiable signifie moins de temps d’arrêt et une sécurité accrue pour le personnel. Ici, la technologie n’est pas là pour faire de l’effet, mais pour obtenir des résultats : précis, reproductibles et qui vont droit au but.