
#Tendances produits
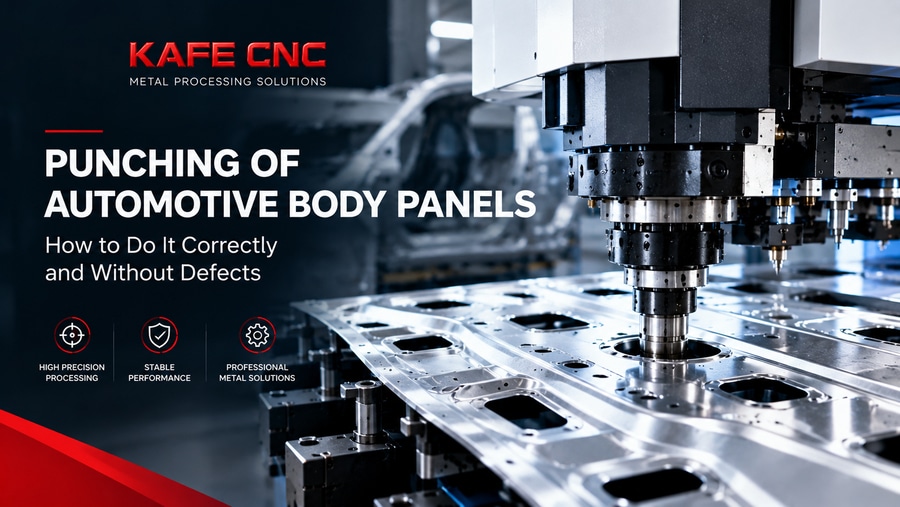
Poinçonnage de panneaux de carrosserie : comment procéder correctement et sans défauts
Évitez les défauts courants lors du poinçonnage de panneaux de carrosserie automobile et améliorez la qualité de votre production de tôlerie.
Pourquoi les méthodes conventionnelles entraînent souvent des défauts
Quatre prérequis techniques pour le poinçonnage de panneaux de carrosserie automobile
Comment éviter les trois erreurs les plus fréquentes
En résumé : le poinçonnage de panneaux de carrosserie est un processus global, et non une simple opération isolée
Le poinçonnage de panneaux de carrosserie automobile ne se résume pas à une simple opération machine ; il exige un équilibre précis entre la rigidité de la tôle, la vitesse de l'outil, la géométrie du trou et la stabilité du bridage de la pièce. Un écart d'à peine un millimètre dans l'espace de soutien provoque un « plissement » sur la surface visible. Une simple erreur de synchronisation de la tête à tourelle servo-motorisée décale la position du poinçon de 0,15 mm — une marge d'erreur inacceptable lors de l'assemblage de modules de portières ou de composants de capot. Nous l'avons constaté à maintes reprises : des clients nous présentent des panneaux comportant des microfissures le long des bords des trous, alors même que les paramètres de leur programme FAO sont « corrects ». La raison est toujours la même : le poinçonnage de panneaux de carrosserie automobile requiert non seulement un équipement adéquat, mais aussi une culture d'excellence industrielle.
Pourquoi les méthodes conventionnelles entraînent souvent des défauts
De nombreux ateliers utilisent encore des presses plieuses mécaniques ou des poinçonneuses manuelles pour les petites séries. Or, un panneau de carrosserie automobile diffère considérablement de la tôle d'acier de 2 mm utilisée pour les armoires métalliques. Ces applications impliquent des aciers à haute limite élastique (DP600–DP1000), des alliages d'aluminium des séries 5xxx et 6xxx, ainsi que des composites multicouches avec des intercouches polymères. Un impact brutal, sans contrôle de la force, entraîne :
une déformation plastique autour du trou — un « écrasement » du bord ;
la formation d'une protubérance (ou « bosse ») sur la face opposée, gênant la pose des fixations ou l'étanchéité ;
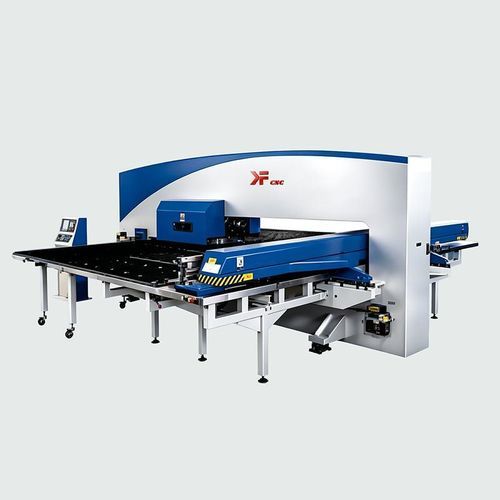
des microfissures invisibles dans la zone de transition entre les sections épaisses et fines du panneau (par exemple, près de la ligne de soudure du bas de caisse) — détectables uniquement par contrôle ultrasonique. Lors d'un essai réalisé dans une usine du Tatarstan, nous avons comparé trois méthodes de poinçonnage de trous de Ø 8,5 mm dans un panneau en acier DP800 de 1,8 mm d'épaisseur. Les résultats sont éloquents : une presse mécanique a généré un taux de rebut de 23 % en raison de problèmes de géométrie des bords, une poinçonneuse hydraulique a atteint 12 %, tandis que la machine à tourelle servo-motorisée KF-TP2000 a limité ce taux à 0,7 %. La différence réside dans la maîtrise de la force et de la vitesse à chaque instant du cycle. Quatre exigences techniques essentielles pour le poinçonnage de panneaux de carrosserie automobile
Un poinçonnage fiable ne repose pas sur la puissance brute, mais sur la maîtrise du processus. Voici les points clés vérifiés lors de la mise en œuvre :
Synchronisation des axes : la machine doit piloter simultanément le déplacement de la table, le positionnement de la tourelle et la course du poinçon. Un décalage, même de 2 ms, entre le positionnement de la pièce et le début de la course du poinçon entraîne un cisaillement des bords.
Force adaptative : le système doit réduire la vitesse d'avance à l'entrée dans le matériau et l'augmenter à la sortie. Sur les machines de Jinan Kefei Machinery Equipment LLC, cela est rendu possible grâce au retour d'information en temps réel de capteurs de charge, éliminant ainsi le besoin de reconfiguration selon les nuances d'acier.
Répétabilité du positionnement : la tolérance de ±0,03 mm n'est pas qu'un argument marketing, mais une exigence des constructeurs automobiles. Même en cas de fluctuations de température de ±5 °C dans l'atelier, le système compense la dilatation thermique des guidages.
Flexibilité de l'outillage : disposer d'au moins 12 positions sur la tourelle permet d'effectuer le poinçonnage, le découpage de contours, le chanfreinage et le calibrage en une seule opération, sans avoir à repositionner la pièce ni à perdre le référentiel de position.
Comment éviter les trois erreurs les plus fréquentes
En pratique, 80 % des problèmes ne proviennent pas de l'équipement lui-même, mais de la manière dont il est utilisé :
Erreur n° 1 : « Négliger le jeu fonctionnel. » Beaucoup pensent qu'il suffit de spécifier le diamètre du trou. Or, le jeu entre le poinçon et la matrice doit représenter 8 à 12 % de l'épaisseur de la tôle (10 % pour l'aluminium et 8 % pour l'acier DP1000). Dans le cas contraire, on s'expose à une usure accrue des outils et à des bords irréguliers.
Erreur n° 2 : « Travailler à vitesse maximale. » Une vitesse d'avance de 200 mm/s convient pour une tôle galvanisée de 0,8 mm, mais pour un panneau de carrosserie en acier 22MnB5 de 2,2 mm, la vitesse optimale se situe entre 45 et 65 mm/s. Les machines de la série KF-TP ajustent automatiquement les paramètres grâce à une base de données matériaux intégrée.
Erreur n° 3 : « Omettre de vérifier la planéité. » Un défaut d'alignement de la pièce de seulement 0,1 mm crée une charge inégale sur le poinçon. La solution consiste à utiliser une table à vide avec contrôle par zones ou des supports pneumatiques équipés de capteurs de pression. En résumé : le poinçonnage de panneaux de carrosserie automobile est un processus technologique complexe, et non une simple opération.
Si vous en êtes encore à la question fondamentale de savoir « comment percer un trou », vous n'en êtes qu'au début de votre démarche. En revanche, si vous cherchez à savoir « comment garantir une géométrie de trou constante et reproductible d'un lot, d'un matériau ou d'un opérateur à l'autre », alors vous abordez le sujet sous le bon angle. Aujourd'hui, le poinçonnage de panneaux de carrosserie automobile nécessite un système complet — et non une simple machine — allant de logiciels adaptatifs à un service d'assistance capable de diagnostiquer une dérive de positionnement en seulement 15 minutes. Jinan Kefei Machinery Equipment Co., Ltd. conçoit ses équipements spécifiquement pour répondre à ces réalités du terrain, en privilégiant les conditions réelles d'atelier aux spécifications de laboratoire. Des spécifications techniques détaillées, des schémas de câblage et des exemples de traitement spécifique de panneaux sont disponibles sur https://www.kafecnc.com