#Actualités du secteur
DataMatrix sur corps de phare et lentilles sans toucher la zone optique
Comment tracer corps de phare et lentilles avec DataMatrix laser sans toucher la zone optique : où positionner le code et quelle source pour chaque polymère
Qui assemble des phares et des blocs optiques pour l’automobile connaît la contrainte : chaque corps de phare et chaque lentille doit porter un code de traçabilité — DataMatrix, part number, lot — qui accompagne le composant tout au long de la supply chain et résiste à un éventuel rappel. Mais le bloc optique est, avant tout, un système qui doit transmettre et distribuer la lumière de manière contrôlée. Un marquage au mauvais endroit dévie un rayon, crée une ombre ou un reflet, et compromet aussi bien la fonction que l’esthétique d’un composant que le client final voit chaque fois qu’il allume ses phares.
Le problème n’est pas de savoir s’il faut marquer, mais où et comment : le code doit être permanent et lisible par un scanner en ligne sans toucher la zone optique ni altérer la transmission de la lumière. Sur des polymères transparents comme le PC et le PMMA, de surcroît, obtenir du contraste sans affaiblir la pièce est loin d’être évident. Le marquage laser répond à ces exigences conjointement, à condition de décider trois choses : la zone de la pièce, la source en fonction du polymère et un contrôle de lisibilité qui suive la cadence de la ligne.
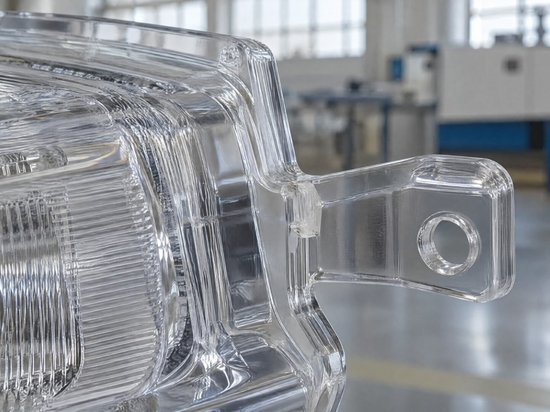
marcatura-datamatrix-gruppi-ottici-fig1 DataMatrix sur corps de phare et lentilles sans toucher la zone optique
La zone de marquage est une bride plane sur le pourtour du corps de phare, loin des surfaces qui travaillent la lumière.
Où placer le code : tout en dehors de la zone optique
La règle de layout précède la technologie. Sur un bloc optique, les surfaces se répartissent en deux familles : celles qui travaillent la lumière — la face optique de la lentille, le paraboloïde ou les facettes du réflecteur, les zones métallisées — et tout le reste : brides de fixation, nervures de rigidification, bords périmétraux, bosses pour les vis, languettes de montage. Le code va exclusivement sur ces secondes, sur une zone plane et non éclairée, de préférence déjà cachée à la vue dans le véhicule assemblé.
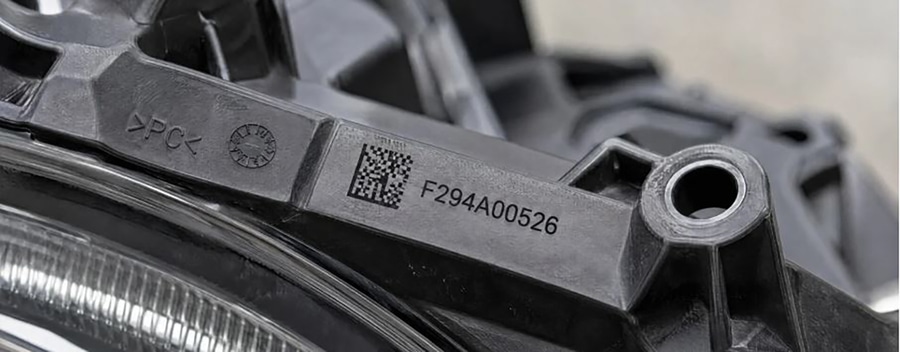
Marquer sur la face optique est exclu : même un petit DataMatrix devient un défaut qui dévie ou diffuse la lumière. Sur les lentilles transparentes, le code se place sur le bord périmétral ou sur une languette hors du champ éclairé ; sur les corps en plastique foncé, sur une nervure ou un bord plan, à côté des marquages de moule déjà présents. Le DataMatrix reste le standard car il concentre part number et lot en quelques millimètres carrés — un choix désormais consolidé pour la traçabilité avec les codes 2D — tout en laissant libre la surface utile.
La source change avec le polymère
C’est ici qu’intervient la physique du matériau. Les corps de phare utilisent souvent du polycarbonate ou des plastiques techniques chargés en fibre de verre comme le PA et le PBT ; les lentilles sont en PMMA ou en PC optiquement transparent. Chaque famille réagit différemment à la lumière laser et la source doit être choisie en conséquence.
Sur les polymères transparents, la référence est le laser UV à 355 nm. La longueur d’onde courte travaille de manière essentiellement photochimique : elle rompt les liaisons moléculaires en surface avec un apport thermique limité et produit un marquage à micro-mousse ou un changement de couleur net et défini, sans brûler ni déformer le matériau optiquement critique. C’est le même principe qui fait de l’UV la voie la plus solide pour le marquage UV du PMMA dans l’automotive lighting.
Choix qualitatif de la source en fonction du polymère du bloc optique.
Polymère du bloc optique Comportement au marquage Source indiquée
Polycarbonate (PC) transparent Changement de couleur et micro-mousse superficielle UV
PMMA (lentilles) Micro-mousse claire, faible apport thermique UV
Plastiques chargés (PA/PBT avec fibre de verre) Moussage clair en contraste sur le fond foncé Laser fibre / MOPA
Sur les plastiques chargés et les technopolymères foncés, en revanche, une source laser fibre à 1064 nm, ou en version MOPA avec durée d’impulsion réglable, génère un moussage clair qui ressort en contraste sur le fond foncé. Le réglage des paramètres est déterminant : additifs, charges minérales et pigments modifient la réponse d’un lot à l’autre, et le même polymère provenant de deux fournisseurs différents peut exiger un jeu de paramètres distinct.
marcatura-datamatrix-gruppi-ottici-fig2 DataMatrix sur corps de phare et lentilles sans toucher la zone optique
Sur les lentilles transparentes, le code va sur le bord périmétral ou sur une languette, hors du champ éclairé.
Du contraste sans pigments : le marquage naît dans le matériau
Sur une pièce transparente, le contraste est le vrai problème : il n’y a pas de fond coloré sur lequel imprimer. Le marquage doit naître à l’intérieur du matériau, sous forme de micro-mousse ou d’altération locale, assez marqué pour être lu par un scanner mais assez superficiel pour ne pas amorcer de micro-fissures qui se propagent avec le temps.
Une gravure profonde sur PMMA ou PC est contre-productive : elle affaiblit la pièce et peut devenir un amorçage de rupture sous sollicitation thermique. L’objectif est le marquage minimal qui garantit une lecture fiable, non le marquage le plus prononcé possible. Sur ces matériaux, la qualité du marquage se joue sur le contrôle fin de l’énergie, non sur la profondeur.
Lisibilité en ligne : le grading n’est pas la vérification en laboratoire
Un code que l’opérateur voit bien n’est pas forcément un code que le scanner lit toujours. C’est pourquoi la lisibilité se mesure, et se mesure en ligne. Le grading en ligne attribue une classe de qualité au DataMatrix juste après le marquage, avec la même caméra que le système, et écarte la pièce avant qu’elle ne poursuive dans l’assemblage.
C’est autre chose que la vérification en laboratoire, qui exige des conditions d’éclairage et une instrumentation contrôlées et sert à valider le processus, non à contrôler chaque pièce : c’est exactement la différence entre lecture, grading et vérification des codes. En production, les deux sont nécessaires, avec des rôles distincts : la vérification qualifie le cycle, le grading le tient sous contrôle pièce par pièce.
Contrôle du code en ligneMarquageLectureGrading en ligne
Marquer avant l’assemblage, au bon moment du cycle
Le bon moment pour marquer, c’est avant que corps et lentille ne deviennent un bloc fermé. Marquer le housing et la lentille séparément, sur une station dédiée, permet d’atteindre la zone plane avec le faisceau perpendiculaire et de lire le code sans interférences optiques de la pièce déjà assemblée.
Dans les lignes d’automotive lighting, le marquage coexiste souvent avec d’autres opérations laser sur le même composant, comme l’ablation sélective des zones métallisées : les intégrer dans un flux unique réduit les étapes et les risques de désalignement de la donnée entre les stations.