
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Actualités du secteur
{{{sourceTextContent.title}}}
Processus de fabrication des armoires pour gaz spéciaux de laboratoire
{{{sourceTextContent.subTitle}}}
Processus de fabrication des armoires pour gaz spécialisés de laboratoire
{{{sourceTextContent.description}}}
Processus de fabrication des armoires pour gaz spéciaux de laboratoire
Introduction
Dans le domaine de la recherche scientifique de pointe, de la R&D en semi-conducteurs et des laboratoires industriels de précision, la manipulation de gaz dangereux exige un confinement absolu. Les gaz spéciaux utilisés dans ces installations – qu’il s’agisse de composés hautement toxiques et pyrophoriques ou de fluides corrosifs ou hautement inflammables – nécessitent une infrastructure spécialisée pour garantir la sécurité du personnel et l’intégrité des processus. La principale barrière protégeant l’environnement du laboratoire contre ces substances volatiles est l’armoire pour gaz spéciaux de très haute pureté. La fabrication de ces enceintes relève d’une discipline hautement sophistiquée qui allie une fabrication structurelle précise au soudage orbital, à l’assemblage en salle blanche et à l’intégration de systèmes de contrôle automatisés complexes. Cet article technique explore le processus de fabrication systématique nécessaire à la construction d’armoires pour gaz spéciaux de qualité laboratoire, conformes aux normes rigoureuses en matière de micro-contamination et de sécurité.
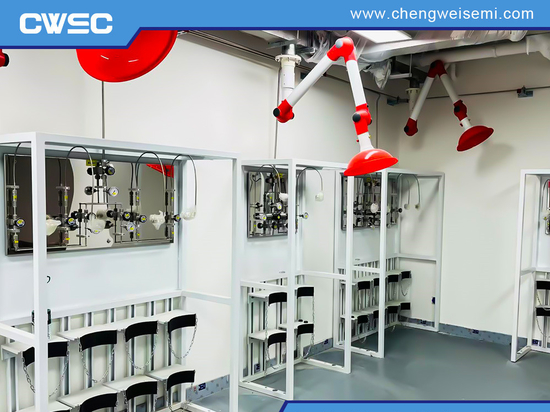
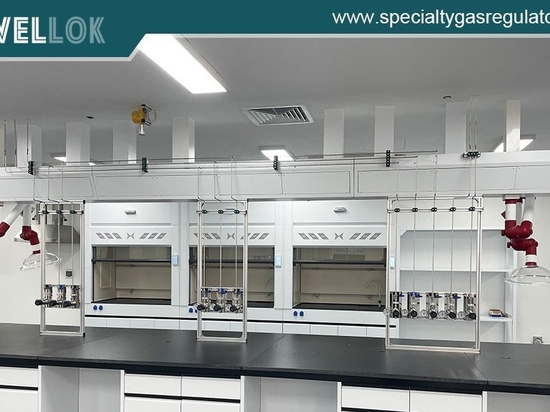
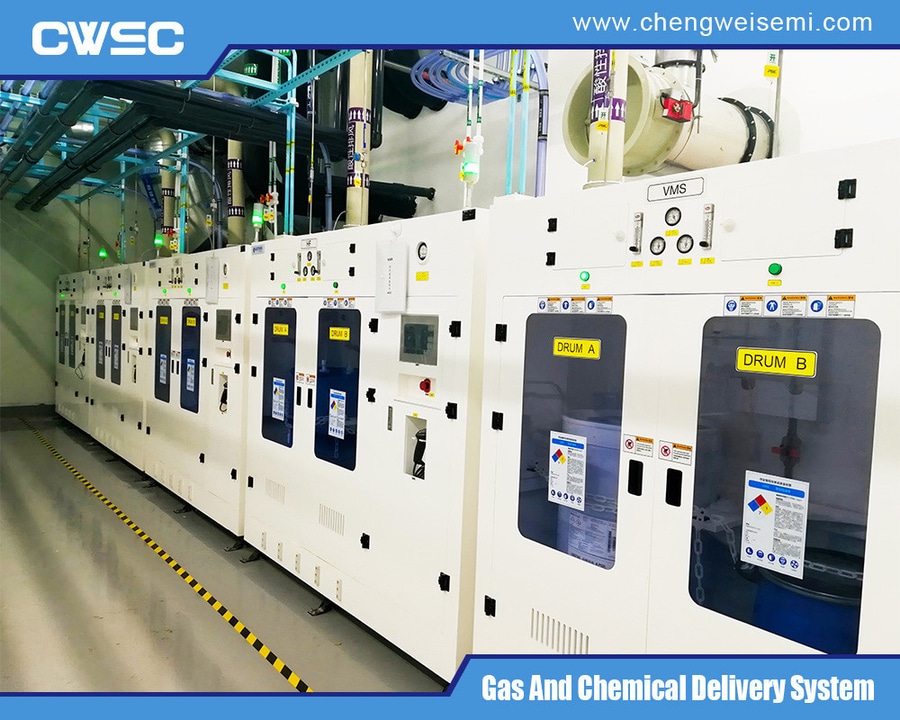
réseau de distribution de gaz de laboratoire
réseau de distribution de gaz de laboratoire
Conception des enceintes et fabrication de tôles
Le cycle de vie de la fabrication commence par la conception structurelle et l’ingénierie mécanique. Les ingénieurs créent des modèles informatiques en trois dimensions qui calculent la dynamique optimale des flux d’air, la répartition des évacuations et le placement ergonomique des composants. Étant donné que ces enceintes doivent contenir des risques potentiels d’explosion, d’incendie ou de fuites toxiques, l’enveloppe extérieure doit satisfaire à des critères rigoureux de durabilité structurelle.
L’enceinte est généralement fabriquée à partir d’acier laminé à froid de haute qualité et de forte épaisseur, variant souvent entre le calibre 12 et le calibre 16 selon le niveau de sécurité spécifique requis. Des machines de découpe laser à commande numérique traitent les tôles d’acier afin de garantir une précision dimensionnelle à quelques fractions de millimètre près. Une fois découpées, les tôles sont transférées vers des presses plieuses de précision pour être pliées.
Le châssis structurel est assemblé par soudage à l'arc sous protection gazeuse (GMAW) ou par soudage à l'arc au tungstène sous gaz (GTAW). Chaque joint doit être soudé en continu plutôt que par points afin de garantir une étanchéité aux gaz et une intégrité physique robuste. Après le soudage structurel, l'enceinte est soumise à un meulage mécanique pour éliminer les arêtes vives et les projections de soudure. L’enveloppe en acier brut subit ensuite un processus de prétraitement chimique en plusieurs étapes, comprenant un dégraissage, un phosphatage au zinc et un rinçage à l’eau déionisée. Cela prépare la surface à l’application d’un revêtement en poudre époxy de qualité industrielle, résistant aux produits chimiques. Le revêtement est appliqué par voie électrostatique puis durci dans des fours à haute température, créant ainsi une barrière durable capable de résister aux agents de nettoyage agressifs utilisés en laboratoire et aux environnements corrosifs.
Conception du collecteur de gaz et fabrication des conduites de haute pureté
L’élément fonctionnel central de toute armoire à gaz spécialisés est le collecteur interne de distribution des fluides. Ce collecteur contrôle le débit de gaz, régule les pressions, assure l’isolation et facilite les cycles automatisés de purge à l’azote et de mise sous vide. Le collecteur étant en contact direct avec des gaz de procédé d’ultra-haute pureté, les matériaux utilisés doivent être totalement inertes et exempts de toute imperfection de surface.
La norme de fabrication impose l’utilisation exclusive de tubes en acier inoxydable 316L sans soudure, conformes aux normes ASTM A269 ou A632. Afin d’éliminer les risques de micro-contamination, ces tubes sont soumis à un procédé d’électropolissage chimique qui réduit la rugosité de la surface interne à moins de dix micro-pouces. Les surfaces électropolies empêchent les molécules de gaz d’adhérer aux fissures microscopiques, éliminant ainsi le piégeage de l’humidité et le dégagement de particules.
La fabrication du collecteur s’effectue dans un environnement de salle blanche contrôlé afin d’éviter toute contamination ambiante. Les techniciens utilisent des coupe-tubes de précision et des outils de dressage orbitaux dédiés pour préparer les extrémités des tubes. La découpe mécanique doit produire des arêtes parfaitement perpendiculaires sans générer de bavures métalliques ni de débris particulaires. Une fois surfaçés, les composants sont assemblés par soudage orbital automatisé au tungstène sous gaz inerte. Le soudage orbital suit mécaniquement le joint de soudure, en fournissant un courant et une vitesse précis afin de produire des soudures hautement uniformes et à pénétration complète. Tout au long du processus de soudage, un flux continu d’argon ultra-pur assure la purge arrière de l’intérieur du tube. Cette purge arrière déplace l’oxygène et empêche l’oxydation interne de la soudure, un phénomène communément appelé « sugaring », qui compromettrait autrement la pureté du gaz.
Intégration des composants et assemblage en salle blanche
Une fois le collecteur de tuyauterie d’ultra-haute pureté soudé et vérifié, il est acheminé vers l’assemblage final en salle blanche, généralement dans une zone de classe 100 ou 10. À ce stade, le collecteur est équipé de composants spécialisés de contrôle des fluides, notamment des vannes à membrane pneumatiques, des régulateurs de débit massique, des régulateurs de pression à deux étages, des clapets anti-retour et des transducteurs de pression.
Chaque composant sélectionné pour une armoire à gaz spécialisés doit correspondre au niveau de pureté des tubes électropolissés. Les vannes à membrane sont préférées aux vannes à bille ou à pointeau, car elles ne contiennent pas de joints coulissants ni de matériaux de garniture susceptibles de s’user et de libérer des particules dans le flux gazeux. Ces vannes utilisent des joints métal sur métal pour garantir l’étanchéité à l’atmosphère.
Lors de l’assemblage, les techniciens utilisent des clés dynamométriques pour serrer les raccords à joint frontal, tels que les raccords VCR, conformément aux spécifications précises du fabricant. Ces raccords utilisent des joints en argent ou en nickel non plaqués, comprimés entre deux perles métalliques polies, formant ainsi un joint étanche à l’hélium. Chaque raccordement est soigneusement consigné, et la configuration géométrique est respectée afin d’éviter toute « zone morte » — c’est-à-dire des zones de gaz stagnant qui ne peuvent pas être évacuées lors des cycles de purge.
Systèmes électriques et automatisation des commandes
Les armoires de gaz spécialisées modernes destinées aux laboratoires sont des systèmes entièrement automatisés pilotés par des automates programmables industriels. L’intégration des systèmes électriques s’effectue parallèlement à l’assemblage mécanique ou immédiatement après celui-ci. Les ingénieurs en contrôle-commande conçoivent l’architecture électrique de manière à isoler les composants haute tension des voies d’acheminement du gaz, garantissant ainsi une sécurité intrinsèque.
L’automate programmable fait office de « cerveau » central de l’armoire à gaz, surveillant un ensemble de capteurs numériques et analogiques. Ceux-ci comprennent des interfaces homme-machine à écran tactile couleur, des capteurs de détection de gaz ambiants, des transmetteurs de vitesse d’évacuation, des pressostats pneumatiques, ainsi que des balances pour bouteilles ou des capteurs de force. L’automate exécute en continu des algorithmes de sécurité complexes. En cas d’anomalie — telle que la détection d’une fuite de gaz toxique, une baisse de la ventilation d’évacuation de l’installation ou une situation de surpression —, le contrôleur coupe immédiatement l’alimentation des vannes pneumatiques de source normalement fermées, isolant ainsi le gaz dangereux à l’intérieur de la bouteille.
Le logiciel automatise également les séquences opérationnelles nécessaires, telles que la procédure de purge lors du changement de bouteille. Lorsqu’un opérateur doit remplacer une bouteille vide, le contrôleur exécute une séquence préprogrammée alternant purges à l’azote et mises sous vide poussé. Cette séquence élimine les résidus dangereux du raccord en spirale, garantissant ainsi que l’opérateur ne soit pas exposé à des émanations toxiques pendant le remplacement de la bouteille.
Protocoles de contrôle qualité, d’essais et de validation
Avant qu’une armoire à gaz spéciaux ne quitte l’usine de fabrication, elle doit subir des essais de contrôle qualité exhaustifs afin de valider ses paramètres de sécurité et de performance. Le programme d’essais final est structuré en phases de validation distinctes.
Tout d’abord, le collecteur est soumis à un test d’étanchéité à l’hélium à l’aide d’un détecteur de fuites à spectromètre de masse hautement sensible. Le système est mis sous vide, puis de l’hélium est injecté de l’extérieur sur tous les joints soudés et les raccords mécaniques. Il est également possible de mettre le collecteur sous pression avec de l’hélium tandis qu’une sonde de détection vérifie les joints. La limite de débit de fuite acceptable est généralement fixée à moins d’une fois dix à la puissance moins neuf centimètres cubes standard par seconde. Toute fuite mesurable nécessite une correction immédiate et un nouveau test.
Ensuite, des analyses d’humidité et de particules sont effectuées sur les conduites internes. Le collecteur est purgé à l’azote d’ultra-haute pureté, et des analyseurs spécialisés mesurent les traces d’humidité et les niveaux d’oxygène jusqu’à des valeurs inférieures à dix parties par milliard. Des compteurs de particules vérifient que le système ne rejette pas de micro-contaminants susceptibles de nuire aux processus de laboratoire en aval ou d’endommager des instruments d’analyse sensibles.
Enfin, des essais fonctionnels et électriques complets sont effectués. Les techniciens simulent des conditions de défaillance, des séquences d’arrêt d’urgence et des coupures de courant afin de vérifier que tous les verrouillages matériels et les routines de sécurité logicielles réagissent sans faille. Une fois tous les tests réussis, l’armoire est nettoyée, placée dans un emballage en polyéthylène antistatique à double couche, purgée à l’azote et mise en caisse pour le transport.
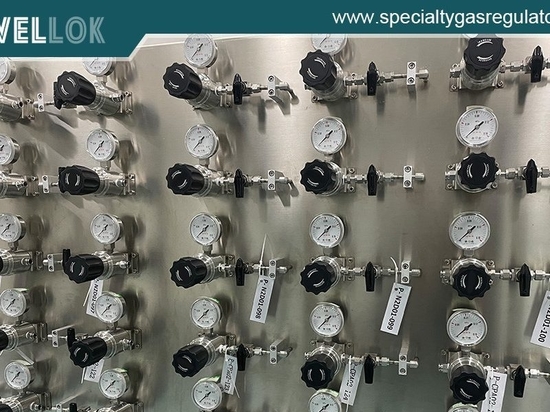
Systèmes centralisés d’alimentation en gaz de laboratoire
Systèmes centralisés d’alimentation en gaz de laboratoire
Conclusion
La fabrication d’armoires pour gaz spéciaux de laboratoire est un processus axé sur la précision, où convergent l’ingénierie structurelle, la métallurgie, l’assemblage en salle blanche et la conception de logiciels automatisés. En gérant rigoureusement la sélection des matériaux, en respectant les protocoles de soudage orbital, en effectuant l’assemblage en salle blanche et en intégrant des architectures de contrôle réactives, les fabricants fournissent une infrastructure essentielle qui garantit la sécurité des laboratoires. Ces systèmes robustes permettent aux centres de recherche d’utiliser en toute confiance des composés chimiques avancés et volatils, protégeant ainsi à la fois la vie humaine et la précision scientifique.
Pour en savoir plus sur le processus de fabrication des armoires à gaz spécialisées pour laboratoires, vous pouvez consulter le site de Chengwei Semiconductor à l’adresse https://www.chengweisemi.com/gas-cabinet/.