Ajouter à mes favoris
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais
cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
Séchage par lame d'air sur les lignes de production de produits de boulangerie
{{{sourceTextContent.subTitle}}}
Où se situe la fenêtre de pression ?
{{{sourceTextContent.description}}}
Les produits de boulangerie emballés sortent de la ligne d'emballage avec de l'humidité et des miettes à la surface du film. Les opérations en aval ne le tolèrent pas.
L’humidité sur un emballage pose rarement un problème esthétique. Les caisses en carton ondulé perdent leur résistance à la compression à mesure que l’humidité du carton augmente ; la littérature fait généralement état d’une perte d’environ 8 % par 1 % d’humidité supplémentaire. Un film humide empêche l’adhérence de l’étiquette et la fixation de l’encre. La présence d’eau dans la zone de scellage affaiblit ce dernier. Le coût d’un emballage humide se fait sentir trois postes plus loin.
Son élimination relève de la dynamique, et non de la thermique. Sur un récipient de 500 ml recouvert d’un film d’eau de 20 microns, l’évaporation élimine environ 1 % de l’eau pendant le temps d’exposition disponible. Le reste doit être éliminé mécaniquement par un rideau d’air à grande vitesse.
C’est ce qui définit l’exigence de pression. Une gouttelette retenue par la tension superficielle se détache lorsque la traînée aérodynamique dépasse la force de rétention. Les gouttelettes d’environ 0,5 mm se détachent à une vitesse d’impact d’environ 30 m/s. Les gouttelettes de 0,1 mm et les minces films qui subsistent à la surface d’un emballage nécessitent une vitesse comprise entre 60 et 80 m/s. En tenant compte de l’atténuation du jet, cela correspond à une élévation de pression de 15 à 20 kPa (150 à 200 mbar). Au-delà d’environ 25 kPa, le rendement diminue.
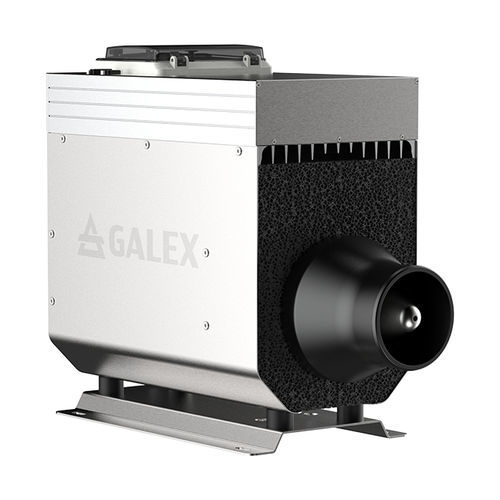
Le turbocompresseur à grande vitesse GALEX X720 est conçu pour cette plage. Son entraînement de 7,5 kW couvre la hausse de pression et le volume d’air dont a besoin une lame couvrant la largeur standard d’un convoyeur en fonctionnement continu, en remplacement des soufflantes à canal latéral classiques.
Deux facteurs déterminent le résultat. La distance de montage : éloigner une lame de 20 mm à 50 mm du produit réduit la vitesse d’impact d’environ un tiers. Le temps d’exposition : à une vitesse de ligne de 1,5 m/s, une lame offre environ 10 millisecondes ; une deuxième lame montée en série double ce temps et améliore les résultats davantage que l’augmentation de la pression.
Pour un soufflage en continu, les lames entraînées par une soufflante remplacent l’air comprimé tout en consommant une fraction de l’énergie. Des comparaisons publiées estiment cette réduction à plus de 70 %, ce qui explique pourquoi les lignes fonctionnant sur plusieurs équipes adoptent cette solution.

 Site web :
Galex Ltd.