Ajouter à mes favoris
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais
cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
ÉTUDE DE CAS | MODERNISATION DU SYSTÈME DE SÉCHAGE PAR PROCÉDÉ HUMIDE DES CIRCUITS IMPRIMÉS
{{{sourceTextContent.subTitle}}}
Galex achève la première phase de la modernisation du système de séchage dans l'usine chinoise d'un grand fabricant autrichien de circuits imprimés
{{{sourceTextContent.description}}}
Galex a achevé la première phase de la modernisation de la section de séchage de l'usine chinoise d'un grand fabricant autrichien de circuits imprimés. Plus de 100 turbocompresseurs à grande vitesse ont remplacé les soufflantes à canal latéral sur les lignes horizontales de traitement par voie humide. Une deuxième phase est prévue.
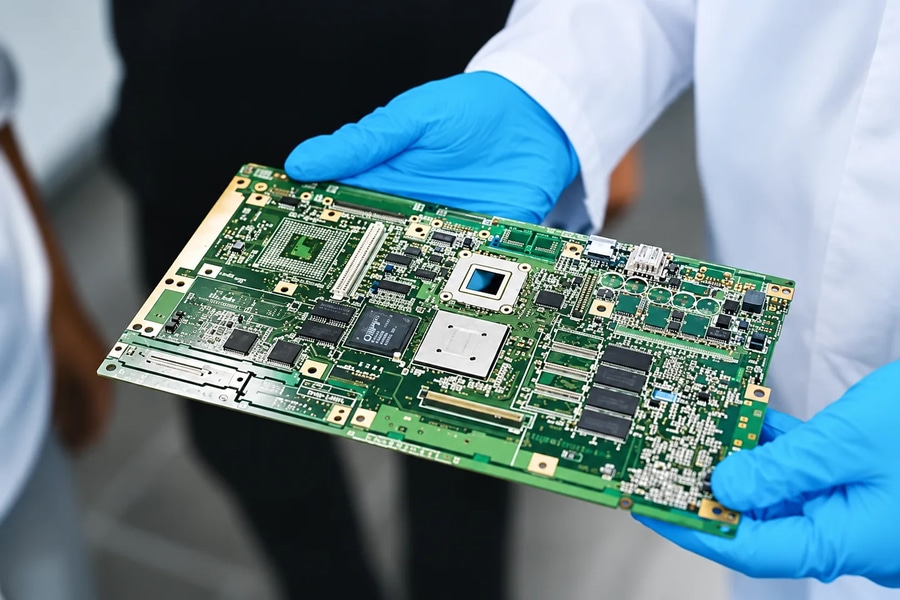
Sur une ligne de fabrication de circuits imprimés par procédé humide, les cartes passent par les étapes de gravure, de développement, de décapage et de micro-gravure avant que des lames d’air à haute pression ne sèchent la surface en vue de l’étape suivante. Les soufflantes à canal latéral fournissaient depuis longtemps l’air nécessaire à cette étape.
Trois facteurs ont motivé ce changement. Les soufflantes à canal latéral fonctionnent à un point de fonctionnement fixe et ne peuvent pas s’adapter aux besoins réels de chaque section du processus. Les exigences en matière de séchage ne sont pas uniformes — l’épaisseur des cartes, la largeur et l’espacement des lignes, ainsi que la composition chimique varient d’une section à l’autre — ; par conséquent, un point de fonctionnement commun signifie que chaque section est desservie selon la demande commune la plus élevée. De plus, les lignes de traitement humide ne fonctionnent pas en continu : les changements de lots, les changements de produits et les courts arrêts interrompent le flux, mais les soufflantes continuaient de fonctionner à pleine charge pendant ces interruptions.
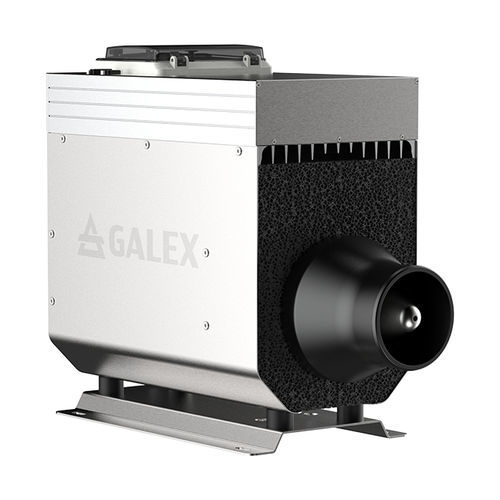
Chaque unité X7 est réglée pour sa propre section de processus, la pression d’alimentation étant maintenue à environ 1 kPa près de la valeur cible. Un module d’E/S relie les unités au système de contrôle de ligne existant via des signaux à contact sec, couvrant le démarrage, l’arrêt, l’état de fonctionnement et le retour d’information en cas de défaut. La logique de contrôle et l’interface opérateur existantes de l’usine ont été conservées.
Les unités utilisent des roulements à billes en céramique, ce qui leur permet de s’arrêter complètement pendant les interruptions du rythme de production au lieu de tourner au ralenti. La consommation en veille tombe à environ 50 W, et une unité revient à son point de fonctionnement requis dans les deux secondes suivant un signal de demande.
La consommation d’énergie dans l’ensemble des sections de séchage a été réduite de plus de 50 % par rapport aux anciens soufflantes à canal latéral. Le délai de retour sur investissement est estimé à environ 7,5 mois. Sur la base des résultats d’exploitation de la première phase, l’usine a programmé une deuxième phase couvrant des sections supplémentaires.

 Site web :
Galex Ltd.