Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Actualités du secteur
{{{sourceTextContent.title}}}
Extension de la production de mélanges aromatiques alimentaires de 100 L à 10 000 L
{{{sourceTextContent.subTitle}}}
Garantir l'homogénéité, l'hygiène et la sécurité à l'échelle industrielle
{{{sourceTextContent.description}}}
Un fabricant d'arômes nous a contactés avec une formulation déjà définitive. La liste des ingrédients, l'ordre d'ajout et l'ordre de dosage des liquides avaient été définis par son équipe de R&D et n'étaient pas négociables. Ce dont ils avaient besoin, c'était d'un procédé qui se comporte de la même manière, qu'il s'agisse de 100 litres ou de 10 000 litres, dans une usine répondant aux exigences en matière d'hygiène, d'allergènes et de risques d'explosion de poussières propres à la production alimentaire moderne.
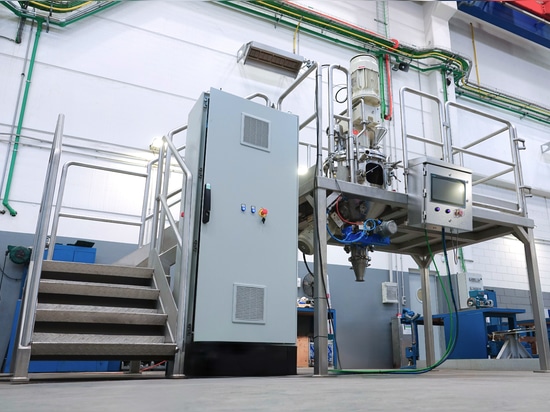
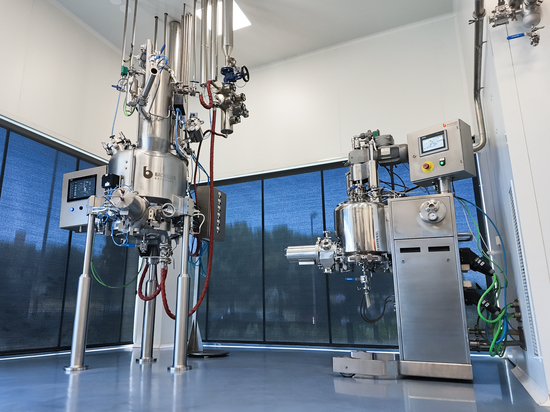
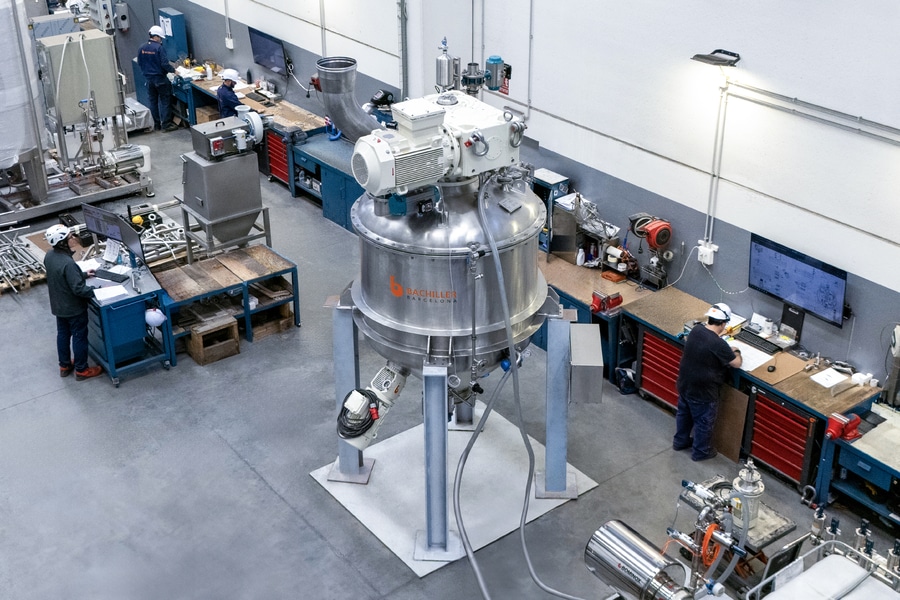
L’installation comprend désormais des mélangeurs SUPRAMIX de 1 000, 2 000, 4 000 et 10 000 litres. Tous fonctionnent selon des paramètres mis au point sur une unité pilote de 100 litres, où l’homogénéité du mélange a été mesurée entre 2,26 et 2,78 % de RSD.
Le principe de mélange
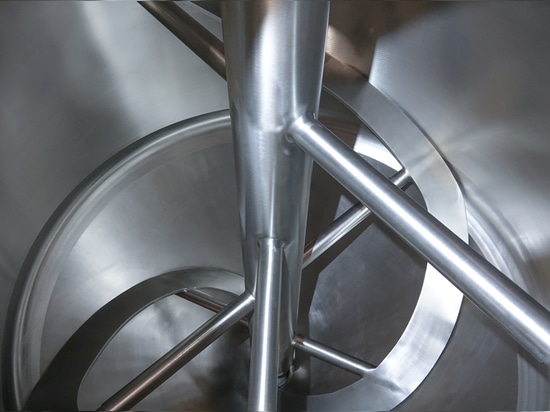
SUPRAMIX est un mélangeur vertical équipé de deux grandes pales qui soulèvent le produit le long de la périphérie de la cuve. Un broyeur à grande vitesse fonctionne en parallèle de l’agitateur principal. Il brise les agglomérats et fournit le cisaillement local nécessaire à la dispersion des ajouts liquides.
Essais pilotes avec des matières premières de production
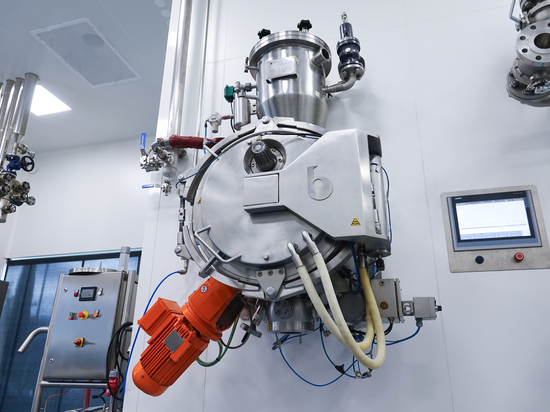
Le développement a été réalisé sur une unité pilote SUPRAMIX de 100 L en utilisant les matières premières réelles du client. Nous avons délibérément évité les poudres modèles. Celles-ci se comportent rarement comme les ingrédients de production en termes de fluidité, de densité apparente ou de tendance à l’agglomération une fois le liquide ajouté, et ce sont ces propriétés qui déterminent la manière dont un mélange d’arômes se mélange.
Les essais ont permis de définir le niveau de remplissage, la durée de mélange et la vitesse du broyeur, de déterminer comment et où le liquide devait être ajouté, et de vérifier la reproductibilité d’un lot à l’autre. Les performances de nettoyage ont été évaluées sur cette même unité.
Ajouter du liquide sans former de grumeaux
Dans le mélange d’arômes, c’est lors de l’ajout de liquide que les problèmes surviennent généralement. Les formulations de ce projet contiennent entre 3 et 10 % p/p d’ingrédients liquides.
Si le liquide tombe sur une partie du lit de poudre où le mouvement est lent, il l’imbibe excessivement localement. Ces zones humides se transforment en agglomérats, qui finissent par former des pics de concentration dans le produit fini.
Ici, le liquide est pulvérisé par des buses directement dans la zone balayée par le broyeur. Le cisaillement dans cette zone disperse les gouttelettes dans la poudre en mouvement avant qu’elles ne puissent lier les particules entre elles, et les agglomérats qui commencent à se former sont immédiatement brisés.
Sur l’unité pilote, les mélanges étaient homogènes au bout de 6 à 10 minutes, selon la recette et la quantité de liquide.
Mesure de l’homogénéité
L’homogénéité a été évaluée par échantillonnage statistique et analyse d’un composant traceur. Sur l’unité pilote, l’écart-type relatif (RSD) variait entre 2,26 et 2,78 %.
À titre de référence, un RSD inférieur à 5 % est généralement considéré comme un très bon résultat dans le mélange de poudres. Ces chiffres ont été obtenus sur des recettes avec ajout de liquide, ce qui constitue généralement le cas le plus difficile.
Mise à l'échelle
De 100 L à 10 000 L, le volume est multiplié par cent ; la première question était donc de déterminer quels paramètres devaient rester inchangés. La vitesse périphérique des lames est réglée pour chaque produit et maintenue identique à toutes les échelles. Le niveau de remplissage, l’ordre d’ajout des ingrédients et la méthode d’ajout du liquide ont également été repris tels quels depuis l’unité pilote.
En production, les temps de mélange sont généralement plus longs d’environ deux minutes que sur le mélangeur pilote, et cette différence s’accentue avec la taille de la cuve. Le client a mené son propre programme de validation sur les unités de production et a validé le procédé pour la fabrication en série.
Le client a depuis acquis une unité pilote SUPRAMIX pour son propre service de R&D ; ainsi, les nouvelles formulations passent désormais par la même étape pilote avant d’entrer en production.
Conception hygiénique
Les mélangeurs sont construits conformément aux directives de conception hygiénique de l’EHEDG. Les pièces en contact avec le produit sont en acier inoxydable AISI 316L avec une finition de surface de Ra ≤ 0,8 µm, et les élastomères ainsi que les autres matériaux de contact non métalliques sont conformes à la norme FDA 21 CFR 177.
Nous avons accordé une attention particulière aux interstices et aux points de rétention, à la conception des joints d’étanchéité d’arbre, ainsi qu’à l’accès pour l’inspection et la maintenance. Sur une ligne alternant entre des produits contenant des allergènes et des produits sans allergènes, la quantité de matière restant à l’intérieur du mélangeur après le nettoyage détermine en grande partie le niveau de sécurité d’un changement de production.
Nettoyage en place (CIP) et vérification du nettoyage
Chaque mélangeur industriel est équipé d’un système CIP intégré qui exécute des cycles de nettoyage automatiques entre les campagnes de production.
Lors du test de réception en usine, un test à la riboflavine a confirmé une couverture complète par pulvérisation des surfaces en contact avec le produit. Le contrôle a porté sur les points où la couverture est la plus difficile à obtenir : les joints d’étanchéité de l’arbre, le carter du broyeur, ainsi que les trous d’homme et les trappes d’accès.
Protection contre les explosions de poussière
Plusieurs poudres utilisées dans la production d’arômes peuvent former des nuages de poussière combustibles ; l’intérieur du mélangeur est donc classé en zone 20. Il s’agit d’une zone où une atmosphère explosive de poussière est présente en permanence, pendant de longues périodes ou fréquemment.
Le mélangeur est certifié de catégorie II 1D conformément à la directive 2014/34/UE pour la chambre de traitement, et conçu selon la catégorie 3D pour la zone externe (zone 22). La certification de catégorie 1D est étayée par un certificat d’examen de type UE délivré par un organisme notifié.
En option, les mélangeurs peuvent fonctionner sous couverture d’azote, avec un analyseur d’O₂ surveillant en continu la concentration en oxygène. L’inertage contribue également à protéger les composés aromatiques sensibles à l’oxydation.
Contrôle du processus
Les opérateurs gèrent chaque lot à partir d’une IHM qui prend en charge les recettes, les temps de mélange, la vitesse du hachoir, l’enchaînement des lots, les alarmes et les programmes CIP. Les données de processus sont enregistrées pour chaque lot et intégrées aux registres de traçabilité du client.
Ce qui a fait la différence
La mise à l’échelle n’a pas fonctionné parce que l’on a construit des mélangeurs plus grands. Elle a fonctionné parce que le processus a été compris avant même la conception de toute unité de production. Les essais pilotes ont montré comment le liquide devait être introduit, quel niveau de cisaillement était nécessaire et quels paramètres devaient rester fixes à mesure que le volume du lot passait de 100 litres à 10 000 litres. Les mélangeurs industriels ont été conçus autour d’un procédé déjà défini à l’échelle pilote.