Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Actualités du secteur
{{{sourceTextContent.title}}}
Pourquoi une traversée sous vide céramique-métal présente-t-elle une fuite après des cycles thermiques ?
{{{sourceTextContent.subTitle}}}
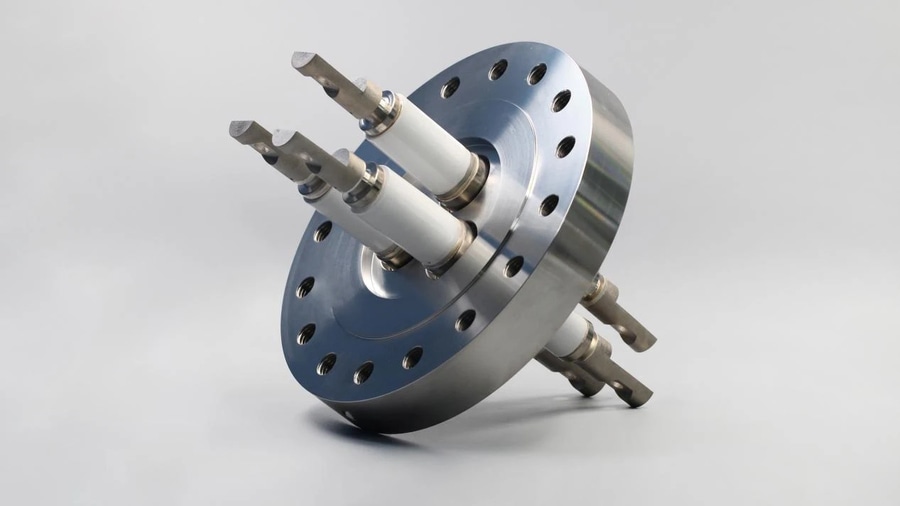
Traversée brasée céramique-métal
{{{sourceTextContent.description}}}
Les traversées sous vide céramique-métal permettent de faire passer des conducteurs électriques à travers les parois de la chambre tout en garantissant une étanchéité hermétique fiable entre les composants en céramique et en métal. Dans les équipements destinés à la fabrication de semi-conducteurs, au dépôt de couches minces et au revêtement sous vide, même une fuite mineure compromet l’intégrité du vide, entraîne la contamination des lots et provoque des arrêts imprévus de la ligne de production.
Un casse-tête courant pour les ingénieurs réside dans le fait que les traversées réussissent souvent les premiers tests de fuite à l'hélium à température ambiante immédiatement après leur fabrication, pour ensuite présenter des fuites de vide catastrophiques après des cycles répétés de chauffage et de refroidissement en service. Le diagnostic de la cause première peut s’avérer trompeur : l’isolant en céramique peut sembler parfaitement intact, tandis que des voies de fuite microscopiques se forment le long de l’interface céramique-métal, de la limite de l’alliage de brasage ou de la face d’accouplement de la bride.
Les cycles thermiques constituent un facteur déclencheur majeur, mais les variations de température ne suffisent pas à elles seules à expliquer la défaillance. Les incompatibilités entre les coefficients de dilatation thermique (CTE), la qualité d’adhérence de la métallisation, le mouillage de l’alliage de brasage, la géométrie structurelle et les contraintes mécaniques liées au montage justifient tous une inspection systématique.
1. Quels problèmes peuvent résulter de la différence de dilatation thermique entre la céramique et les métaux ?
La céramique technique et les métaux se dilatent et se contractent à des vitesses très différentes lorsqu’ils sont exposés à des variations de température. Une fois assemblés par brasage à haute température, ce décalage de dilatation thermique induit des contraintes résiduelles continues de cisaillement et de traction au niveau de l’interface de l’assemblage.
Sous l’effet de cycles répétés de chauffage et de refroidissement, des concentrations de contraintes localisées au niveau des bords de la céramique ou des limites de l’assemblage peuvent provoquer des microfissures ou un délaminage, compromettant définitivement l’herméticité.
Cependant, l’intégrité du joint ne dépend pas uniquement des valeurs brutes du CTE des deux matériaux. La ductilité mécanique du métal, la géométrie du joint, l’épaisseur de la couche de transition, le choix du métal d’apport de brasage et les vitesses de montée en température et de refroidissement de l’équipement déterminent tous les niveaux de contrainte réels.
Par conséquent, lors de la spécification de traversées sous vide, l’isolation électrique et les intensités nominales ne suffisent pas à elles seules. Les ingénieurs doivent évaluer la compatibilité des matériaux, la conception des zones de transition et les profils de cycles thermiques admissibles pour la plage de fonctionnement visée.
2. Quels sont les risques latents liés aux joints brasés et aux interfaces métallisées ?
Prenons l’exemple des traversées en alumine de haute pureté : la surface céramique doit subir un processus de métallisation (tel qu’une métallisation Mo-Mn ou à couche épaisse suivie d’un placage au Ni) avant le brasage. Au cours de cette séquence, la liaison chimique entre la couche métallisée et le substrat céramique, le comportement de mouillage de l’alliage de brasage et l’atmosphère du four déterminent directement la fiabilité du joint.
Une liaison de métallisation insuffisante ou une couverture incomplète par l’alliage de brasage laisse des vides submicroniques et des micro-défauts à l’intérieur du joint. De tels assemblages passent facilement les contrôles d’étanchéité à l’hélium effectués en usine à température ambiante, mais les dilatations et contractions thermiques répétées provoquent la propagation de ces défauts latents en voies de fuite continues. Lors du dépannage des fuites liées aux cycles thermiques, l’inspection sous grossissement des interfaces de métallisation et de brasage est tout aussi cruciale que la recherche de fractures dans le corps en céramique.
3. Si une fuite apparaît après des cycles thermiques, par où commencer l’investigation ?
Lorsqu’une chambre subit une perte de vide, suivez un processus de diagnostic structuré :
Étape 1 : Isoler la source de la fuite
Vérifiez si la fuite provient bien de la traversée céramique-métal elle-même, plutôt que des joints toriques en élastomère des brides, des arêtes en couteau en fibre de carbone ou des cordons de soudure.
Étape 2 : Comparer les rapports d’inspection initiaux et ceux postérieurs aux cycles
Si l’unité a passé avec succès les tests d’étanchéité en usine mais présente une défaillance après les cycles thermiques, examinez l’interface céramique-métal à la recherche de microfissures, d’un décollement du brasage ou de dommages par cisaillement mécanique résultant de la fatigue thermique.
Étape 3 : Évaluer les conditions de fonctionnement et le moment de la défaillance
Si la fuite se produit exclusivement à des températures élevées ou pendant les phases de refroidissement dynamique, examinez la vitesse de montée en température, les gradients de température à travers la bride et les charges mécaniques externes exercées sur les broches conductrices.
Étape 4 : Associer la spectrométrie de masse à l’hélium à des essais non destructifs
Les tests de fuite à l’hélium localisent quantitativement les emplacements et les débits des fuites. Compléter cette méthode par de la microscopie optique ou un contrôle par ressuage permet de déterminer si la cause première est une fissuration de la céramique, un décollement du brasage ou un décollement de la métallisation.
Il est fortement recommandé aux équipes de maintenance et de qualité d’archiver les débits de fuite d’hélium avant et après la mise en service, ainsi que les journaux de montée en température, les cycles de maintien et les niveaux de vide du système. La mise en corrélation de ces données accélère l’identification de la cause première et prévient les défaillances récurrentes sur site.
4. Comment améliorer la fiabilité aux cycles thermiques des traversées sous vide céramique-métal ?
L’amélioration de la résistance à la fatigue thermique nécessite une optimisation globale portant à la fois sur l’appariement des matériaux, la mécanique des joints et le contrôle des processus :
Association de matériaux à CTE adapté : sélectionner des alliages à dilatation contrôlée (tels que le Kovar, le 42Ni-Fe ou le cuivre OFHC avec une géométrie de détente) associés à de l’alumine haute résistance ou à des formulations céramiques spécialisées adaptées à la température de service.
Conception structurelle favorisant la relaxation des contraintes : optimiser l’épaisseur des parois en céramique, les diamètres des broches conductrices, les géométries des manchons de transition et les contours des ménisques de brasage afin d’éliminer les pics de contrainte aux limites des joints d’étanchéité.
Contrôle de précision de la métallisation et du brasage : réguler strictement l’épaisseur de la couche de métallisation, le point de rosée de l’atmosphère de frittage, l’adhérence du nickelage et les courbes thermiques du brasage sous vide afin de garantir un mouillage complet et des cordons de brasage exempts de vides.
Qualification rigoureuse par cycles thermiques : pour les applications sous vide critiques, les essais en usine de routine doivent aller au-delà des simples contrôles de fuites à température ambiante. Soumettre les échantillons de validation à des profils de cycles thermiques répétés, suivis d’essais à l’aide d’un spectromètre de masse à hélium haute sensibilité, garantit la durabilité en conditions réelles de production.
Solutions sur mesure INNOVACERA de traversées sous vide céramique-métal
INNOVACERA conçoit et fabrique des assemblages céramique-métal et des traversées électriques sous vide hautement fiables, adaptés aux environnements industriels, analytiques et des semi-conducteurs les plus exigeants. Nous proposons des conceptions sur mesure allant des configurations à une seule broche à celles à plusieurs broches, en passant par les isolateurs haute tension, les traversées coaxiales à courant élevé et les assemblages hermétiques à bride sur mesure.
Afin de garantir des performances à long terme en matière de cycles thermiques, notre équipe examine les plages de températures de fonctionnement, les seuils de vide cibles, les vitesses de montée en température, les charges de courant des conducteurs et les exigences d’intégration des brides directement à partir de vos plans.