Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
Alimentation automatique et serrage stable des vis étanches pour les bornes de recharge de véhicules électriques
{{{sourceTextContent.subTitle}}}
Vis pour bornes de recharge de véhicules électriques, vis à joint en caoutchouc, chargeur pas à pas, module de soufflage et d'aspiration, tête d'alimentation de précision, alimentation automatique en vis, serrage stable, boîtier étanche
{{{sourceTextContent.description}}}
Les bornes de recharge pour véhicules électriques fonctionnant à l'extérieur, leurs boîtiers doivent être étanches à la pluie, à la poussière et à l'humidité. Beaucoup utilisent des vis à joint en caoutchouc, mais ces joints bloquent les filets, se déplacent ou gênent l'alimentation automatisée. DANIKOR apporte la solution grâce à un système d’alimentation pas à pas associé à un mécanisme de pression vers le bas, des modules de soufflage et d’aspiration, ainsi que des têtes d’alimentation de précision, garantissant une alimentation et un serrage automatiques stables.
1. Contexte : les bornes de recharge en extérieur imposent des exigences accrues aux assemblages vissés
À mesure que les infrastructures dédiées aux véhicules à énergie nouvelle (NEV) se développent en extérieur, les boîtiers des bornes de recharge doivent offrir une protection contre l’eau, la poussière, l’humidité et les variations de température. Les vis à joint en caoutchouc — une vis métallique dotée d’une rondelle élastique en caoutchouc — contribuent à étanchéifier le raccord en pressant la rondelle contre le boîtier. Mais ce même joint pose de nouveaux défis en matière d’automatisation : lors des vibrations, de l’alignement, de la séparation et du transport, il peut se déplacer, se coincer dans le filetage (Gewinde) ou s’accrocher aux vis voisines, bloquant ainsi le système d’alimentation automatique en vis. Certaines positions sont également obstruées par des supports ou des composants, et le serrage horizontal ou incliné permet à la gravité de déstabiliser la vis.
2. Défis liés à l’assemblage automatique des vis à joint en caoutchouc
2.1 La rondelle se coince dans le filetage, provoquant des défauts d’alimentation
Dans le cas de l’alimentation par bol vibrant, la rondelle élastique peut se décaler de la tête, se coincer dans le filetage (les vis s’accrochant les unes aux autres) ou s’empiler/gêner dans le canal — ce qui entraîne un coincement des vis (Verkant) et des interruptions d’alimentation qui augmentent les temps d’arrêt.
2.2 L’état du joint affecte l’étanchéité en aval
Si le joint est déjà décalé ou coincé avant d’atteindre la station, même une vis correctement positionnée peut ne pas assurer une étanchéité adéquate — l’alimentateur doit donc contrôler la position de la vis et du joint, et pas seulement leur acheminement.
2.3 Les interférences structurelles limitent l’alimentation conventionnelle
Les emplacements étroits ou obstrués empêchent le parcours habituel de prélèvement vertical et d’alimentation par soufflage ; une méthode d’alimentation unique ne peut pas s’adapter à la configuration des conduites d’air et de l’espace libre de chaque station.
2.4 La gravité déstabilise le serrage horizontal
Lors du transfert d’une vis vers la tête, horizontalement ou en pente, un support insuffisant peut la faire basculer ou se désaligner, ce qui réduit le taux de réussite de l’automatisation.
3. La solution d’alimentation et de serrage automatiques de DANIKOR
3.1 Le convoyeur à étages + le mécanisme de pression vers le bas réduisent le risque de coincement
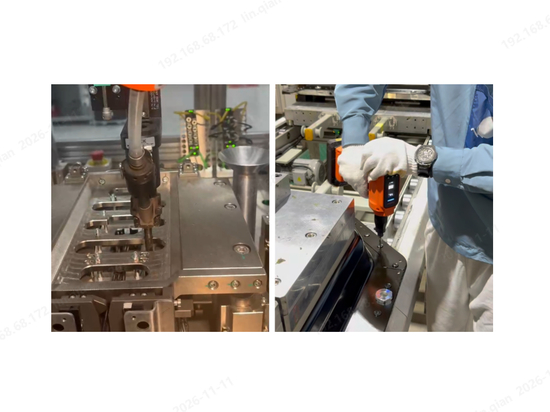
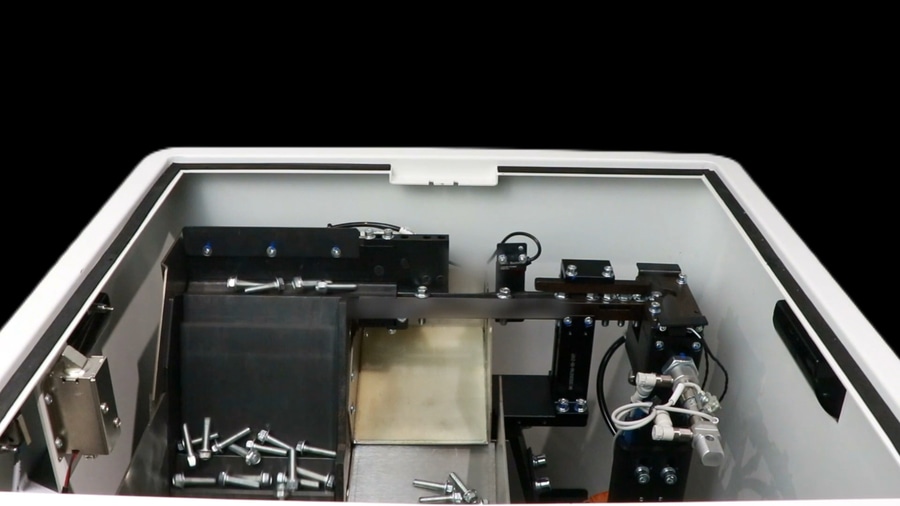
Le chargeur pas à pas (der Stufenförderer) soulève et aligne les vis une à une, éliminant ainsi le roulement et les collisions propres à l’alimentation vibrante. Un mécanisme de pression vers le bas dédié remet ensuite le joint en place et le maintient contre la tête, réduisant ainsi les blocages dus au coincement du filetage et améliorant la continuité de l’alimentation pour les vis spéciales dotées de rondelles en caoutchouc ou élastiques.
Avantages : alimentation par paliers ordonnée ; moins de décalage de la rondelle ; meilleur positionnement de la rondelle contre la tête ; taux d’accrochage/de bourrage réduit ; alimentation automatique plus continue.
3.2 Le module de soufflage et d’aspiration s’adapte aux stations complexes
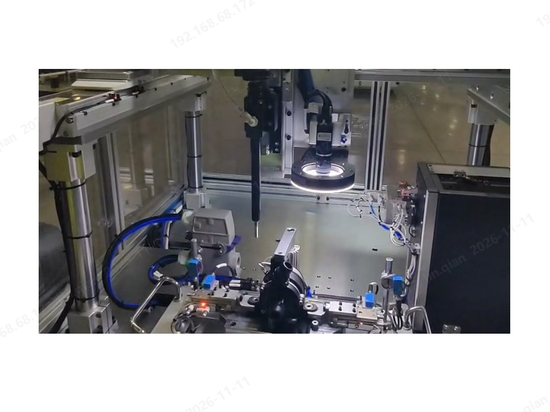
Un module de soufflage et d’aspiration choisit la méthode adaptée à chaque station : l’alimentation par soufflage achemine les vis à l’aide d’air comprimé lorsque les canaux le permettent ; le prélèvement par aspiration les saisit et les positionne de manière flexible via la tête d’alimentation. Ensemble, ils s’adaptent à des positions et des directions variées tout en réduisant les interférences avec la structure environnante.
Avantages : alimentation par soufflage ou par aspiration selon la station ; s’adapte aux boîtiers complexes et aux espaces restreints ; moins d’interférences entre le système d’alimentation et la structure ; prend en charge la préhension et le serrage multidirectionnels ; meilleure adaptabilité aux stations.
3.3 La tête d’alimentation de précision stabilise le serrage horizontal
Pour les stations horizontales ou inclinées, une tête d’alimentation de précision (à ne pas confondre avec une « buse ») utilise un guidage et un soutien internes contrôlés pour maintenir la perpendicularité de la vis et la stabilité de l’adsorption, en compensant la gravité afin que la vis reste alignée même lorsqu’elle n’est pas à la verticale.
Avantages : ajustement plus serré entre la tête et la vis grâce à un usinage de précision ; meilleur guidage/soutien ; perpendicularité améliorée lors de la préhension par aspiration ; s’adapte aux directions horizontales/inclinées ; risque réduit d’inclinaison et d’échec de préhension.
4. Avantages pour la fabrication de piles de chargement
Risque de bourrage réduit pour les vis spéciales grâce au chargeur pas à pas + pression vers le bas.
Alimentation plus continue — moins d’interventions manuelles et de gestion des bourrages.
Meilleure adaptabilité aux stations complexes grâce à un système configurable de soufflage et d’aspiration.
Serrage horizontal stable grâce à la tête d’alimentation de précision.
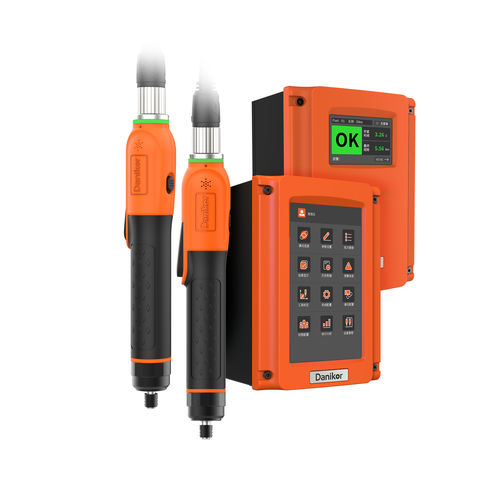
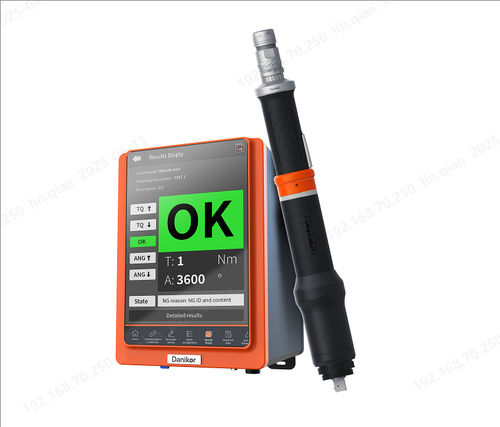
Gestion numérique de la qualité — suivi du couple, de l’angle et du résultat de serrage grâce à des outils de serrage intelligents pour la traçabilité des données.
5. Conclusion
Les bornes de recharge extérieures nécessitent une étanchéité fiable du boîtier, et les vis à joint en caoutchouc placent la barre plus haut en matière d’alimentation automatisée. DANIKOR combine le mécanisme d’alimentation pas à pas + pression vers le bas pour une alimentation stable, et des modules de soufflage et d’aspiration avec une tête d’alimentation de précision pour la préhension, le maintien et le contrôle de la position dans des directions complexes. De l’alimentation automatique de vis spéciales au serrage multidirectionnel, DANIKOR propose des solutions flexibles et stables aux fabricants de bornes de recharge pour véhicules électriques, d’électronique automobile et d’équipements liés aux énergies nouvelles.
Si votre produit rencontre des problèmes de blocage des joints, de vis spéciales difficiles à alimenter, de serrage horizontal ou d’interférences spatiales, contactez DANIKOR pour obtenir une solution ciblée d’alimentation automatique et de serrage.