Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
Assemblage de vis pour circuits imprimés automobiles : solution intégrée pour éviter les vis non serrées et les vis flottantes
{{{sourceTextContent.subTitle}}}
Assemblage de vis sur circuits imprimés (PCBA), vis flottante, serrage manqué, électronique automobile, alimentation en vis, outils de serrage intelligents, prévention des erreurs, traçabilité IATF 16949
{{{sourceTextContent.description}}}
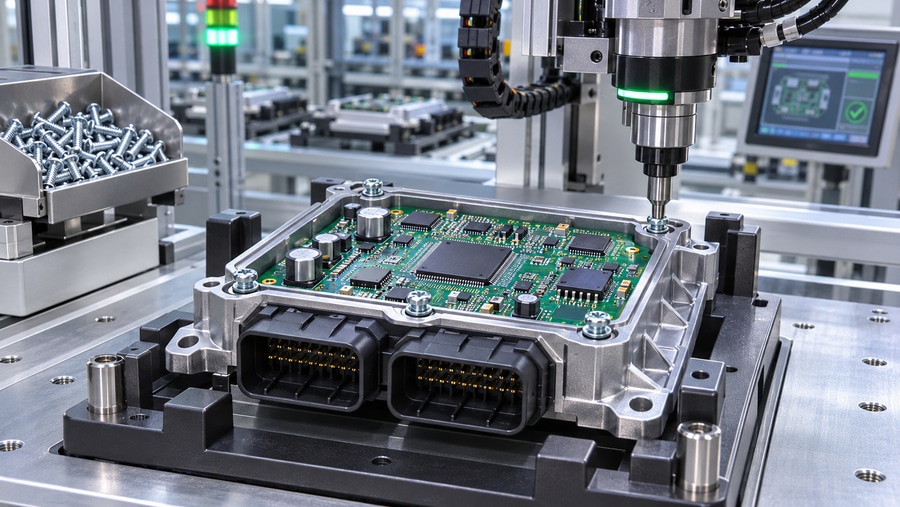
En tant que pilier de la sécurité automobile et du contrôle intelligent, l’électronique automobile fait de l’assemblage par vis des circuits imprimés (PCBA) un processus crucial. Les circuits imprimés étant fins et densément peuplés de composants, la qualité du serrage des vis détermine directement la fiabilité à long terme des contrôleurs, des unités BMS et des capteurs embarqués. Dans le cadre d’un assemblage manuel traditionnel — où les opérateurs prélèvent les vis à la main et les serrent à l’aide d’outils portatifs —, des défauts tels que des vis tombées, des vis non serrées, des vis mal fixées, des serrages répétés et un mélange de vis longues et courtes surviennent facilement. Une fois que ces pièces sont acheminées vers les processus en aval, elles provoquent, au mieux, un mauvais contact ou une défaillance fonctionnelle, et, au pire, de graves pannes électroniques à bord du véhicule, entraînant des coûts de retouche élevés et des risques de rappel de produits. Parvenir à prévenir de manière efficace et à moindre coût les vis non serrées et les vis flottantes lors de l’assemblage des circuits imprimés (PCBA) constitue un défi majeur pour les chaînes de production d’électronique automobile.
1. Principaux problèmes de qualité liés au serrage manuel traditionnel des vis sur les circuits imprimés
L’assemblage manuel des vis sur les circuits imprimés comprend deux étapes principales — la prise et l’alignement des vis, puis le serrage — chacune comportant des risques en matière de contrôle qualité :
Étape de prélèvement des vis : les opérateurs prélèvent les vis à la main dans un bac à pièces, ce qui entraîne facilement des vis tombées, prélevées en trop ou en trop peu. Les vis longues et courtes de spécifications différentes sont mélangées et difficiles à distinguer à l’œil nu ; une vis inadaptée vissée peut endommager les pistes du circuit imprimé et les composants, causant des dommages irréversibles.
Étape de serrage : en se fiant à leur expérience, les opérateurs provoquent souvent des oublis de serrage (vis non serrées), des vis flottantes (non entièrement enfoncées, couple insuffisant) ou des serrages répétés (couple excessif entraînant des filets abîmés et l’écrasement du circuit imprimé). L’ordre de serrage est aléatoire ; une répartition inégale de la force déforme le circuit imprimé, et la cohérence d’un lot à l’autre en pâtit.
Absence de traçabilité du processus : une opération purement manuelle ne permet pas d’enregistrer les données de serrage de chaque vis, ce qui rend difficile l’analyse des causes profondes après l’apparition de défauts et ne répond pas aux exigences de traçabilité de la norme IATF 16949 de l’industrie automobile.
Le recours exclusif à l’autocontrôle manuel entraîne un taux élevé d’erreurs de jugement et ne permet pas de contrôler de manière stable le taux de défauts. Les fabricants d’électronique automobile ont un besoin urgent d’une solution intégrée couvrant l’alimentation en vis + le contrôle du serrage + la prévention des erreurs dans le processus d’assemblage.
2. Solution intégrée Danikor : prévention sur l’ensemble de la chaîne des vis non serrées et des vis flottantes, de l’alimentation au serrage
Destinée aux applications de fixation des circuits imprimés (PCBA) dans l’électronique automobile, la solution Danikor combine étroitement des équipements intelligents d’alimentation en vis, des outils de serrage intelligents de précision et un système de guidage d’assemblage. Le contrôle commence à la source d’alimentation en vis et s’étend à la surveillance en temps réel du processus de serrage, permettant ainsi une prévention des erreurs (Poka-Yoke) sur l’ensemble de la chaîne qui résout les problèmes de serrage manqué, de vis mal serrées et de mélange de vis.
2.1 Distributeur de vis à tambour : alimentation quantitative à la source, la détection des vis mélangées élimine les vis anormales
Au stade de la prélèvement des vis, le distributeur de vis à tambour de Danikor remplace le bac de pièces manuel. Il automatise le tri et la distribution quantitative des vis, de sorte que les opérateurs n’ont plus à les prélever à la main, ce qui élimine à la source les problèmes liés aux vis tombées.
L’équipement intègre un contrôle de la quantité de vis : le nombre exact de vis requis pour chaque circuit imprimé assemblé (PCBA) est distribué selon un réglage prédéfini, ce qui évite de manière préventive les vis manquantes ou en nombre insuffisant. Il intègre également une détection des vis longues/courtes, identifiant automatiquement les vis non conformes pendant le transport ; les vis longues et courtes mélangées sont interceptées et signalées par une alarme sur-le-champ, empêchant ainsi les vis de spécifications différentes d’atteindre la station de serrage et évitant un assemblage avec des vis inadaptées qui perforerait le circuit imprimé ou endommagerait les composants CMS.
2.2 Outils de serrage intelligents + système de guidage d’assemblage : contrôle de la séquence de serrage, élimination des vis flottantes et des oublis de serrage
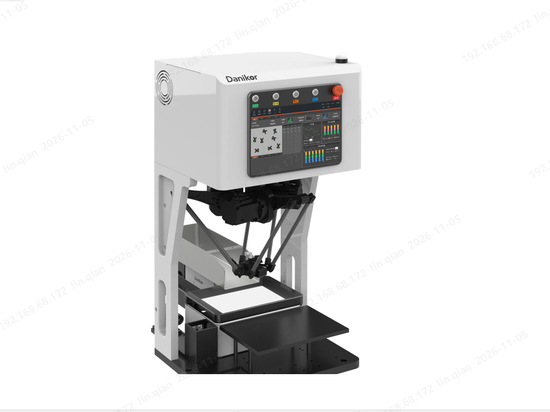
Une fois les vis distribuées, les outils de serrage de précision de Danikor, un bras de couple de positionnement et un système visuel de guidage d’assemblage gèrent l’ensemble du processus de serrage.
Une interface graphique interactive guide les opérateurs selon la séquence de processus prédéfinie, déverrouillant les points un par un. Tant que la vis précédente n’est pas entièrement serrée, le point suivant ne peut pas être sélectionné, ce qui impose une séquence de serrage standardisée et élimine les oublis de serrage dus à des points sautés.
Un bras de couple de positionnement limite la plage de travail de l’outil de serrage, empêchant ainsi les opérateurs de serrer des points de manière croisée.
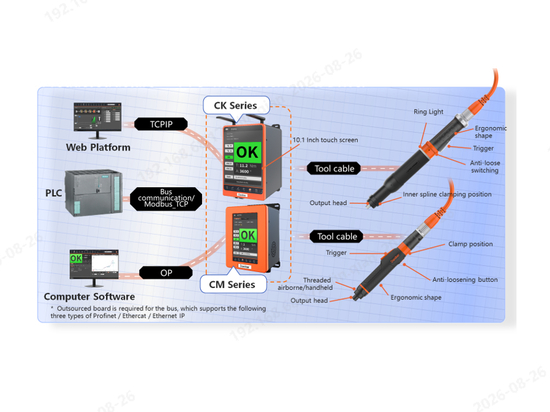
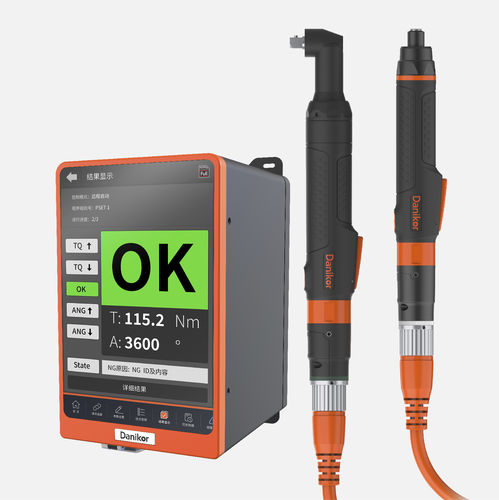
Pendant le serrage, les données de couple et d’angle sont enregistrées en temps réel ; les vis mal serrées (couple inférieur à la limite inférieure), les filetages endommagés et les surserrages sont détectés et signalés instantanément par une alarme. Les données de serrage conformes sont automatiquement enregistrées, tandis que les produits non conformes sont immédiatement interceptés, ce qui empêche les produits mal serrés ou non serrés de passer aux étapes suivantes.
L’ensemble du système encadre l’intervention humaine au sein du processus. Plutôt que de compter sur la diligence des opérateurs, il s’appuie sur la logique de l’équipement pour la prévention des erreurs, ce qui réduit considérablement les défauts dus à l’erreur humaine.
3. Adapté à l’assemblage de circuits imprimés (PCBA) automobiles à haut volume, alliant qualité et efficacité
Amélioration de la qualité : la prévention des mélanges de vis au niveau de l’approvisionnement, la prévention des oublis de serrage au niveau des postes et la détection en temps réel des vis mal serrées réduisent considérablement les défauts de fixation des circuits imprimés (PCBA), évitant ainsi d’endommager les circuits imprimés et les composants et diminuant les risques liés à la qualité après-vente.
Optimisation de l’efficacité de production : l’alimentation automatique en vis réduit le temps de prélèvement manuel ; le guidage visuel facilite la prise en main, permettant aux nouveaux opérateurs d’être rapidement opérationnels et stabilisant ainsi le temps de cycle de la ligne.
Traçabilité complète des données : les informations relatives au couple de serrage, à l’angle, au poste et à l’opérateur de chaque vis sont automatiquement enregistrées, ce qui répond aux exigences de traçabilité de l’industrie de l’électronique automobile et facilite l’analyse des causes profondes des défauts.
Adaptabilité flexible : compatible avec les changements rapides de configuration pour plusieurs produits PCBA embarqués ; il suffit d’ajuster le nombre de vis, les points de serrage et les paramètres de couple pour changer de production, ce qui s’adapte au modèle de l’électronique automobile caractérisé par une grande diversité de modèles et de faibles volumes.
4. Conclusion
Les problèmes de serrage manqué et de vis flottantes liés à l’assemblage vissé des circuits imprimés (PCBA) pour l’électronique automobile ne peuvent être résolus par la seule optimisation d’un outil de serrage ponctuel. Un système complet de prévention des erreurs doit être mis en place, de la source d’alimentation en vis jusqu’au processus d’opération de serrage. La solution intégrée de Danikor, comprenant un chargeur de vis à tambour, un système de guidage d’assemblage et un serrage de précision — grâce à une alimentation quantitative, la détection des vis longues/courtes, le contrôle de la séquence des points et la surveillance en temps réel des données de serrage — fait passer l’assemblage des vis sur les circuits imprimés de « l’autocontrôle manuel » à une « prévention des erreurs assurée par l’équipement ».» Elle résout efficacement les problèmes récurrents du secteur, tels que les vis tombées, les vis mélangées, les serrages manqués, les vis flottantes et les serrages répétés, aidant ainsi les lignes de production de circuits imprimés pour véhicules à fournir de manière stable des produits de haute qualité qui répondent aux normes strictes en matière de processus d’assemblage et de contrôle qualité de l’électronique automobile.
Foire aux questions
Q : Quelles sont les causes des vis mal serrées et des omissions de serrage lors de l’assemblage des circuits imprimés pour l’automobile ?
R : Lors d’un assemblage manuel, les opérateurs prélèvent les vis à la main et les serrent à l’aide d’outils portatifs en se fiant à leur sensation. En l’absence de séquencement imposé ou de surveillance du couple en temps réel, des vis peuvent être oubliées (serrage manqué), insuffisamment serrées (vis flottantes) ou trop serrées (filetage abîmé). Les circuits imprimés fins et denses se déforment également sous l’effet d’une force inégale, et il n’existe pas d’enregistrement des données par vis pour assurer la traçabilité.
Q : Comment le système intégré de Danikor empêche-t-il les vis mélangées, mal serrées ou manquantes ? R : Le distributeur de vis à tambour délivre un nombre précis et prédéfini de vis et intercepte les vis trop longues, trop courtes ou hors spécifications avant qu’elles n’atteignent la station. Les outils de serrage intelligents, associés à un système visuel de guidage de l’assemblage, imposent un ordre de serrage point par point et une plage de travail restreinte, tandis que la surveillance en temps réel du couple et de l’angle détecte immédiatement les vis flottantes, les filets abîmés et les serrements excessifs. Les données validées sont automatiquement enregistrées et les pièces non conformes sont interceptées, ce qui permet d’assurer une prévention des erreurs sur l’ensemble de la chaîne.