
#Actualités du secteur
Comment résoudre le problème de la non-conformité des tours de lavage de laboratoire aux limites d'émission ?
Comment résoudre le problème de la non-conformité des tours de lavage de laboratoire aux limites d'émission ?
Dans les installations modernes de recherche, d'analyse et de chimie industrielle, la protection de l'environnement et la sécurité au travail reposent largement sur des dispositifs spécialisés de contrôle de la pollution atmosphérique. Parmi ceux-ci, la tour de lavage de laboratoire — le plus souvent configurée comme un laveur à lit garni humide — constitue la première ligne de défense contre le rejet de gaz toxiques, corrosifs et dangereux.
Lorsqu'une tour de lavage subit une rupture chimique (épuisement de la solution de lavage ou perte de capacité de neutralisation) ou dépasse les limites d'émission (détectées par les systèmes de surveillance continue des émissions [CEMS] ou par des contrôles de cheminée de routine), il s'agit d'une défaillance opérationnelle critique. Un dépannage immédiat et systématique est nécessaire pour protéger le personnel, prévenir la contamination de l'environnement et rétablir la conformité réglementaire.
1. Anatomie d'une panne de laveur de gaz de laboratoire
Pour un dépannage efficace, les techniciens doivent comprendre le fonctionnement d'une tour de lavage humide . Généralement, les flux d'échappement acides ou alcalins provenant des hottes de laboratoire pénètrent à la base de la tour et remontent. Simultanément, le liquide de lavage (par exemple, de l'hydroxyde de sodium pour les gaz acides ou de l'acide sulfurique dilué pour les vapeurs alcalines) est pompé vers des buses de pulvérisation situées en haut de la tour, puis se répartit en cascade à travers un garnissage structuré ou aléatoire (tel que des anneaux ou des selles Pall) afin d'optimiser le contact gaz-liquide.
Lorsque les limites d'émission sont dépassées ou qu'une fuite chimique se produit, la cause première se classe généralement dans l'une des quatre catégories suivantes :
Épuisement chimique : L'agent neutralisant actif contenu dans le réservoir de recirculation a été entièrement consommé.
Défaillance du transfert hydraulique/de masse : un débit de liquide insuffisant, un colmatage de la buse ou une canalisation de gaz à travers le lit de garnissage empêchent une absorption correcte.
Dysfonctionnement mécanique : panne de la pompe, grippage des vannes, dégradation du ventilateur ou dérive de l’instrumentation.
Surcharge du processus : La charge polluante à l'entrée dépasse la capacité nominale du laveur en raison de réactions chimiques inattendues ou de l'utilisation simultanée d'une hotte aspirante.
2. Protocoles d'intervention d'urgence et de sécurité immédiate
Avant d'ouvrir les trappes d'accès, d'inspecter les composants internes ou de régler les débits de produits chimiques, les techniciens doivent respecter des procédures de sécurité strictes :
Évaluation du risque immédiat : Déterminer la nature du gaz responsable de la fuite (par exemple, chlore, chlorure d’hydrogène, dioxyde de soufre, ammoniac). Vérifier si les détecteurs de gaz du laboratoire ou du plénum d’échappement déclenchent des alarmes.
Isoler les opérations à la source : si possible, interrompre temporairement les processus de laboratoire à fortes émissions ou fermer les volets des hottes aspirantes évacuant vers le laveur défaillant jusqu’à ce que le confinement soit rétabli.
Équipement de protection individuelle (EPI) : Le personnel de maintenance doit porter un EPI approprié en fonction de l'inventaire chimique de l'épurateur, comprenant généralement des combinaisons résistantes aux acides/bases, des respirateurs à visage complet ou des appareils respiratoires autonomes, des lunettes de protection contre les éclaboussures chimiques et des gants en nitrile ou en néoprène robustes.
Vérification des arrêts d'urgence : assurez-vous que les systèmes de sécurité interverrouillés fonctionnent correctement et que les épurateurs de secours secondaires (s'ils sont installés en série) sont en ligne.
3. Flux de travail de diagnostic systématique étape par étape
Lors du dépannage d'une fuite chimique ou d'un pic d'émission, suivez une séquence de diagnostic rigoureuse, étape par étape, pour identifier et résoudre la panne sous-jacente.
Étape 1 : Vérifier la chimie, la concentration et le pH des réactifs
La cause la plus fréquente de la rupture chimique est l'épuisement de la solution de lavage.
Contrôle des capteurs en ligne : inspectez les sondes de pH ou de potentiel d’oxydoréduction (ORP) montées sur le réservoir de recirculation. Une dérive soudaine hors de la plage de fonctionnement cible (par exemple, une chute du pH en dessous de 9.0 pour un épurateur acide ou une hausse au-dessus de 3.0 pour un épurateur caustique) signale une pénurie de réactif.
Effectuez un titrage manuel : ne vous fiez pas uniquement aux capteurs automatisés, qui peuvent s’encrasser ou dériver. Prélevez un échantillon ponctuel du réservoir de recirculation et effectuez un titrage acido-basique manuel pour vérifier la normalité réelle de l’activité.
Inspection des systèmes de dosage chimique : vérifiez les pompes doseuses, les clapets anti-retour et les bonbonnes d’alimentation. Assurez-vous que les agents neutralisants concentrés (par exemple, NaOH à 50 %) sont bien aspirés dans le réservoir à la demande, sans risque de blocage par la vapeur ou d’obstruction de la conduite d’aspiration.
Étape 2 : Inspection de la pompe de recirculation et du débit de liquide
Même avec des concentrations chimiques correctes, un volume de liquide insuffisant entraînera un échec du transfert de masse.
Contrôle des débitmètres : Vérifiez le débitmètre (rotamètre ou débitmètre magnétique) sur la conduite de recirculation du liquide. Comparez les débits actuels aux spécifications du fabricant.
Vérification du fonctionnement de la pompe : soyez attentif à la cavitation, contrôlez la température du moteur et la pression de refoulement. Une roue de pompe usée ou un filtre partiellement obstrué peuvent réduire considérablement la circulation du liquide.
Évaluer la purge et l'apport d'eau d'appoint : s'assurer que le débit de purge est correctement réglé pour éviter une accumulation excessive de sel (qui peut précipiter et encrasser le garnissage) et vérifier que l'eau d'appoint fraîche circule en continu.
Étape 3 : Vérifier la présence de canalisations, d’encrassement ou de tartre dans le lit de garnissage
Si la chimie et les débits sont normaux, l'interaction physique entre le gaz et le liquide à l'intérieur de la tour peut être compromise.
Canalisation : Au fil du temps, les matériaux de garnissage peuvent se déplacer ou se tasser, créant des voies préférentielles où le gaz contourne le liquide de lavage sans contact adéquat.
Entartrage et prolifération biologique : des dépôts minéraux dus à la dureté de l’eau, des sous-produits de réaction (comme les sels de sodium) ou des biofilms peuvent recouvrir les anneaux de garnissage. Cela augmente la perte de charge à travers le lit filtrant et réduit la surface d’échange efficace.
Inspection : Utiliser les regards de visite pour inspecter visuellement les couches supérieures et intermédiaires du garnissage. Rechercher les zones sèches, les affaissements ou les déformations physiques des éléments de garnissage en plastique/céramique.
Étape 4 : Évaluer l’intégrité et la perte de charge du séparateur de brouillard
L’évacuation de gouttelettes de liquide non lavées par la cheminée d’échappement (entraînement) peut entraîner des non-conformités environnementales même en cas d’absorption de gaz.
Tampon anti-brouillard (dévésiculeur) : Inspectez le tampon à chevrons ou à mailles situé près du haut de la tour, au-dessus des buses de pulvérisation. S’il est obstrué par des sels ou des débris, il entraînera une pression statique élevée et une accumulation de liquide.
Surveillance de la pression différentielle : mesurer la perte de charge sur l’ensemble de la tour (de l’entrée à la sortie). Une perte de charge anormalement élevée indique un encrassement du garnissage ou du dévésiculeur, tandis qu’une perte de charge anormalement faible suggère une canalisation ou un lit contourné.
Étape 5 : Examiner les performances du ventilateur et la vitesse du gaz
Un temps de séjour des gaz inadéquat dans la tour empêchera une neutralisation chimique complète.
Vérifiez la vitesse du ventilateur et les registres : assurez-vous que les ventilateurs d’extraction fonctionnent à leur régime nominal et que les registres d’équilibrage n’ont pas glissé de leurs positions calibrées.
Vérification du temps de séjour : Si l’agrandissement du laboratoire a augmenté le volume total d’air, l’augmentation de la vitesse frontale peut réduire le temps de contact gaz-liquide en dessous de l’exigence stœchiométrique, entraînant une percée immédiate.
4. Mesures correctives et de remédiation
Une fois la cause profonde identifiée, appliquez des mesures correctives ciblées :
Vidange et recharge : Si la solution de lavage est fortement chargée de produits de réaction et de sels, videz complètement le réservoir de recirculation, rincez le puisard, remplissez-le d’eau propre et rechargez-le avec des réactifs chimiques frais.
Nettoyer ou remplacer le garnissage : retirer le garnissage encrassé, le laver avec une solution de nettoyage appropriée (par exemple, de l'acide dilué pour éliminer le tartre ou un biocide pour la prolifération biologique), ou remplacer les anneaux structurellement endommagés.
Calibrage des instruments : Nettoyer et recalibrer les capteurs de pH, d'ORP, de débit et de niveau tous les trimestres ou immédiatement après un incident.
Optimisation des interverrouillages : configurez des alarmes automatisées et des interverrouillages mécaniques pour arrêter automatiquement les expériences à haut risque sous hotte si le débit de recirculation chute en dessous des seuils critiques ou si le pH s’écarte des plages de fonctionnement sûres.
5. Conformité réglementaire, rapports et documentation
En cas de dépassement des limites d'émission, les obligations de conformité réglementaire deviennent primordiales :
Enregistrement des incidents : consigner l’horodatage exact, la durée, les niveaux d’émission de pointe, les conditions météorologiques et la cause première probable dans le registre environnemental de l’établissement.
Notification interne : Avertir immédiatement le département Santé et Sécurité environnementales (SSE) et la direction technique de l'établissement.
Rapports réglementaires : En fonction des permis d'exploitation des agences de protection de l'environnement locales, étatiques ou fédérales (EPA), les dépassements peuvent nécessiter un rapport d'écart formel dans les 24 à 72 heures, accompagné d'une analyse des causes profondes (RCA) et d'un plan d'action corrective (CAP).
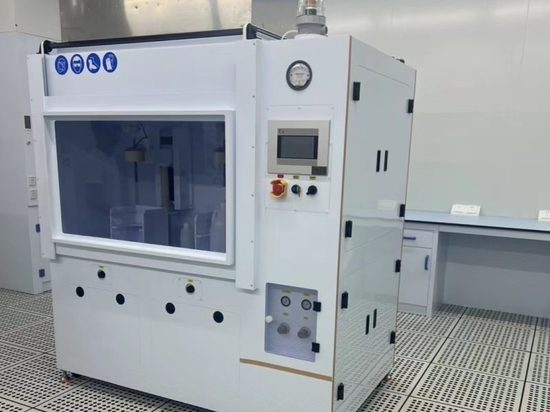
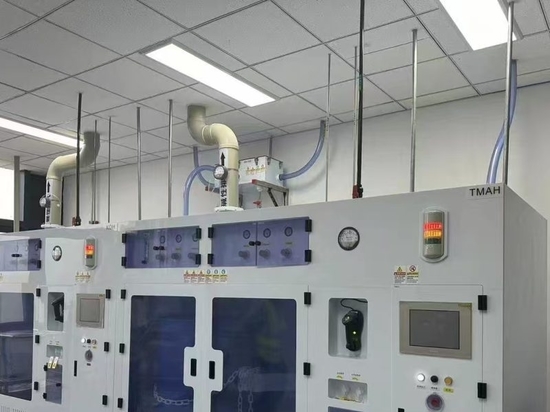
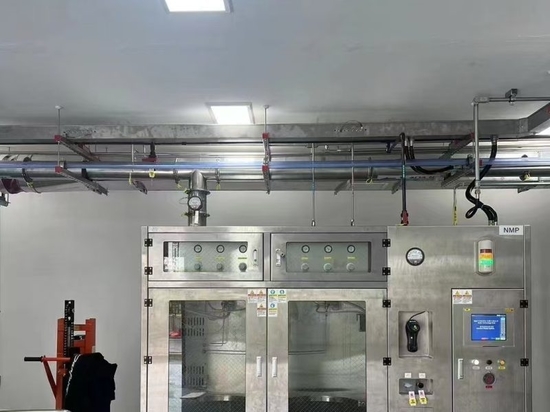
équipement d'alimentation automatique en liquide chimique
Conclusion
La gestion d'une tour de lavage de gaz de laboratoire exige une maintenance préventive rigoureuse, un étalonnage précis des capteurs et une procédure d'intervention structurée. En cas de fuite chimique ou de défaillance d'émission, une méthodologie de diagnostic systématique – vérification de la chimie, du débit de liquide, de l'intégrité du garnissage et de la dynamique du ventilateur – garantit un confinement rapide, protégeant ainsi le personnel du laboratoire et l'environnement.
Pour en savoir plus sur la manière de résoudre le problème de la défaillance des tours de lavage de laboratoire et de leur impact sur le respect des limites d'émission, vous pouvez consulter le site de Jewellok à l' adresse https://www.specialtygasregulator.com/product-category/specialty-gas-cabinet/ pour plus d'informations.