
#Actualités du secteur
Comment installer, tester la pression et vérifier l'étanchéité d'un système de distribution de gaz de laboratoire ?
Comment installer, tester la pression et vérifier l'étanchéité d'un système de distribution de gaz de laboratoire ?
Introduction
Les systèmes de distribution de gaz (SDG) de laboratoire acheminent les gaz de haute pureté, réactifs, toxiques, inflammables et inertes, provenant de sources d'approvisionnement primaires (comme les parcs de bouteilles de gaz, les réservoirs cryogéniques ou les cuves de stockage), directement vers les équipements d'analyse (par exemple, GC-MS, ICP-MS, LC-MS) et les réacteurs chimiques. Dans les environnements de haute et ultra-haute pureté (UHP), un réseau de tuyauterie mal conçu ou mal installé peut engendrer du bruit de fond dans le signal analytique, une contamination des échantillons, une dégradation du catalyseur ou des risques graves pour la sécurité, notamment des incendies, des explosions, une asphyxie chimique et une exposition à des substances toxiques.
Garantir l'intégrité du système exige le strict respect des normes industrielles, notamment ASME B31.3 (Tuyauterie de procédé), NFPA 55 (Code des gaz comprimés et des fluides cryogéniques), CGA G-4.1 (Équipements de nettoyage pour le service d'oxygène) et SEMI S2/SEMI F19. Cet article technique détaille les procédures d'ingénierie séquentielles pour l'installation, les essais de pression et les essais d'étanchéité des réseaux de distribution de gaz de laboratoire de haute pureté.
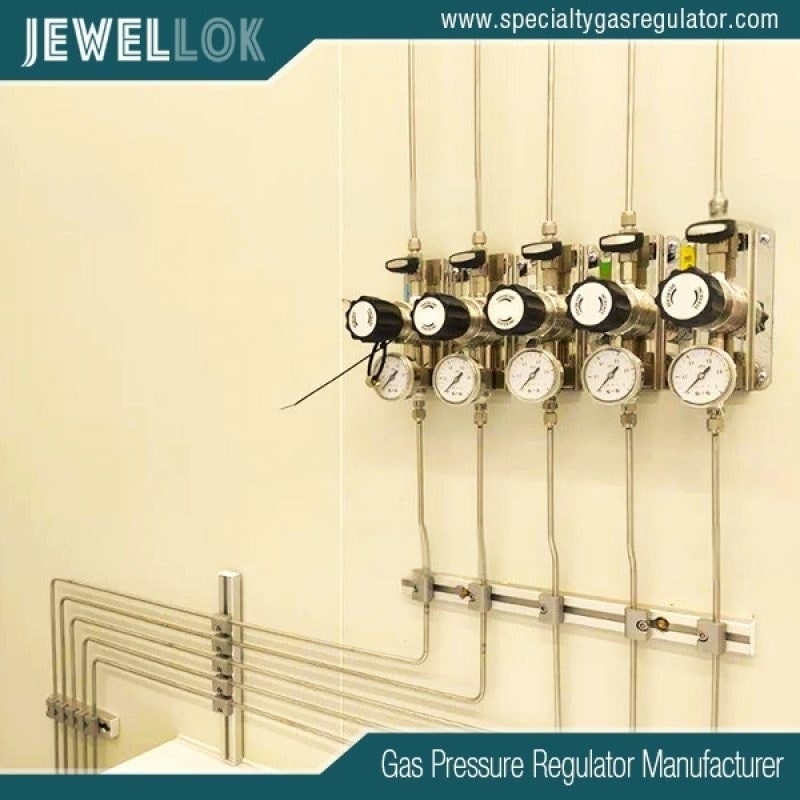
fabricant de régulateurs de gaz spéciaux de haute pureté
Partie 1 : Pratiques d'installation pour Systèmes de gaz de laboratoire de haute pureté
1. Sélection et compatibilité des matériaux
Le choix d'une métallurgie appropriée pour la tuyauterie, les tubes et les composants est essentiel pour prévenir la dégradation des gaz, la corrosion et les défaillances catastrophiques.
Acier inoxydable 316L (sans soudure / électropoli) : matériau standard pour les gaz UHP (par exemple, argon, hélium, hydrogène, azote). Les tubes en acier inoxydable avec une finition de surface intérieure électropolie ( Ra ≤ 0.25 µm / 10 µin ) minimisent l’adsorption de surface et la génération de particules.
Tubes en cuivre (ACR / dégraissés) : conviennent uniquement aux gaz utilitaires non corrosifs, ininflammables et de faible pureté, tels que l’air comprimé ou l’azote de basse qualité. Le cuivre ne doit jamais être utilisé avec l’acétylène en raison du risque de formation d’acétylures de cuivre explosifs.
Alliages exotiques (Hastelloy C-22, Monel, Inconel) : requis pour les gaz hautement corrosifs tels que le chlorure d'hydrogène sec/humide ( $\text{HCl}$ ), le chlore ( $\text{Cl}_2$ ) et les composés fluorés.
Polymères (PTFE, PFA, PVDF) : Utilisés pour les applications de gaz corrosifs à basse pression ou les connexions flexibles en queue de cochon, bien que la perméabilité doive être évaluée pour les applications analytiques à l'état de traces.
2. Préparation et découpe des tubes
Une mauvaise préparation des extrémités des tubes introduit des bavures, des copeaux et une contamination par des particules métalliques, compromettant les soudures orbitales et les joints des raccords à compression.
Découpe : Utilisez un coupe-tubes rotatif de haute précision ou une scie orbitale équipée d’une lame spéciale en acier inoxydable. N’utilisez pas de scies à métaux classiques ni de disques à tronçonner abrasifs.
Ébavurage et dressage : Utilisez un outil de dressage de tube électrique automatique pour vous assurer que l'extrémité du tube est parfaitement carrée ( écart d'angle de coupe ≤ 0.5^\circ ) sans bavures internes ou externes.
Nettoyage : Essuyez l'intérieur et l'extérieur du tube avec des lingettes de salle blanche non pelucheuses imbibées d'alcool isopropylique de qualité électronique (IPA, pureté > 99.9 % ) pour éliminer la graisse, les huiles et les particules.
3. Techniques d'assemblage : Soudage par compression de type Swagelok vs. Soudage orbital
A. Raccords à compression (modèles à double virole)
Les raccords à compression mécanique à double virole (par exemple Swagelok, Gyrolok, Parker A-LOK) sont idéaux pour les points de connexion modulaires, les collecteurs de vannes et les régulateurs de point d'utilisation (POU).
Étape d'installation : Insérez complètement le tube dans le corps du raccord jusqu'à ce qu'il soit bien en place contre l'épaulement. Serrez l'écrou à la main, puis effectuez le nombre de tours spécifié par le fabricant (généralement 1 1/4 de tour à partir du serrage manuel pour les tailles supérieures à 1/8 à 1 ) à l'aide d'une clé de maintien sur le corps du raccord.
Inspection : Vérifier le bon sertissage à l'aide d'une jauge d'inspection d'écart avant la mise sous pression.
Twin-Ferrule Compression Assembly Concept:
[Nut] ---> [Back Ferrule] ---> [Front Ferrule] ---> [Fitting Body Shoulder]
B. Soudage TIG orbital automatique
Pour des opérations permanentes et ultra-propres, le soudage à l'arc sous gaz tungstène orbital automatique (GTAW) sans consommables est préférable.
Protocole de purge : Purger l'intérieur du tube avec du gaz argon de haute pureté en continu (Grade 5.0, >99.999 % ) à un débit et une pression contrôlés pour éviter l'oxydation intérieure (« sucrage »).
Paramètres de soudage : Les paramètres de soudage doivent être préprogrammés en fonction de l’épaisseur de paroi et du diamètre. Effectuer des essais sur éprouvettes avant les soudures de production.
4. Aménagement, support et prévention de la contamination
Pente et points de drainage : Incliner légèrement les conduites de gaz horizontales vers les tubes de descente ou les vannes de purge si une condensation liquide est possible.
Espacement des supports : Fixez les tubes avec des profilés Unistrut et des colliers de serrage à coussin de caoutchouc à intervalles désignés (par exemple, tous les 1.5 m à 2.0 m pour des tubes de 1/4" à 1/2" ) pour absorber les vibrations et éviter la fatigue due aux contraintes.
Bouchonnage : Gardez les extrémités ouvertes des tubes bouchées en permanence à l’aide de bouchons en vinyle de salle blanche jusqu’au moment de l’assemblage final.
Partie 2 : Essais de pression pneumatique (Essais de résistance et d'étanchéité)
Les essais de pression confirment la résistance structurelle de l'assemblage et valident que les composants peuvent supporter les pressions opérationnelles sans éclater ni se déformer de façon permanente.
Avertissement de sécurité : Les essais hydrostatiques à l’eau introduisent une contamination par l’humidité quasi impossible à éliminer des conduites de gaz de haute pureté. Par conséquent, il est impératif d’utiliser des essais pneumatiques avec de l’azote ou de l’argon UHP sec et exempt d’huile.
+-----------------------------------------------------------------------------------+
| PNEUMATIC TEST SCHEMATIC |
| |
| [ Nitrogen ] ---> [ Pressure ] ---> [ Isolation ] ---> [ Calibrated ] ---> [ System |
| [ Source ] [ Regulator] [ Valve ] [ Gauge ] [ Under Test]
| ^ |
| | |
| [ Relief Valve ] |
+-----------------------------------------------------------------------------------+
1. Calcul de la pression d'essai
Selon la norme ASME B31.3 (section 345.5) , la pression d'essai pneumatique ( $P_T$ ) doit être calculée comme suit :
$$P_T = 1.1 \times P_D$$
Où $P_D$ est la pression de conception maximale admissible du système.
Exemple : Pour une section de collecteur haute pression d' une pression nominale de 200 bar ( 2 900 psi ), la pression d'essai pneumatique est fixée à 220 bar ( 3 190 psi ).
2. Protocole de test de pression pneumatique étape par étape
Dispositif d'isolement et de sécurité :
Isolez les instruments d'analyse délicats, les régulateurs de débit massique (MFC), les disques de rupture et les capteurs basse pression à l'aide de vannes de ligne ou de bouchons d'obturation.
Installez des barrières de sécurité autour de la boucle d'essai et dépressurisez les zones adjacentes non essentielles.
Préparation des instruments :
Installez un manomètre numérique calibré et certifié avec une échelle maximale égale à 1.5 à 2 fois la pression d'essai.
Installez une soupape de sécurité de surpression réglée pour s'ouvrir à 110 % de la pression d'essai pneumatique.
Étapes de pressurisation progressive :
Étape 1 : Mettez le système sous pression progressivement jusqu’à 0.5 bar ( 7 psi ) ou 10 % de P_T , la valeur la plus faible étant retenue. Effectuez une vérification préliminaire initiale pour détecter les orifices ouverts importants ou les erreurs grossières.
Étape 2 : Augmenter la pression du système par paliers de 25 % de P_T , en faisant une pause d'au moins 10 minutes à chaque niveau pour vérifier la stabilité de la pression.
Étape 3 : Atteindre la pression d’essai maximale ( 110 % de P_D ). Maintenir cette pression pendant au moins 30 minutes (ou plus longtemps pour les systèmes à grand volume).
Critères de réussite/échec :
Le système maintient la pression sans chute, après compensation des fluctuations de température ambiante grâce à la loi des gaz parfaits :
$$\frac{P_1}{T_1} = \frac{P_2}{T_2}$$
Aucune déformation structurelle ni aucun fléchissement des composants n'ont été observés.
Partie 3 : Méthodologies de test d'étanchéité
Une fois l'intégrité structurelle établie par des tests de résistance pneumatique, le système doit subir des tests d'étanchéité ciblés afin de détecter les fuites microscopiques.
+-----------------------------------------------------------------------------------------+
| LEAK DETECTION METHODS COMPARISON |
+------------------------------+---------------------------+------------------------------+
| Method | Detection Limit | Primary Application |
+------------------------------+---------------------------+------------------------------+
| Bubble Solution Test | 10^-2 to 10^-3 mbar·L/s | General Utility Lines |
| Pressure Decay Test | 10^-3 to 10^-4 mbar·L/s | Entire Network Hold Tests |
| Helium Mass Spectrometry | 10^-8 to 10^-11 mbar·L/s | UHP & Toxic/Flammable Systems|
+------------------------------+---------------------------+------------------------------+
Méthode A : Test d'étanchéité à bulles (Snoop / Solution savonneuse)
Convient aux conduites à faible pureté, aux contrôles préliminaires ou aux réseaux de gaz non critiques.
Procédure : Appliquer une solution à bulles non corrosive à haute viscosité (par exemple, Swagelok Snoop) autour de chaque joint mécanique, interface de soudure, tige de soupape et raccord fileté pendant que le système est pressurisé à la pression de service.
Observation : La formation continue de bulles indique une fuite.
Limitations : Faible sensibilité ( environ 10⁻² à 10⁻³ mbar·L/s ). Après les essais, les liquides doivent être complètement rincés à l’eau déminéralisée afin de prévenir la fissuration par corrosion sous contrainte induite par les halogénures sur l’acier inoxydable.
Méthode B : Essai de chute de pression (maintien de la pression)
Un test système à l'échelle macroscopique capable de vérifier l'étanchéité globale au gaz sur de longues périodes.
Procédure :
Mettez le réseau sec sous pression à 100 % de la pression de service maximale avec de l'azote ou de l'argon pur.
Isolez la source d'alimentation et enregistrez la pression initiale ( $P_1$ ) et la température ( $T_1$ ).
Laisser le système inactif pendant 12 à 24 heures.
Enregistrez la pression finale ( $P_2$ ) et la température ( $T_2$ ).
Calcul:
$$\Delta P_{\text{corrigé}} = P_1 – \left( P_2 \times \frac{T_1}{T_2} \right)$$
Critères de réussite : $\Delta P_{\text{corrigé}} = 0$ sur la durée du test, en tenant compte des tolérances de précision de la jauge.
Méthode C : Test d'étanchéité du spectromètre de masse à hélium (norme UHP)
La référence absolue pour les systèmes de distribution de gaz ultra-purs, inflammables, pyrophoriques ou toxiques (par exemple, silane, arsine, hydrogène). Capable de détecter des taux de fuite jusqu'à 10^{-9}$ à 10^{-11}\ \text{mbar}\cdot\text{L/s}$.
1. Méthode de l'extérieur vers l'intérieur (technique du vide/de la hotte)
Utilisé pour tester des composants individuels ou des sous-systèmes assemblés capables de maintenir un vide interne.
[Helium Mass Spec Detector] <--- [Vacuum Pump] <--- [System Under Vacuum]
^
|
(Helium Gas Sprayed Outside)
Procédure :
Raccordez un détecteur de fuites par spectrométrie de masse à hélium (MSLD) au volume interne du réseau de tuyauterie de gaz.
Vidangez le système de tuyauterie jusqu'à un niveau de vide élevé ( $<10^{-3}\ \text{mbar}$ ).
Pulvérisez un fin jet de gaz hélium pur autour des joints externes, des soudures, des raccords et des presse-étoupes de vannes.
En cas de microfuite, l'hélium est aspiré à l'intérieur du tuyau et instantanément détecté par la cellule d'analyse du spectromètre de masse.
2. Méthode de l'intérieur vers l'extérieur (technique du renifleur)
Utilisé lorsque le réseau de canalisations ne peut pas être mis sous vide ou lors de travaux sur des conduites de gaz à haute pression.
Procédure :
Remplir la conduite de gaz avec un mélange de 10 à 100 % d' hélium équilibré avec de l'azote sec jusqu'à la pression de service.
Déplacer une sonde de détection fixée au MSLD le long de la surface externe des soudures, des raccords et des brides à une vitesse maximale de $15\text{ mm/sec}$.
Maintenir une distance de sonde de $\le 3\text{ mm}$ par rapport au site de fuite potentiel.
Un signal sonore et une lecture quantitative indiquent des fuites localisées.
Partie 4 : Purge, passivation et mise en service du système
Une fois les tests de pression et d'étanchéité effectués avec succès, la conduite de gaz doit être convertie de l'état de test à l'état opérationnel UHP.
+-----------------------------------------------------------------------------------+
| COMMISSIONING WORKFLOW PIPELINE |
| |
| [ Pass Leak Test ] --> [ Vacuum Evacuation ] --> [ Dynamic N2 Purging ] |
| | |
| v |
| [ Ready for Gas ] <-- [ Moisture & O2 Check ] <-- [ Outgassing / Bakeout ] |
| Service (Purity Validation) (If Required) |
+-----------------------------------------------------------------------------------+
Évacuation et purge cyclique :
Effectuer des purges cycliques répétées (en réduisant le vide à <100 µm Hg puis en pressurisant avec de l'azote UHP à 3 bar ) au moins 10 à 20 fois. Cela permet d'éliminer l'humidité atmosphérique ( H₂O ) et l'oxygène ( O₂ ) adsorbés sur les parois internes.
Validation analytique de l'humidité et de l'oxygène :
Raccordez les analyseurs de traces d'humidité et d'oxygène au point d'utilisation (POU).
Continuez la purge jusqu'à ce que les niveaux d'humidité descendent en dessous de $<10\ \text{ppb}$ (ou l'objectif du processus) et que les niveaux d'oxygène correspondent à la pureté de l'approvisionnement de base.
Étiquetage et documentation :
Apposer des étiquettes permanentes conformes à la norme ANSI A13.1 indiquant le nom du gaz, sa formule chimique, le sens d'écoulement et la pression de service.
Archiver les registres de soudage, les enregistrements des coupons, les certificats d'étalonnage et les rapports de tests d'étanchéité dans le dossier de gestion des installations du laboratoire.
Liste de contrôle récapitulative pour les ingénieurs de chantier
phase Étape principale Norme d'acceptation / Cible
1. Installation Découpe et dressage de tubes Coupe carrée (≤ 0.5^\circ$), zéro bavure, nettoyé avec $>99.9\%$ IPA
Serrage de la virole $1\frac{1}{4}$ Serrage manuel ; vérifié avec une jauge d'écartement
Soudage par purge Purge interne à l'argon de qualité 5.0 ; absence d'oxydation interne
2. Essai de pression Maintien pneumatique 1.1 fois P_D pour $\ge 30\text{ min}$; perte ajustée à la température nulle
3. Test de fuite Détecteur d'hélium Taux de fuite $< 1 \times 10^{-9}\ \text{mbar}\cdot\text{L/s}$ pour le service UHP
4. Mise en service Purge du cycle Humidité $< 10\ \text{ppb}$, ligne de base de correspondance de l'oxygène
Fabricants de régulateurs de gaz spéciaux de haute pureté
Conclusion
L'installation et la certification d'un réseau de distribution de gaz de laboratoire exigent des contrôles d'ingénierie précis à chaque étape. En combinant la préparation des matériaux en salle blanche, des normes rigoureuses de soudage par compression ou orbital, des tests pneumatiques normalisés selon la norme ASME B31.3 et la détection des fuites par spectrométrie de masse à l'hélium haute sensibilité, les responsables d'installations de laboratoire peuvent garantir la performance opérationnelle à long terme, la pureté du gaz et la sécurité du personnel.
Pour en savoir plus sur l'installation, le test de pression et le test d'étanchéité d'un système de distribution de gaz de laboratoire, vous pouvez consulter le site de Jewellok à l' adresse https://www.specialtygasregulator.com/product-category/specialty-gas-cabinet/ pour plus d'informations.