Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Actualités du secteur
{{{sourceTextContent.title}}}
Sur la base des fiches techniques des équipements et des notes de mise en service fournies par le site.
{{{sourceTextContent.subTitle}}}
Ce rapport de terrain détaille les paramètres mesurés, la logique de sélection et les pièges à éviter lors de l'installation du système.
{{{sourceTextContent.description}}}
Guangzhou, Chine — Dans un atelier d’usinage de précision de 1 200 m² situé dans le sud de la Chine, un système d’air comprimé composé d’un compresseur à vis rotative Airhorse AHB-20A, d’un réservoir d’air vertical de 500 L et d’un sécheur frigorifique a effectué plus de 1 000 heures de fonctionnement continu sans aucun arrêt imprévu, selon les rapports de mise en service examinés par notre service d’ingénierie. Ce projet a permis de remplacer une installation hétéroclite héritée qui était à l’origine d’un apport chronique d’humidité, de fluctuations de pression et d’un arrêt imprévu en moyenne toutes les huit semaines.
Ce rapport de terrain détaille les paramètres mesurés, la logique de sélection et les pièges d’installation liés au système, sur la base des fiches techniques des équipements et des notes de mise en service provenant du site.
1. Spécifications du système et données nominales
Compresseur d’air à vis
Le compresseur d’air à vis, modèle/spécification Airhorse AHB-20A, présente les paramètres clés et valeurs vérifiées suivants : puissance du moteur de 15 kW / 20 HP ; le débit d’air libre (FAD) est de 2,1 m³/min à 10 bars (version à entraînement par courroie) ; la pression de service est de 10 bars (145 psi) ; le niveau sonore est de 64 dB(A) ; Indice de protection du moteur : IP54 (moteur), IP55 pour le bloc compresseur ; Dimensions (L × l × H) : 940 × 800 × 1 075 mm (configuration combinée avec réservoir) ; et Poids : environ 335 kg (configuration combinée).
Réservoir d’air
Le réservoir d’air est un récipient sous pression vertical d’un volume de 500 L. Il est conforme à la norme GB150 / équivalent ASME, en acier au carbone Q345R.
Sécheur frigorifique
Le sécheur frigorifique, modèle/spécification Airhorse AH-10SG, présente un point de rosée sous pression de +3 °C (dans les conditions nominales) ; une température maximale de l’air d’entrée de ≤ 60 °C ; et une limite de température ambiante de ≤ 35 °C (pour des performances nominales).
Tuyauterie
La tuyauterie utilise un raccord en acier sans soudure / flexible d’un diamètre de 3/4 de pouce (sortie du compresseur).
2. Spécifications techniques : plage de fonctionnement et limites de déclassement
L’AHB-20A est un compresseur à vis à entraînement par courroie et à injection d’huile, équipé d’un bloc compresseur GHH (Allemagne) et d’une paire de rotors SKF, avec un moteur électrique assemblé selon les normes de production de Jiangtian et des composants électriques Siemens/Schneider. Le système de refroidissement est conçu pour une plage de températures ambiantes comprise entre −5 °C et +45 °C ; au-delà du seuil supérieur, la température de refoulement du bloc compresseur et l'intensité absorbée par le moteur augmentent de manière disproportionnée, tandis que la capacité de condensation du sécheur frigorifique commence à diminuer.
Pour le choix du système, deux facteurs de déclassement sont déterminants et souvent sous-estimés sur site :
(1) Le déclassement lié à l’altitude. Le débit massique d’air (FAD) du compresseur est évalué dans des conditions atmosphériques standard. À des altitudes supérieures au niveau de la mer, la masse d’air aspirée par cycle diminue. Une règle empirique couramment citée indique une réduction d’environ 3 % du débit volumétrique par 300 m (≈1 000 ft) de gain d’altitude, bien que la correction exacte doive être tirée de la courbe d’altitude fournie par le fabricant.
(2) Déclassement lié à la température d’entrée du sécheur. La capacité nominale du sécheur frigorifique est indiquée pour une température d’air d’entrée spécifique (généralement 35–38 °C) et une température ambiante (≤ 35 °C). Si la température ambiante dans la salle des compresseurs dépasse régulièrement 35 °C — ce qui est courant dans les ateliers non ombragés du sud de la Chine —, le point de rosée effectif du sécheur augmente et une percée d’humidité se produit même lorsque le sécheur « fonctionne normalement ». Dimensionner le sécheur à 1,2 fois le débit d’air nominal (FAD) du compresseur constitue une marge de sécurité pratique pour des températures ambiantes allant jusqu’à 40 °C.
3. Guide de sélection : adapter l’ensemble à l’application
L’AHB-20A appartient à la classe de 15 kW / 20 HP. Le choix ne doit pas se fonder uniquement sur la puissance du moteur en kW ; la pression requise, le cycle de service et la classe de qualité de l’air déterminent si ce modèle est approprié ou si le système doit être surdimensionné.
3.1 Comparaison de sélection pour les applications courantes en atelier
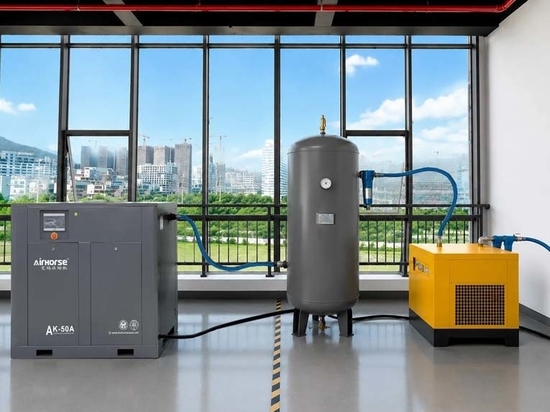
Pour un scénario d’atelier général / d’assemblage (6–8 bars, fonctionnement intermittent), la configuration recommandée pour le compresseur est un AHB-20A réglé à 10 bars ; un système de charge/décharge à vitesse fixe est suffisant si la demande en air est stable. Le type de sécheur doit être un sécheur frigorifique (+3 °C PDP), et la règle de dimensionnement du réservoir est ≥ 1/3 du débit d'air libre (FAD) du compresseur (en litres). Notez que la configuration illustrée sur la photo correspond à ce profil ; le réservoir absorbe les pics de demande et réduit les démarrages du moteur.
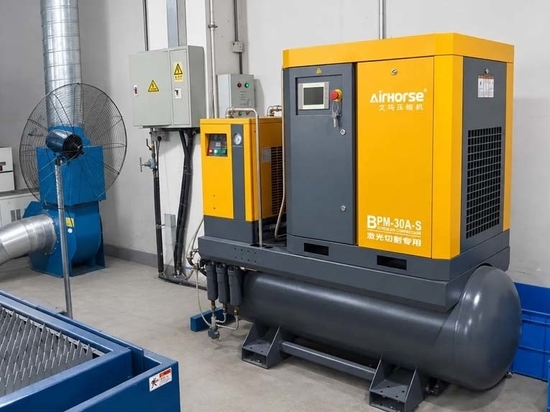
Pour l’usinage CNC / la découpe laser (air propre, sec, en continu), la logique de compresseur recommandée est un AHB-20A ou un compresseur à vis PM VSD de 16 bars ; la stabilité de la pression est essentielle. Le type de sécheur doit être un modèle réfrigéré + filtre coalescent (entraînement d’huile < 0,01 ppm), et la règle de dimensionnement du réservoir est ≥ 1/2 du débit nominal (FAD). Notez que l’huile et l’humidité provoquent l’usure des outils et la contamination des optiques ; une filtration en aval du sécheur est obligatoire.
Dans les cas de température ambiante élevée (> 40 °C) ou de haute altitude (> 1 000 m), il est recommandé de ne pas choisir le compresseur en se basant uniquement sur le débit nominal (FAD) indiqué sur la plaque signalétique : il faut appliquer une correction d’altitude/de température et surdimensionner le compresseur de 15 à 25 %. Le type de sécheur doit être un sécheur frigorifique ou un sécheur par adsorption surdimensionné si une température PDP < +3 °C est requise, et la règle de dimensionnement du réservoir consiste à augmenter le volume de celui-ci du même facteur de correction. Notez que le sécheur est le premier composant à devenir sous-dimensionné dans les environnements chauds.
Pour un processus critique nécessitant une PDP comprise entre −20 °C et −40 °C, la recommandation concernant le choix du compresseur est que le modèle AHB-20A convient, mais que le sécheur frigorifique n’est pas suffisant. Le type de sécheur doit être un sécheur à adsorption, et la règle de dimensionnement du réservoir est qu’un réservoir reste nécessaire pour servir de tampon ; les sécheurs à adsorption présentent en effet des pertes d’air de purge. Notez que les sécheurs frigorifiques ne peuvent pas atteindre une PDP inférieure à zéro ; en choisir un pour un fonctionnement à −40 °C constitue une erreur de spécification, et non une erreur d’installation.
4. Notes d’application : pièges d’installation observés sur le terrain
La mise en service de ce skid a révélé plusieurs erreurs récurrentes, faciles à négliger sur le papier mais coûteuses en exploitation. Elles sont documentées ici sous forme de notes de terrain, et non de points génériques d’une liste de contrôle.
Piège n° 1 — La purge du réservoir est considérée comme un accessoire, et non comme un point de contrôle
Le réservoir d’air est le principal dispositif de séparation de l’eau liquide du système. Si la purge manuelle ou automatique n’est pas ouverte ou actionnée, le condensat s’accumule et est entraîné en aval vers le sécheur, ce qui surcharge ce dernier et augmente le point de rosée sous pression, même lorsque le circuit frigorifique du sécheur fonctionne correctement. Sur ce site, l’installation d’origine comportait un robinet à boisseau sphérique manuel sur la purge du réservoir, inaccessible derrière le pied du réservoir. La solution mise en œuvre lors de la mise en service a consisté à installer une purge automatique sans perte avec un filtre en amont, et à acheminer l’évacuation vers un siphon de sol visible afin qu’une défaillance soit immédiatement détectable.
Piège n° 2 — La conduite de raccordement présente une pente incorrecte
La conduite reliant la sortie du compresseur à l’entrée du récepteur doit présenter une pente descendante vers le récepteur, et non ascendante ou horizontale. Un tronçon à niveau ou en pente inverse permet au condensat de s’accumuler dans la conduite pendant le refroidissement, créant un piège à eau qui s’écoule par à-coups dans le sécheur lors du cycle de charge suivant. Dans l’installation photographiée, le raccord flexible entre le compresseur et le réservoir est court et visiblement incliné vers le réservoir — un détail qu’il convient de vérifier sur toute installation similaire.
Piège n° 3 — Le sécheur est installé sans dérivation et les filtres sont mal ordonnés
L'ordre correct est le suivant : compresseur → réservoir → préfiltre → sécheur → postfiltre → utilisation finale. Deux modes de défaillance ont été observés dans l’ancien système de ce site : (a) le sécheur ne disposait pas de dérivation, de sorte que toute intervention de maintenance sur le sécheur entraînait l’arrêt complet de l’alimentation en air de l’usine ; et (b) un filtre à particules avait été installé en amont du réservoir, ce qui entraînait un colmatage rapide et provoquait une chute de pression que l’opérateur compensait en augmentant le point de consigne du compresseur — masquant ainsi la restriction et gaspillant de l’énergie. L'installation corrigée comprend une dérivation à plein débit contournant le sécheur et place le préfiltre entre le réservoir et le sécheur, le post-filtre étant situé en aval du sécheur.
Piège n° 4 — Le compresseur est enfermé dans un « coin chaud »
Le système de refroidissement de l’AHB-20A est conçu pour une température ambiante de +45 °C, mais cette spécification suppose un débit d’air suffisant à travers le refroidisseur. Un compresseur placé dans un renfoncement à moins de 50 cm des murs et dépourvu de ventilation forcée fera fonctionner son ventilateur de refroidissement contre son propre air de refoulement chaud. En été, cela se traduit par des déclenchements dus à une température de refoulement élevée (généralement supérieure à 100–105 °C), même lorsque le compresseur n’est pas en surcharge mécanique. La solution mise en œuvre sur site a consisté à déplacer l’unité vers un emplacement bénéficiant d’une ventilation transversale et à ajouter un ventilateur mural à commande thermostatique — une intervention peu coûteuse qui a permis d’éliminer les déclenchements sans modifier les points de consigne du compresseur.
5. Note de terrain de l’ingénieur : ce que la fiche technique ne vous dit pas sur la « mise en service »
Contribution de l’ingénieur chargé de la mise en service du projet, fort de 11 ans d’expérience sur le terrain avec les systèmes à vis rotatives.
J’ai mis en service plus de 60 unités Airhorse de la série AHB dans les provinces du Guangdong et du Guangxi. L’AHB-20A est une machine simple sur le plan mécanique : le bloc compresseur GHH et la transmission par courroie sont faciles à entretenir, et le moteur IP54 est adapté à un atelier présentant un niveau de poussière modéré. Mais trois éléments prennent systématiquement les nouveaux propriétaires au dépourvu.
Premièrement, les 50 premières heures ne constituent pas une période de « rodage » que l’on peut ignorer. Sur cette unité, la tension initiale de la courroie avait été réglée en usine, mais après les 50 premières heures de cycles thermiques, la courroie s’était suffisamment allongée pour patiner en charge maximale — pas assez pour céder, mais suffisamment pour réduire la pression délivrée d’environ 0,3 à 0,4 bar à la sortie. Le contrôleur n’a signalé aucune alarme ; le seul symptôme était que les actionneurs en aval fonctionnaient plus lentement que prévu. Retendez la courroie au bout de 50 heures, puis au bout de 500 heures, puis une fois par an. Si vous négligez le contrôle à 50 heures, vous ne remarquerez pas cette perte avant que la chaîne de production ne commence à rejeter des pièces.
Deuxièmement, le point de rosée de +3 °C du sécheur frigorifique est une valeur nominale, et non une valeur garantie dans un local chaud. Le sécheur de classe AH-10SG est conçu pour une température ambiante ≤ 35 °C et une température de l’air d’entrée ≤ 60 °C. Dans un atelier où la salle des compresseurs atteint 42 °C en août, la capacité de condensation du sécheur diminue et le point de rosée sous pression réel peut dériver entre +8 °C et +10 °C. L’air reste « sec » selon l’indicateur, mais il est suffisamment humide pour corroder du nuit des outils en aluminium non revêtus. Si vous vous trouvez dans un climat chaud, optez pour un sécheur de taille immédiatement supérieure ou prévoyez une ventilation forcée dans la salle des compresseurs. Le surcoût lié à l’achat d’un sécheur plus grand est amorti par le fait de ne pas avoir à mettre au rebut des pièces rouillées.
Troisièmement, le purgeur automatique du réservoir est le composant présentant le taux de défaillance le plus élevé de l’ensemble du système — et il tombe en panne sans signe avant-coureur. Un purgeur bloqué en position fermée remplit le réservoir d’eau ; un purgeur bloqué en position ouverte laisse s’échapper de l’air comprimé 24 heures sur 24, 7 jours sur 7, et fait grimper la facture d’électricité. Dans le cadre de ce projet, nous avons installé un purgeur électronique à détection de niveau, équipé d’un contact d’alarme de niveau haut relié au contrôleur du compresseur. Cet équipement n’est pas de série sur un ensemble AHB-20A de base, mais après avoir remplacé trois purgeurs mécaniques à minuterie en deux ans sur un site précédent, je le considère désormais comme une mise à niveau obligatoire. Si le budget ne permet pas l’installation d’un purgeur à détection de niveau, veillez au minimum à tester manuellement le purgeur chaque lundi matin et à consigner le volume évacué. Un purgeur qui ne rejette pas d’eau lors de deux contrôles consécutifs est un purgeur qui est resté bloqué en position fermée.
L’AHB-20A lui-même s’est révélé fiable : la durée de vie nominale des roulements du bloc compresseur est estimée entre 35 000 et 40 000 heures avant remplacement, et l’unité est conçue pour un fonctionnement en continu en 2 à 3 équipes (5 600 à 8 500 heures/an). Les défaillances que je constate ne concernent presque jamais le groupe rotatif du compresseur. Elles se situent au niveau de l’interface entre le compresseur et le reste du système : le purgeur, la courroie, le dimensionnement du sécheur et la ventilation. Si ces quatre éléments sont correctement réglés, la machine durera plus longtemps que la chaîne de production qu’elle dessert.