Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Livres blancs
{{{sourceTextContent.title}}}
Mesure « à chaud et humide » : analyse des gaz sans perte par lavage
{{{sourceTextContent.subTitle}}}
Le refroidissement entraîne des pertes : pour les gaz hydrosolubles comme le formaldéhyde ou l'éthanol, un refroidisseur de gaz classique élimine tout simplement jusqu'à 35 % des valeurs mesurées.
{{{sourceTextContent.description}}}
Précision plutôt que perte par lessivage : pourquoi les gaz hydrosolubles nécessitent une analyse « hot-wet »
En analyse des gaz, le prélèvement d’échantillons suivi d’un refroidissement du gaz est souvent considéré comme la norme. Cependant, pour les composants organiques hydrosolubles, cette « méthode à froid et à sec » atteint ses limites physiques. En prenant comme exemples le formaldéhyde et l’éthanol, nous démontrons pourquoi la mesure « à chaud et humide » (analyse « hot-wet ») est indispensable pour obtenir des résultats valides et quelles solutions Fresenius Umwelttechnik propose à cet effet.
Les fondements physico-chimiques : solubilité dans l’eau et lavage
Les molécules hautement polaires telles que le formaldéhyde (HCHO) et l’éthanol (C₂H₅OH) se dissolvent préférentiellement dans l’eau. Si le gaz échantillon est refroidi à un point de rosée typique de 4 °C dans un refroidisseur de gaz, non seulement la vapeur d’eau se condense, mais les composants à mesurer sont également éliminés par lavage dans le condensat. Dans le cas du formaldéhyde, cet effet est encore amplifié par l’hydratation quasi complète en méthylène glycol :
HCHO + H₂O ⇌ CH₂(OH)₂
En conséquence, le coefficient de répartition adimensionnel effectif entre la phase liquide et la phase gazeuse à 4 °C est extrêmement élevé pour le formaldéhyde (cliquid/cgas ≈ 3 000–5 000), et nettement plus faible pour l’éthanol, mais reste suffisant pour entraîner des pertes par lavage significatives.
Principe physique important : selon la loi de Henry, le coefficient de répartition dans la plage de concentrations techniquement pertinente est indépendant de la concentration absolue du composant cible. Le pourcentage de perte par lessivage est le même pour chaque concentration dans des conditions aux limites constantes (température, humidité, débit, temps de contact). La quantité absolue lessivée augmente proportionnellement à la concentration.
Les pertes typiques, en fonction des conditions, varient entre 30 et 60 %, voire plus, pour le formaldéhyde, et entre 10 et 35 % pour l’éthanol (dans des conditions constantes dans chaque cas). Le refroidissement des gaz est fondamentalement inadapté pour ces deux composants.
Cas pratique n° 1 : mesure du formaldéhyde dans les usines de recyclage d’asphalte
Lors du retraitement de l’asphalte, divers composés organiques se forment par des processus thermiques, notamment le formaldéhyde. Après filtration sur charbon actif, le respect de la valeur limite d’émission doit être surveillé en continu.
Important : les capteurs EC ne conviennent qu’à l’air ambiant frais et sec. Ils ne peuvent pas être utilisés pour des gaz d’échappement chauds et humides (mesures à chaud et en milieu humide), car ils ne fournissent pas de mesures stables et ne sont pas suffisamment sélectifs vis-à-vis des gaz associés et d’une humidité élevée dans ces conditions.
Conditions de processus et exigences
Les gaz d’échappement en aval du filtre à charbon actif présentent les caractéristiques suivantes :
- Température : 40 à 50 °C
- Humidité : 4 à 12 % en volume (plage de saturation physiquement possible entre 40 et 50 °C ; à 40 °C, max. env. 7,3 % en volume ; à 50 °C, max. env. 12,2 % en volume)
- Oxygène : 6 à 20,9 % en volume
- Dioxyde de carbone : 5 à 25 % en volume
- Monoxyde de carbone : 0 à 600 mg/Nm³
- Oxydes d'azote : 50 à 300 mg/Nm³
- Naphtènes (CₙH₂ₙ) : 200 à 500 mg/Nm³
- Plage de mesure requise pour le formaldéhyde : dépend de la valeur limite applicable (pour 5 mg/m³ : plage de mesure 0–5 mg/m³ ; pour 10 ou 15 mg/m³ : au moins 0–20 mg/m³)
Pourquoi la technologie NDIR n’est pas adaptée dans ce cas
La spectroscopie infrarouge non dispersive (NDIR) est une technologie éprouvée pour de nombreux composants gazeux. Cependant, dans le cas du formaldéhyde, trois limites fondamentales apparaissent :
Seuil de détection insuffisant : les appareils NDIR classiques atteignent un seuil de détection d’environ 2 mg/m³ pour le formaldéhyde. Pour une valeur limite de 5 mg/m³, la limite de détection doit être ≤ 1,0 mg/m³ selon la règle métrologique de base (NDG ≤ valeur limite/5) – cette exigence ne peut être satisfaite avec la technologie NDIR.
Sensibilité croisée aux hydrocarbures : Les naphtènes présents dans le gaz de procédé peuvent influencer le signal de formaldéhyde mesuré par NDIR pour deux raisons :
- Transmissions secondaires (transmissions fantômes) des filtres NDIR : des transmissions résiduelles de l’ordre de 0,01 à 0,1 % permettent aux gaz accompagnateurs de contribuer au signal de mesure.
- Chevauchement des flancs des bandes d’absorption : les flancs des bandes d’absorption IR des hydrocarbures et du formaldéhyde se chevauchent, ce qui entraîne un écart positif du signal de formaldéhyde.
Ces deux effets peuvent être atténués par un canal supplémentaire de compensation des HC, mais ils n’améliorent pas la limite de détection.
Pertes par lessivage avec refroidissement du gaz : dans les conditions d’humidité actuelles (4 à 12 % en volume), des pertes par lessivage supérieures à 50 % sont réalistes. Le refroidissement du gaz est fondamentalement inadapté.
L’avantage de la technologie NDIR du GA315 réside dans le fait qu’il s’agit de loin de la méthode la plus rentable pour mesurer le formaldéhyde.
Technologies de mesure recommandées pour le formaldéhyde
- Spectroscopie FTIR (solution privilégiée) : limites de détection de 0,1 à 0,3 mg/m³, très haute sélectivité grâce à l’analyse multivariée, fonctionnement « hot-wet » à une température de la cellule de mesure d’environ 180 °C.
- Technologie CRDS : spectroscopie laser avec des longueurs de trajet optique extrêmement longues, limites de détection de l’ordre de quelques millièmes de mg, très haute sélectivité.
- GA315 avec compensation HC (théoriquement possible) : en cas d’application de la valeur limite de 15 mg/m³, le GA315 avec compensation du naphtène intégrée pourrait être utilisé. Pour la valeur limite de 5 mg/m³, la limite de détection d’environ 2 mg/m³ n’est pas suffisante.
Cas pratique n° 2 : mesure de l’éthanol dans la production de levure
Dans les procédés de fermentation de la levure, la concentration en éthanol dans les gaz d'échappement est un paramètre de procédé important pour le contrôle de la fermentation. La mesure s'effectue généralement dans la plage de 0 à 200 ou de 0 à 1 000 ppm. L'éthanol est produit en tant que produit métabolique de la levure et est rejeté en continu avec les gaz de fermentation.
Conditions de procédé lors de la fermentation
Le gaz de fermentation se caractérise par :
- Température : 30 à 45 °C (saturation en vapeur d’eau)
- Humidité : saturée ; à 30 °C max. environ 4,2 % vol., à 45 °C max. environ 9,6 % vol.
- Éthanol : 10 à 1 000 ppm
- Teneur en poussières : < 5 mg/m³
- Pression : quasi atmosphérique (0 à 10 mm H₂O)
Quantification des pertes par lessivage
L’éthanol est très soluble dans l’eau. Le pourcentage de perte par lessivage est indépendant de la concentration en éthanol dans des conditions constantes – cela découle directement de la loi de Henry. Cependant, les pertes augmentent avec l’humidité :
Humidité (gaz de procédé)
Volume de condensat (env.)
Perte par lessivage de l’éthanol (env.)
4,2 % vol. (30 °C sat.)
faible
10–15 %
7,3 % vol. (40 °C sat.)
moyenne
15–25 %
9,6 % vol. (45 °C sat.)
élevée
25–35 %
Ces pertes ne sont pas constantes mais dépendent de la concentration en éthanol, de la quantité de condensat et du temps de séjour dans le refroidisseur de gaz. Un contrôle fiable du procédé n’est donc pas possible.
Solution technique proposée par Fresenius Umwelttechnik
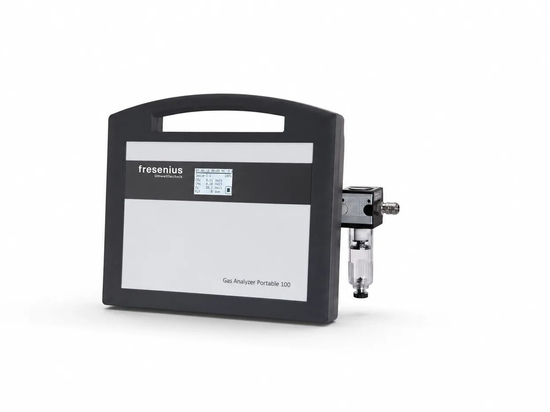
Le GA320 de Fresenius Umwelttechnik est la solution recommandée pour la mesure de l’éthanol :
- Entrées multiples de gaz d’échantillonnage via des électrovannes chauffées (70 °C)
- Cellules de mesure chauffées : jusqu’à 60 °C
- Les voies internes de passage du gaz d’échantillonnage, en acier inoxydable, sont chauffées en continu avec le bloc d’entrée et la cellule de mesure – aucune zone froide dans le circuit du gaz d’échantillonnage
- Compensation d’humidité intégrée : le canal de compensation H₂O corrige en continu la sensibilité croisée du signal d’éthanol
- Concept modulaire : mesure multicomposants possible
- Principe de mesure : exclusivement la méthode à deux pressions de référence (voir section 5)
En revanche, un appareil NDIR classique équipé d’un refroidisseur de gaz en amont fonctionnerait en principe, mais présenterait les erreurs systématiques décrites, comprises entre 10 et 35 %, en fonction des conditions de process. Cette solution n’est pas adaptée au contrôle quantitatif des processus.
La méthode à double référence de pression
Les deux types d’appareils – GA315 et GA320 – fonctionnent exclusivement selon la méthode à double référence de pression. Ce principe de mesure est indépendant de la compensation de la sensibilité croisée et de la compensation d’humidité, et ne doit pas être confondu avec celles-ci :
- Mesure à pression normale : le gaz échantillon traverse la cellule de mesure à environ 1 000 mbar, et le signal d’absorption IR du composant cible est détecté.
- Référence à pression réduite : le même gaz échantillon est détendu à environ 200 mbar. La concentration est déterminée à partir de la différence entre les deux signaux – cela garantit une grande stabilité du point zéro et une robustesse face aux fluctuations d’intensité et à la contamination optique.
La compensation supplémentaire de la sensibilité croisée ou de l’humidité via des canaux de compensation dédiés (H₂O, CH₄, HC) est un mécanisme indépendant qui complète le principe de mesure.
Configuration requise pour les mesures «hot-wet»
Quelle que soit la technologie choisie, tous les composants situés dans le trajet du gaz échantillon doivent être chauffés :
- Sonde d’échantillonnage chauffée : au moins 10 à 15 °C au-dessus de la température du processus. GA315 pour les gaz d’échappement chauds > 200 °C : sonde à filtre céramique, chauffée à environ 200 °C.
- Filtre chauffé : même température que la sonde.
- Conduite de gaz d’échantillonnage chauffée : formaldéhyde (FTIR/GA315) : 120 à 180 °C. Éthanol (GA320) : 60 à 80 °C. Régulation requise.
- Entrée de l’analyseur chauffée : GA315 : 90 °C ; GA320 : 70 °C.
Comparaison des technologies de mesure
Formaldéhyde dans les gaz d'échappement issus du recyclage de l'asphalte
Technologie
Limite de détection
Sélectivité
Investissement
Maintenance
FTIR (méthode « hot-wet », 180 °C)
0,1–0,3 mg/m³
Très élevée
Élevée
Moyenne
CRDS (laser)
Ordre du sous-mg
Très élevée
Très élevée
Faible
NDIR à chaud-humide GA315 (compensation HC)
~2 mg/m³ (limité)
Bonne avec compensation
Moyenne
Moyenne
NDIR conventionnel avec refroidisseur de gaz
~2 mg/m³ + pertes par lavage > 50 %
Faible
Faible
Faible
Capteur EC
Non adapté (à chaud et humide)
Éthanol dans les procédés de fermentation de la levure
Technologie
Limite de détection
Sélectivité
Investissement
Maintenance
NDIR « Hot-Wet » GA320 (compensation d’humidité)
Bonne (plage en ppm)
Bonne avec compensation H₂O
Moyenne
Moyenne
NDIR conventionnel avec refroidisseur de gaz
Bonne
Bonne, mais 10 à 35 % de pertes par lavage
Faible
Faible
FTIR
Très bonne
Très élevée
Élevée
Moyenne
Considérations économiques
Les coûts d’investissement pour les systèmes «hot-wet» sont nettement plus élevés que pour les systèmes conventionnels équipés de refroidisseurs de gaz. Cependant, cette dépense supplémentaire est absolument nécessaire et s’amortit grâce à :
- Des résultats de mesure corrects, sans erreurs systématiques
- Une surveillance des émissions conforme à la législation (cas du formaldéhyde)
- Un contrôle fiable du processus (cas de l’éthanol)
- La prévention des lots défectueux dus à des valeurs mesurées erronées
- Une maintenance réduite grâce à la suppression de la gestion des condensats
Pour la mesure de l’éthanol dans la production de levure, des valeurs mesurées erronées peuvent entraîner un contrôle du processus sous-optimal. Le coût d’un seul lot défectueux dépasse généralement de loin le surcoût d’un système «hot-wet».
Conclusion : la physique l’emporte sur les vœux pieux
Les composants hydrosolubles nécessitent une mesure « hot-wet ». Tenter d’utiliser un refroidissement conventionnel du gaz entraîne des erreurs de mesure systématiques tant pour le formaldéhyde que pour l’éthanol – on ne peut pas déjouer les lois de la physique.
Cependant, la technologie de mesure spécifique doit être choisie en fonction de l’application :
- Formaldéhyde dans les usines de recyclage d’asphalte : FTIR ou CRDS (privilégié) ; GA315 uniquement pour des valeurs limites moins critiques (15 mg/m³).
- Formaldéhyde en amont des moteurs au biogaz : GA315 avec compensation H₂O et CH₄.
- Éthanol dans les processus de fermentation de la levure : GA320 avec compensation de l’humidité.
Fresenius Umwelttechnik vous aide à choisir la technologie de mesure adaptée à votre application spécifique.
Foire aux questions (FAQ)
Pourquoi les gaz hydrosolubles ne peuvent-ils pas être mesurés à l’aide d’un refroidisseur de gaz ?
Les gaz hydrosolubles se dissolvent dans le condensat résultant lors du refroidissement. Le pourcentage de perte par lavage est indépendant de la concentration dans des conditions constantes. Pertes typiques : 30 à 60 % (formaldéhyde) ou 10 à 35 % (éthanol).
La perte par lavage est-elle plus faible à des concentrations plus élevées ?
Non. Le pourcentage de perte par lavage est indépendant de la concentration dans des conditions constantes – cela découle directement de la loi de Henry. La perte absolue augmente proportionnellement, tandis que la perte relative reste la même.
Un capteur EC peut-il être utilisé pour des mesures en milieu chaud et humide ?
Non. Les capteurs électrochimiques sont exclusivement adaptés à l’air ambiant froid et sec. Ils ne sont ni stables ni suffisamment sélectifs pour les gaz d’échappement chauds et humides.
Quelle est la différence entre le GA315 et le GA320 ?
Le GA315 est un véritable système « hot-wet » destiné aux gaz de procédé à plus de 200 °C : entrée du gaz d'échantillonnage à 90 °C, cellules de mesure à 85 °C, une seule entrée frontale, commande intégrée pour la conduite de gaz d'échantillonnage chauffée. Le GA320 est un système «quasi chaud-humide» destiné aux gaz humides dans la plage de températures inférieure : entrées multiples via des électrovannes chauffées (70 °C), cellules de mesure jusqu’à 60 °C. Les deux appareils fonctionnent selon la méthode des deux pressions de référence.
Quelle est la différence entre la méthode à deux pressions de référence et la compensation d’humidité ?
La méthode à deux pressions de référence (mesure à pression normale, référence à environ 200 mbar) est le principe de mesure NDIR fondamental des deux appareils et sert à assurer la stabilité du point zéro. La compensation d’humidité ou de sensibilité croisée est un canal de mesure indépendant et supplémentaire (H₂O, CH₄ ou HC) qui corrige mathématiquement le signal de mesure.
Quelle norme s’applique aux mesures de formaldéhyde dans les usines de recyclage d’asphalte ?
Il n'existe pas de norme VDI spécifique pour cette application. Les parties 2, 3 et 8 de la norme VDI 3862 sont normalisées pour les gaz d'échappement des moteurs à combustion interne. Pour les usines de recyclage d'enrobés, la procédure de mesure doit être convenue avec l'autorité compétente.
Lire l'article original sur freseniusinstruments.com : https://freseniusinstruments.com/blog/22123/hot-wet-measurement-gas-analysis-without-washout-loss/?lang=en