Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Actualités du secteur
{{{sourceTextContent.title}}}
Mesure du CO jusqu'à la limite d'explosivité dans les systèmes RTO | LEL
{{{sourceTextContent.subTitle}}}
Surveillance du CO dans les systèmes RTO : sans danger.
{{{sourceTextContent.description}}}
Mesure du CO dans les atmosphères potentiellement explosives : les défis liés aux systèmes RTO
Les systèmes d’oxydation thermique régénérative (RTO) sont indispensables dans l’industrie chimique pour le traitement des gaz d’échappement contenant des COV. Cependant, lorsque différents flux d'émissions — provenant par exemple de procédés cryogéniques impliquant des COV et de gaz d'échappement contenant du CO — sont combinés dans une chambre de mélange commune, des exigences de mesure particulières apparaissent. La mesure en continu du CO jusqu'à la limite inférieure d'explosivité (LIE) représente une tâche de mesure critique pour la sécurité qui nécessite une technologie d'analyse spécialisée.
Chez Fresenius Umwelttechnik, nous avons développé des solutions pour de telles applications qui garantissent une protection contre les explosions, des temps de réponse rapides et des valeurs de mesure fiables, même dans des conditions de process exigeantes. Dans cet article, nous présentons les défis techniques liés à la mesure de concentrations élevées de CO dans les systèmes RTO et expliquons comment les analyseurs LEL modernes dotés de la technologie NDIR permettent de les surmonter.
Exigences du procédé : quand deux flux de gaz posent un défi
Dans l’application considérée, deux flux d’émissions différents sont combinés dans une chambre de mélange avant d’être acheminés ensemble vers le système RTO. La surveillance des émissions s’effectue dans le conduit d’évacuation commun après le mélange, dans les conditions caractéristiques suivantes :
- Débit volumique : 3 500 Nm³/h
- Température de procédé : généralement 35 à 40 °C, jusqu’à 60 °C au maximum
- Plage de pression : 0,7 à 1,1 bar (compensation de pression requise)
- Concentration en CO : jusqu’à 12,5 % vol. (équivalent à 145 g/m³ ou 100 % de la LIE)
Le principal défi réside dans la mesure du CO à des concentrations explosives. À 12,5 % vol., le mélange gazeux se situe exactement à la limite inférieure d’explosivité du monoxyde de carbone. Parallèlement, il est indispensable d’obtenir des temps de réponse rapides afin de détecter sans délai les variations pertinentes pour le processus et d’éviter tout dépassement des valeurs limites de sécurité.
Défis techniques liés à la mesure du CO à forte concentration
Formation de condensats et conditionnement de l’échantillon
Lors du mélange de différents flux gazeux — en particulier dans le cadre de procédés cryogéniques impliquant des COV —, des gradients de température peuvent se produire, entraînant la formation de condensats. Les condensats faussent non seulement les résultats de mesure, mais peuvent également provoquer de la corrosion et des obstructions dans le système d’analyse. Un refroidissement efficace du gaz et une séparation des condensats avant la mesure proprement dite sont donc essentiels.
Temps de réponse rapides malgré le conditionnement de l’échantillon
Dans les applications critiques pour la sécurité, des temps de réponse rapides sont essentiels. Le temps T90 — c’est-à-dire le temps nécessaire pour atteindre 90 % de la valeur finale lors d’un changement de concentration — doit être aussi court que possible, même en tenant compte du conditionnement nécessaire de l’échantillon. Cela nécessite des parcours d’écoulement optimisés et des débits d’échantillon suffisants pour les méthodes de mesure de l’atmosphère du lieu de travail.
La solution : l’analyseur LIE SC300 avec technologie NDIR à double faisceau
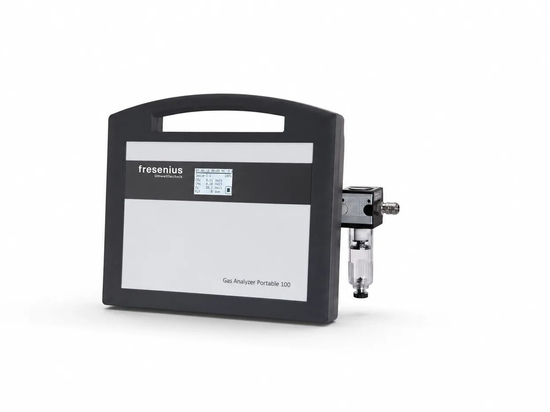
Pour cette tâche de mesure exigeante, nous utilisons l’analyseur LIE SC300, spécialement développé pour mesurer les gaz combustibles à des concentrations élevées. Le système repose sur la technologie éprouvée NDIR à double faisceau (infrarouge non dispersif) et offre des avantages décisifs pour cette application :
Technologie NDIR à double faisceau pour une mesure précise du CO
La mesure par infrarouge non dispersif exploite la propriété d’absorption spécifique du monoxyde de carbone dans le domaine infrarouge. Le principe à double faisceau compense automatiquement les effets de contamination et de vieillissement de la source infrarouge, ce qui se traduit par une grande stabilité à long terme et de faibles besoins en maintenance. La cellule de mesure à température stabilisée est maintenue en permanence à 50 °C afin de minimiser les sensibilités croisées dues aux fluctuations de température — un avantage décisif par rapport aux capteurs à pellistor catalytiques.
Protection intégrée contre les explosions
Le SC300 LEL est équipé de pare-flammes à l’entrée et à la sortie de l’analyseur. Ceux-ci empêchent de manière fiable la propagation des flammes ou des explosions entre l’analyseur et le processus. La conception répond aux exigences d’utilisation dans des atmosphères potentiellement explosives et garantit les normes de sécurité les plus élevées.
Alimentation en gaz d’échantillonnage haute performance
Une pompe à gaz d’échantillonnage intégrée achemine en continu 4 l/min de gaz d’échantillonnage à travers le système. Ce débit volumique relativement élevé est essentiel pour garantir un temps de réponse rapide et assure le prélèvement d’échantillons représentatifs à partir du flux de gaz principal. La pompe est conçue pour maintenir un débit de gaz d'échantillonnage constant, même en cas de légères fluctuations de pression dans le processus (0,7-1,1 bar).
Intégration du système et conditionnement de l'échantillon
Refroidisseur de gaz externe pour l'élimination des condensats
Avant d'entrer dans l'analyseur, le gaz d'échantillonnage passe par un refroidisseur de gaz externe. Cela permet de réduire de manière contrôlée la température du gaz et de séparer de façon fiable les condensats formés. L’échantillon refroidi et séché atteint ensuite la cellule de mesure à température stabilisée, où des mesures précises et reproductibles peuvent être effectuées. Ce conditionnement de l’échantillon est essentiel pour éviter les erreurs de mesure dues à l’humidité et aux condensats.
Compensation de pression pour des valeurs de mesure stables
La pression du processus pouvant varier entre 0,7 et 1,1 bar, le SC300 dispose d’une compensation de pression intégrée. Celle-ci corrige automatiquement les valeurs mesurées et garantit des mesures de concentration précises même en cas de fluctuations de pression. Cette fonction est indispensable, en particulier lors de mesures à forte concentration, où même de faibles écarts peuvent avoir une incidence sur la sécurité.
Réglage quotidien du point zéro
Afin de garantir la plus grande précision de mesure, un réglage automatique du point zéro est effectué quotidiennement à l’aide d’air ambiant non contaminé. Cette routine d’étalonnage compense les effets de dérive et garantit la fiabilité des mesures même sur de longues périodes de fonctionnement. Le réglage du point zéro est automatisé et ne nécessite aucune intervention manuelle de la part du personnel d’exploitation.
Caractéristiques de performance : Temps T90 et plage de mesure
Les performances globales du système sont caractérisées par les paramètres suivants :
Paramètre
Valeur / Spécification
Plage de mesure du CO
0 – 12,5 % vol. (0 – 145 g/m³, 0 – 100 % LIE)
Temps T90 (conditionnement de l’échantillon compris)
5 secondes
Débit volumique du gaz d’échantillonnage
4 l/min
Température de la cellule de mesure
50 °C (stabilisée)
Compensation de pression
0,7 – 1,1 bar
Précision de mesure
±2 % de la LIE
Il convient de souligner tout particulièrement le temps T90 de seulement 5 secondes, y compris l’ensemble du conditionnement de l’échantillon. Cela permet une surveillance en temps quasi réel de la concentration en CO et une réaction rapide aux changements de processus. Ce temps de réponse rapide revêt une importance cruciale, notamment dans les applications critiques pour la sécurité, où l’approche de la limite d’explosivité doit être détectée à temps.
Conclusion : la sécurité grâce à une technologie de mesure spécialisée
La mesure de concentrations élevées de CO dans les systèmes RTO (fours à régénération thermique) avec des flux de gaz mixtes représente l’une des tâches les plus exigeantes de l’analyse des gaz de procédé. La combinaison de concentrations explosives, de différentes sources d’émission et de l’exigence de temps de réponse rapides nécessite une technologie analytique spécialisée qui va bien au-delà des analyseurs de gaz standard.
Avec l’analyseur LEL SC300 basé sur la technologie NDIR à double faisceau, nous proposons une solution qui répond à toutes les exigences en matière de sécurité et de technologie de mesure. L’intégration de pare-flammes, d’un système d’alimentation en gaz d’échantillonnage haute performance, d’un refroidissement externe du gaz et d’une compensation automatique de la pression garantit des valeurs de mesure fiables, même dans les conditions de processus les plus exigeantes.
Le temps T90 de 5 secondes, conditionnement de l’échantillon compris, permet une surveillance quasi-continue et une réponse rapide aux valeurs de concentration critiques. Cela contribue de manière significative à la sécurité des procédés et protège à la fois les équipements et le personnel contre les dangers liés aux mélanges gazeux explosifs.
Pour les exploitants d’installations et les ingénieurs de procédés confrontés à des tâches de mesure similaires, nous proposons un accompagnement complet pour la conception et l’intégration d’analyseurs LEL dans des systèmes RTO existants ou nouveaux. Contactez-nous afin que nous développions ensemble la solution optimale pour votre application spécifique.
Foire aux questions (FAQ) sur la mesure du CO dans les systèmes RTO
Pourquoi faut-il mesurer le CO jusqu’à la limite d’explosivité ?
La mesure jusqu’à la limite inférieure d’explosivité (LIE) est nécessaire pour détecter et prévenir à temps la présence de mélanges gazeux explosifs. Pour le CO, la LIE est de 12,5 % en volume. En dessous de cette limite, il n’y a pas de risque d’inflammation ; au-delà, des explosions peuvent se produire en présence d’une source d’inflammation. Une surveillance continue permet de prendre des mesures correctives en temps utile, conformément à la norme TRGS 722, et protège le personnel et les équipements.
Quelles certifications sont requises pour les analyseurs de LIE dans les systèmes RTO ?
Les analyseurs de LIE utilisés dans des atmosphères potentiellement explosives doivent être certifiés ATEX conformément à la directive 2014/34/UE. De plus, l’exploitant doit procéder à une classification des zones selon la directive ATEX 1999/92/CE et établir un document de protection contre les explosions conformément à l’article 6, paragraphe 9, du GefStoffV. Pour la surveillance des émissions, la conformité à la norme EN 14181 est requise.
Pourquoi la technologie NDIR est-elle supérieure aux capteurs catalytiques ?
Les capteurs NDIR offrent plusieurs avantages par rapport aux capteurs catalytiques à pellistor : Ils sont insensibles aux substances altérant les catalyseurs (par exemple, les composés soufrés), ont une durée de vie plus longue (pas d’usure du capteur), ne nécessitent aucun étalonnage régulier et fournissent des valeurs de mesure plus précises à des concentrations élevées de CO. La technologie à double faisceau compense également automatiquement les effets du vieillissement de la source infrarouge.
À quelle fréquence les analyseurs LEL doivent-ils être testés ?
Conformément aux normes TRGS 500 et ATEX 1999/92/CE, les détecteurs de gaz doivent être testés par des personnes qualifiées avant leur mise en service, après des modifications importantes et à intervalles réguliers. Les intervalles de test doivent être définis dans l’évaluation des risques, généralement une fois par an. L’analyseur LEL SC300 effectue quotidiennement des ajustements automatiques du point zéro, ce qui prolonge les intervalles de maintenance.
Quelles sont les valeurs limites de CO applicables aux systèmes RTO ?
Conformément à la norme TA Luft, les limites d’émission de CO pour les systèmes RTO dans l’industrie chimique sont généralement inférieures à 100 mg/Nm³ dans les gaz d’échappement épurés. Toutefois, pour la surveillance de sécurité en amont du RTO, la surveillance de la LIE est essentielle : à 12,5 % vol. de CO (équivalent à 145 g/m³ ou 100 % de la LIE), le système doit être arrêté immédiatement afin d’éviter toute explosion.
Lire l'article original sur freseniusinstruments.com : https://freseniusinstruments.com/blog/22055/co-measurement-up-to-the-explosion-limit-in-rto-systems-lel/?lang=en