Ajouter à mes favoris
Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais
cliquez ici
#Actualités du secteur
{{{sourceTextContent.title}}}
Comment est fabriqué un collecteur de refroidissement liquide, de la matière première à la réception finale
{{{sourceTextContent.subTitle}}}
Essais d'hélium sur l'acier 316L : les quatre éléments clés — matériau, usinage, propreté et vérification — qui déterminent la qualité des collecteurs
{{{sourceTextContent.description}}}
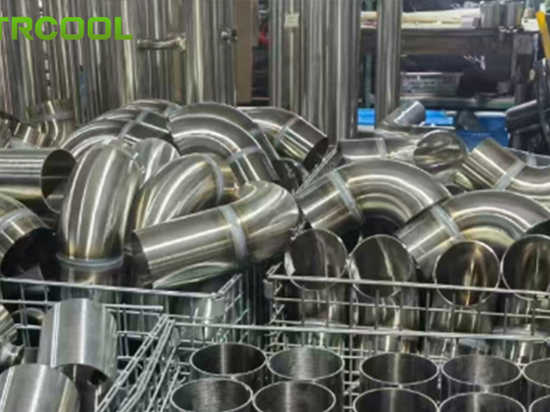
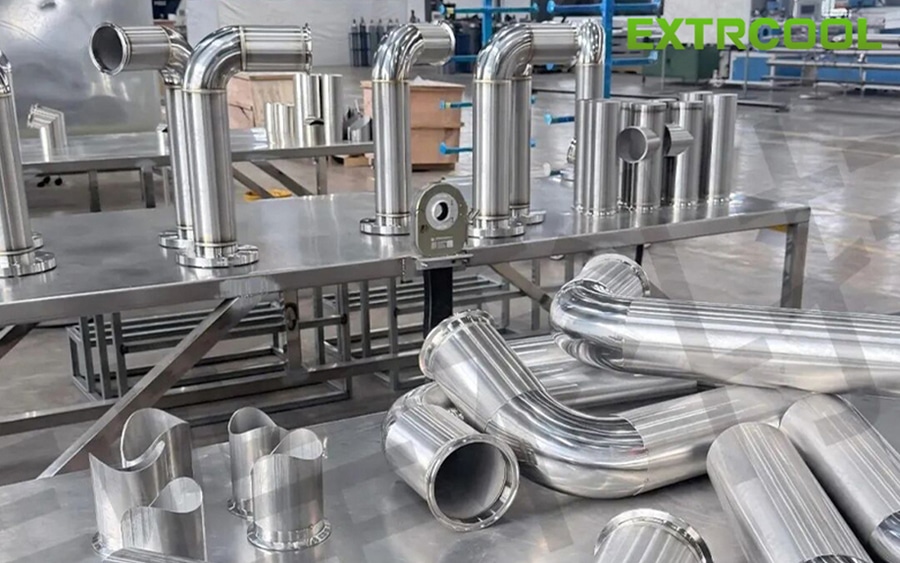
La fabrication des collecteurs commence par le choix du matériau, et l’acier 316L constitue le choix par défaut le plus sûr, la compatibilité avec le liquide de refroidissement primant sur la conductivité thermique. L’usinage CNC permet de former les canaux principaux, les dérivations et les trous d’interface, où le maintien de la position des canaux est plus important que le perçage ; l’usinage d’une seule pièce évite la déformation due à la soudure, tandis que les assemblages de tubes et de plaques nécessitent un traitement au laser, au TIG ou par brasage. Viennent ensuite l’ébavurage, le rinçage et le séchage, puis un essai de pression à 100 psi avec des taux de fuite inférieurs à 0,5 ml/min, ainsi qu’une analyse par spectrométrie de masse à l’hélium pour détecter les microfuites. Le contrôle final privilégie la vérification des positions des interfaces, car tout écart empêche l’installation des connecteurs. EXTRCOOL propose des solutions complètes de refroidissement par liquide.