Voir la traduction automatique
Ceci est une traduction automatique. Pour voir le texte original en anglais cliquez ici
#Tendances produits
{{{sourceTextContent.title}}}
Inspection visuelle par IA : quand 7 caméras surveillent une ligne de production
{{{sourceTextContent.subTitle}}}
Solution informatique industrielle basée sur l'IA, conçue pour l'inspection visuelle multicaméra
{{{sourceTextContent.description}}}
L'inspection visuelle par IA évolue de la détection à caméra unique vers l'inspection multicaméra sur l'ensemble des lignes de production. Plusieurs postes de travail, angles de vue et caméras haute résolution capturent désormais simultanément des données d'image, tandis que des modèles d'IA inspectent les défauts, vérifient le positionnement et surveillent la qualité des produits en temps réel.
Pour les systèmes modernes d’inspection par vision, le choix d’une plateforme d’IA en périphérie adaptée ne se résume pas à une simple question de puissance de calcul. Les interfaces des caméras, la bande passante du réseau, l’inférence IA locale, la mémoire, l’espace d’installation et la fiabilité industrielle ont tous une incidence directe sur les performances d’inspection.
Lors du salon VISION 2026, Estone Technology présentera des plateformes de calcul IA en périphérie conçues pour les applications exigeantes de vision industrielle par IA et d’inspection multicaméra.
Inspection par vision IA multi-caméras sur une seule ligne de production
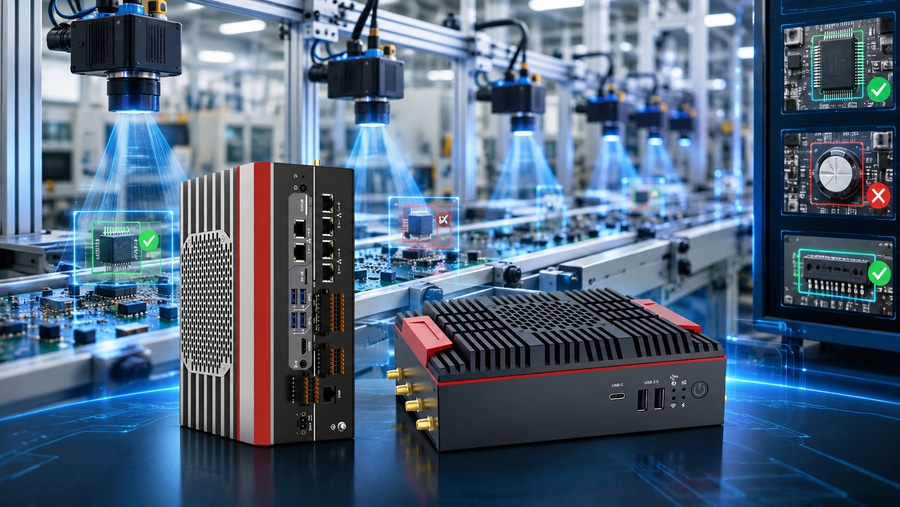
Prenons l’exemple d’une chaîne de montage électronique comprenant le montage en surface (SMT), l’insertion de composants, le soudage, l’assemblage et l’inspection finale. Des caméras GigE peuvent être installées tout au long de la chaîne : l’une effectue l’inspection des joints de soudure, une autre vérifie le positionnement des composants, tandis que des caméras situées plus en aval se chargent de l’alignement et de l’inspection finale de l’aspect.
Certains postes peuvent utiliser deux caméras pour inspecter le même produit sous différents angles. Au total, sept caméras ou plus peuvent fonctionner simultanément.
Pour ce type d’inspection par vision IA multi-caméras, chaque image doit être traitée localement au sein du cycle de production. Un nombre insuffisant de ports réseau nécessite des commutateurs supplémentaires, tandis que des performances IA insuffisantes peuvent créer des files d’attente de traitement et augmenter la latence d’inspection.
Le NPC-7522 d’Estone offre 7 ports RJ45, dont 5 ports Gigabit Ethernet et 2 ports 2,5G/5G/10GbE en option, ainsi que des performances d’IA pouvant atteindre 2 070 TOPS et 128 Go de mémoire. Plusieurs caméras GigE peuvent ainsi se connecter directement à un ordinateur IA de périphérie pour une inférence visuelle locale.
Pour les installations en armoire de commande, le NPC-7312, basé sur le NVIDIA Jetson AGX Orin, offre 6 ports GbE, jusqu’à 275 TOPS et un montage sur rail DIN.Pour l’inspection par vision IA sur les lignes de production, le principe est simple : connecter les caméras, exécuter les modèles d’IA localement et réaliser l’inspection sans ralentir le cycle de production.
L’inspection par vision IA haute résolution nécessite davantage de bande passante
Le nombre de caméras n’est pas toujours le principal défi. Dans des applications telles que l’inspection de films, de papier, de bandes métalliques et de surfaces, les caméras à balayage linéaire génèrent en continu de grands volumes de données d’images.
Les caméras matricielles haute résolution génèrent des besoins similaires. Lorsque l’inspection visuelle par IA doit identifier de minuscules rayures, fissures, contaminations, défauts de soudure ou autres petites anomalies, des images à plus haute résolution et des modèles d’IA plus volumineux peuvent considérablement augmenter les besoins en bande passante et en puissance de calcul.
Le NPC-7552 combine 2×10 GbE, 128 Go de mémoire et jusqu’à 2 070 TOPS, prenant en charge l’inspection visuelle par IA à haute vitesse avec balayage linéaire et haute résolution.
Ici, le 10 GbE répond aux besoins de bande passante des caméras, la mémoire importante prend en charge les modèles de vision exigeants et les hautes performances de calcul IA permettent une inférence locale en temps réel. Pour ces applications, le facteur clé n’est pas simplement le nombre de caméras, mais la quantité de données générées par chacune d’elles et la complexité du modèle d’inspection par IA.
GMSL2 pour la vision industrielle IA synchronisée
Certaines stations d’inspection par vision IA nécessitent plusieurs caméras pour capturer la même pièce sous différents angles avec des temps d’exposition synchronisés. Parallèlement, l’espace d’installation limité et les longues distances entre les caméras peuvent compliquer le câblage réseau classique.
Les caméras GMSL2 offrent une alternative pour la vision industrielle multi-caméras synchronisée, en transmettant les données et l’alimentation via des connexions coaxiales.
Le NPC-7522 dispose de 2 ports mini-FAKRA prenant en charge jusqu’à 8 canaux GMSL2, ainsi que de multiples interfaces Ethernet et de hautes performances de calcul IA.
Cela permet à une seule plateforme IA en périphérie de gérer à la fois des caméras GMSL2 synchronisées et des caméras GigE. Pour les lignes de production utilisant différentes technologies de caméras, le système d’inspection par vision IA peut ainsi intégrer la connectivité des caméras, la synchronisation et l’inférence IA locale au sein d’une seule et même plateforme.
Ordinateurs IA en périphérie pour différentes stations d’inspection par vision
Toutes les stations d’inspection IA ne nécessitent pas sept caméras ni plus de 2 000 TOPS.
Pour l’intégration dans des armoires de commande industrielles, le NPC-7312 prend en charge le montage sur rail DIN, une alimentation à large plage de tension de 9 à 36 V CC et une plage de températures de fonctionnement de -25 °C à 60 °C. Ces caractéristiques le rendent adapté aux systèmes de vision industrielle basés sur l’IA installés directement à l’intérieur des équipements de production.
Les stations d’inspection plus petites peuvent n’utiliser qu’une ou deux caméras pour la classification des produits, le positionnement, la reconnaissance de codes-barres, la détection de présence ou l’inspection de défauts de base.
Pour ces applications, les modèles NPC-7112 et NPC-7212 offrent respectivement 2 ports GbE avec 20/40 TOPS et 70/100 TOPS, proposant ainsi des solutions d’IA en périphérie compactes pour des applications légères d’inspection par vision IA et de caméras intelligentes.
Le choix de l’ordinateur d’IA en périphérie doit donc être effectué en fonction de la tâche d’inspection réelle : nombre de caméras, interface des caméras, résolution d’image, bande passante réseau, taille du modèle d’IA, vitesse d’inférence et environnement d’installation.
Mise en place de l’inspection autour de la chaîne de production
Revenons à notre chaîne de production : sept caméras surveillent simultanément. Certaines inspectent les joints de soudure, d’autres vérifient le positionnement des composants, et d’autres encore inspectent le produit fini.
Les images ne peuvent pas attendre un traitement dans le cloud, et les tâches d’inspection ne peuvent pas être mises en file d’attente car l’ordinateur en périphérie manque d’interfaces réseau ou de performances d’IA. Chaque flux de caméra doit être traité localement tandis que la chaîne de production continue de fonctionner selon son temps de cycle requis.
La mise en place d’un système d’inspection par vision IA efficace ne se résume donc pas à remplacer un PC industriel par un ordinateur plus rapide. Elle nécessite une plateforme d’IA en périphérie capable de connecter plusieurs caméras, de traiter des données d’images haute résolution, d’exécuter localement des modèles de vision IA et de s’intégrer de manière fiable dans l’environnement de production.
Venez rencontrer Estone Technology au salon VISION 2026 et découvrez nos dernières solutions informatiques d’IA en périphérie pour la vision par IA, la vision industrielle multicaméra, l’inspection visuelle automatisée, l’inspection par balayage linéaire et l’automatisation industrielle.